

 中文简体
Výběr správného drtiče pro cílovou velikost částic
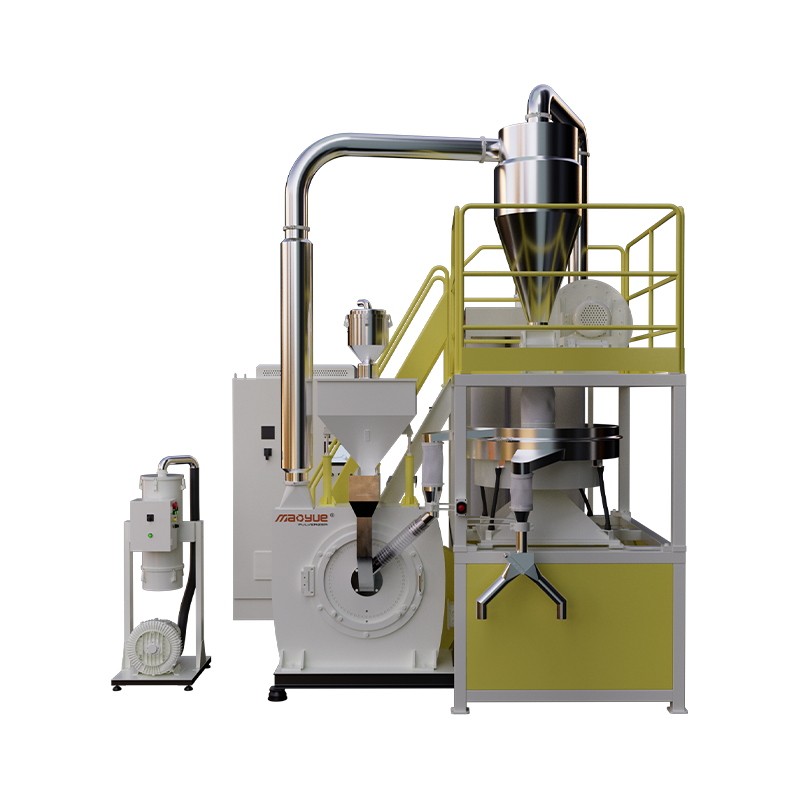
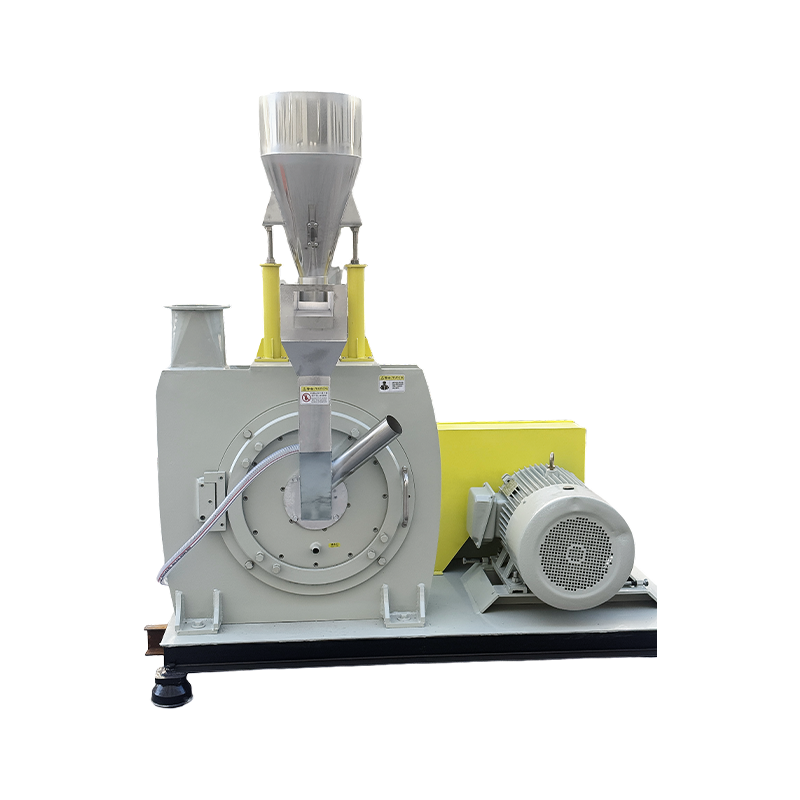
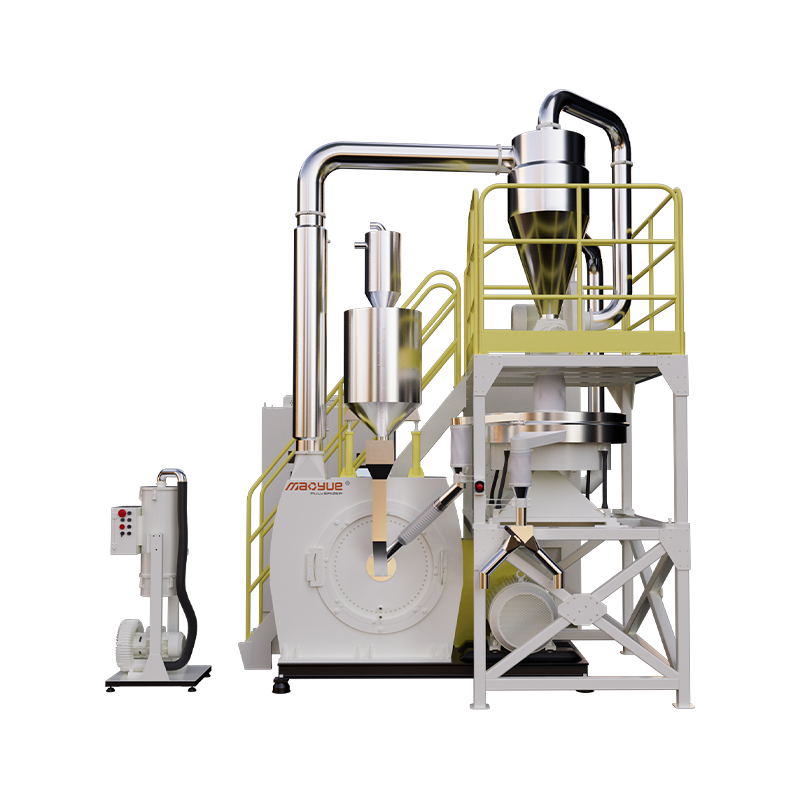
The kotouč drtiče je primárním určujícím faktorem konečné distribuce velikosti částic, propustnosti a energetické účinnosti v zařízeních pro mechanickou redukci velikosti. Výběr profilu disku, který odpovídá drobivosti vašeho materiálu a cílové velikosti ok, je důležitější než samotný výkon motoru. Nesouhlasný kotouč může snížit výkon až o 40 % a trojnásobně zvýšit míru opotřebení, bez ohledu na specifikace stroje.
Pro většinu průmyslových aplikací, od plastů po minerály, je dosaženo optimální konfigurace kotoučů 85-95% výtěžnost v rozmezí ±10% cílové sítě při zachování měrné spotřeby energie pod 0,15 kWh/kg. Této rovnováhy je dosaženo přesným vyrovnáním geometrie kotouče, rychlosti otáčení a nastavení mezery spíše než broušením hrubou silou.
Profily geometrie disku a jejich aplikace
Pulverizační kotouče nejsou zaměnitelné; každý profil vytváří odlišnou lomovou mechaniku vhodnou pro specifické třídy materiálů. Pochopení těchto rozdílů zabraňuje nákladnému testování metodou pokus-omyl a zajišťuje konzistentní kvalitu produktu.
| Typ disku | Nejlepší třída materiálu | Typická síťová řada | Klíčová výhoda |
|---|---|---|---|
| Ozubený / Náraz | Křehké minerály, keramika | 20-80 oka | Vysoká propustnost, hrubé ovládání |
| Vroubkované / střižné | Plasty, elastomery, vlákna | 40-200 mesh | Čistý řez, minimální vývin tepla |
| Vlnitý / Oděr | Potraviny, chemikálie, pigmenty | 100-400 mesh | Jemný prášek, úzké PSD |
| Hladký / Kompresní | Voskové nebo olejové látky | Variabilní | Zabraňuje ucpávání, odlupování |
Proč zoubkované disky dominují recyklaci plastů
Termoplasty jako PVC a PE se při nárazu spíše deformují než lámou. Vroubkované kotouče používají střižné hrany Úhly čela 15-30° krájet materiál čistě, generovat o 60 % méně tepla než zubaté alternativy. Toto tepelné řízení zabraňuje tavení a opětovnému shlukování, což je primární příčinou zaslepení síta při rozmělňování plastů.
Výběr materiálu pro odolnost proti opotřebení a kontrolu kontaminace
Kotoučová metalurgie přímo ovlivňuje životnost, čistotu produktu a provozní náklady. Optimální materiál vyvažuje tvrdost a houževnatost na základě abrazivity suroviny a regulačních požadavků.
- Nástrojová ocel D2: Standardní volba pro univerzální broušení; nabízí dobrou odolnost proti opotřebení za rozumnou cenu. Typická životnost 800-1200 hodin na neabrazivní plasty před tím, než je nutné provést obnovu povrchu.
- Hrot z karbidu wolframu: Nezbytný pro minerály bohaté na oxid křemičitý, polymery plněné sklem nebo keramické prášky. Prodlužuje životnost o 5-8x ve srovnání s ocelí D2, ale stojí předem 3-4x více. Odůvodněné, když frekvence prostojů přesahuje měsíční intervaly.
- Nerezová ocel (316L/420): Povinné pro potravinářské, farmaceutické a chemické aplikace, kde je kontaminace železem nepřijatelná. Nižší odolnost proti opotřebení než nástrojová ocel, ale splňuje požadavky FDA/USP. Očekávejte O 30-50% kratší životnost oproti D2 za ekvivalentních podmínek.
- Potaženo keramikou: Nově se objevující možnost kombinující houževnatost ocelového substrátu s povrchovou tvrdostí oxidu hlinitého/zirkonia. Snižuje kontakt kov na kov a hromadění statické elektřiny v jemných práškových aplikacích. Nejlepší pro <100 mikronů cíle, kde elektrostatická adheze způsobuje ztrátu výnosu.
Úprava mezery a provozní optimalizace
Mezera mezi disky je jediným nejvíce nastavitelným parametrem, který řídí výstupní jemnost a rychlost produkce. Správná kalibrace kompenzuje opotřebení a přizpůsobuje se variabilitě mezi jednotlivými šaržemi bez hardwarových změn.
Nastavení mezery základní linie
Začněte s mezerami doporučenými výrobcem jako počátečními nastavenými hodnotami a poté empiricky zpřesněte. V případě vlnitých kotoučů s velikostí ok 200 začněte na 0,010-0,015 palce (0,25-0,38 mm) . Snižujte v krocích po 0,002 palce při sledování odběru proudu; a > 15% aktuální špička označuje přebroušení nebo kontakt kotouče. Zdokumentujte sladké místo, kde výnosy vrcholí bez nadměrné spotřeby energie.
Kompenzace progresivního opotřebení
Jak se hrany kotouče otupují, efektivní řezná vůle se zvětšuje, i když mechanická mezera zůstává konstantní. Implementujte protokol sledování opotřebení: změřte distribuci velikosti částic každý 50 provozních hodin a upravit mezeru těsnější o 0,001-0,003 palce, aby byla zachována specifikace. Když úprava již neobnovuje cílové PSD, naplánujte obnovu povrchu nebo výměnu. Ignorování tohoto posunu umožňuje průchod nadměrných částic, kontaminujících následné procesy a vyvolávání odmítnutí zákazníků.
Protokoly údržby pro maximalizaci životnosti disku
Proaktivní údržba prodlužuje životnost disků daleko za cykly reaktivní výměny. Většina předčasných poruch pramení spíše z nesprávného provozu, kterému lze předejít, než z běžného opotřebení.
- Denní vizuální kontrola: Před spuštěním zkontrolujte, zda nejsou vylomené zuby, prasklé segmenty nebo zapuštěné cizí předměty. Jediný kovový kontaminant může zničit celou sadu disků během několika minut.
- Monitorování teploty ložisek: Opotřebovaná ložiska způsobují axiální házení, které vytváří nerovnoměrné vzory opotřebení kotouče. Při překročení teploty vyměňte ložiska 70°C nad okolní teplotu nebo vibrace překračují 4,5 mm/s RMS.
- Ověření chladicího systému: Ujistěte se, že vzduchové nebo vodní chladicí okruhy jsou volné. Přehřátí změkčuje hrany disku a exponenciálně urychluje opotřebení; a Nárůst o 20°C nad návrhovou teplotou může zbývající životnost zkrátit na polovinu.
- Konzistence rychlosti podávání: Hladovění způsobuje kontakt disku na disk; překrmování vyvolává stavy stání. Udržujte stálou zátěž při 80-90% jmenovitého proudu pro optimální vlastnosti opotřebení.
- Plánovaná obnova povrchu: Nečekejte na úplné selhání. Lehké broušení při 60-70% hloubka opotřebení obnovuje geometrii za 20 % nákladů na výměnu a zabraňuje katastrofálnímu poškození spojovacích součástí.