Proč bilance toku materiálu určuje efektivitu výrobní linky na drcení a drcení plastů
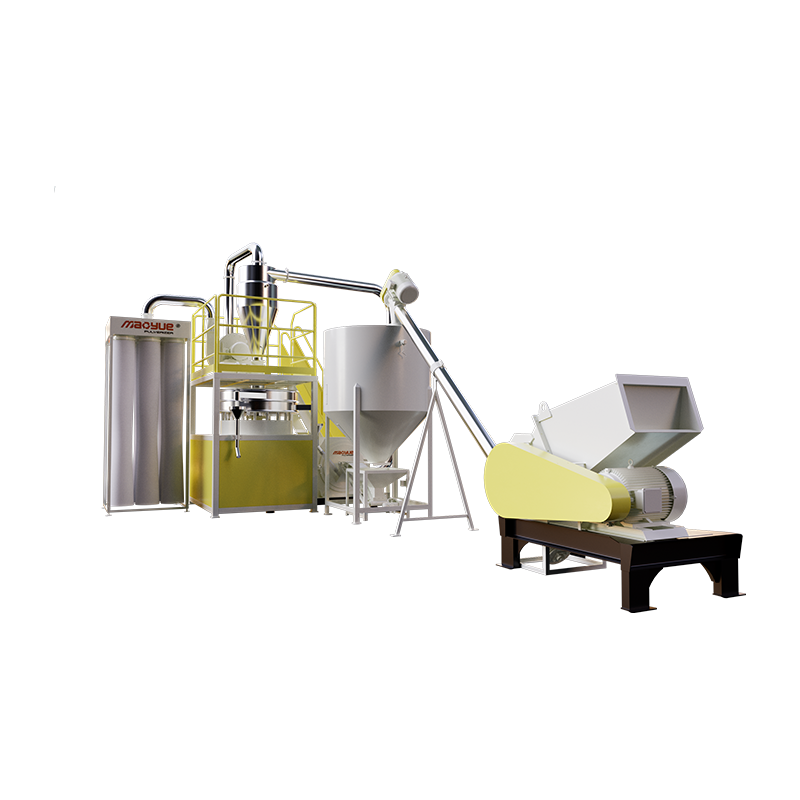
Výkon a Výrobní linka na drcení a broušení plastů není určeno pouze drtícím nebo rozmělňovacím zařízením. Místo toho stabilita výroby závisí na rovnováze toku materiálu během celého procesu. Pokud drtič dodává materiál rychleji, než jej drtič dokáže zpracovat, hromadí se přebytečné zásoby mezi jednotlivými fázemi, což zvyšuje spotřebu energie a způsobuje nekonzistentní výrobu. Naopak nedostatečné krmení nechává následné zařízení nevyužité, což snižuje celkovou propustnost.
Moderní výrobní linky se proto zaměřují na přizpůsobení drtící kapacity, dopravní rychlosti, meziskladovacího objemu a účinnosti drcení. Optimalizací těchto parametrů jako kompletního systému mohou výrobci dosáhnout nepřetržitého provozu při zachování stálé kvality prášku a minimalizace zbytečného opotřebení zařízení.
| Fáze procesu | Cíl optimalizace |
| Primární drcení | Jednotná velikost podávání částic |
| Doprava materiálu | Stabilní průtok hmoty bez ucpání |
| Rozmělňování na prášek | Konzistentní morfologie částic |
| Sbírka prášku | Efektivní obnova s minimální ztrátou prachu |
Klasifikace vzduchu má větší dopad než rychlost broušení
Mnoho operátorů se pokouší zvýšit produkci zvýšením rychlosti kotouče, ale účinnost klasifikace částic má často větší vliv na konečnou kvalitu prášku. V rámci a Linka na drcení a drcení plastů , klasifikační systém vzduchu určuje, které částice jsou vypouštěny a které jsou vráceny k dodatečnému mletí. Správná distribuce proudění vzduchu minimalizuje nadměrně velké částice a zároveň zabraňuje nadměrnému drcení, které vytváří zbytečné jemné částice.
Optimalizace účinnosti klasifikace zlepšuje opakovatelnost procesu, snižuje spotřebu energie na tunu materiálu a produkuje prášky s jednotnější morfologií. To je zvláště cenné pro aplikace vyžadující stabilní objemovou hustotu a předvídatelné chování při následném zpracování.
- Vyvážené proudění vzduchu zlepšuje účinnost separace částic.
- Kontrolovaná doba zdržení zabraňuje nadměrnému broušení.
- Stabilní klasifikace snižuje rozdíly ve velikosti částic mezi výrobními šaržemi.
- Účinné získávání prášku snižuje ztráty materiálu a náklady na údržbu.
Navrhování výrobních linek podle materiálových charakteristik namísto kapacity zařízení
Běžnou technickou chybou je výběr zařízení pouze na základě jmenovité kapacity. Ve skutečnosti různé polymery vykazují jedinečné lomové chování, tepelnou citlivost a elasticitu, což vyžaduje přizpůsobené konfigurace procesu. PE, EVA, PVC, PP a technické plasty reagují odlišně na drtící síly a podmínky kotoučového broušení, takže přizpůsobení procesů je důležitější než pouhé zvětšování velikosti stroje.
Z tohoto důvodu efektivní Výrobní linka na drcení a broušení plastů by měly být konfigurovány podle charakteristik suroviny, cílové distribuce velikosti částic, strategie chlazení a způsobu dopravy. Návrh celého výrobního toku kolem materiálu výrazně zlepšuje stabilitu propustnosti a zároveň snižuje celkové náklady na vlastnictví během životního cyklu zařízení.
Konzistence inženýrství začíná u každé komponenty procesu
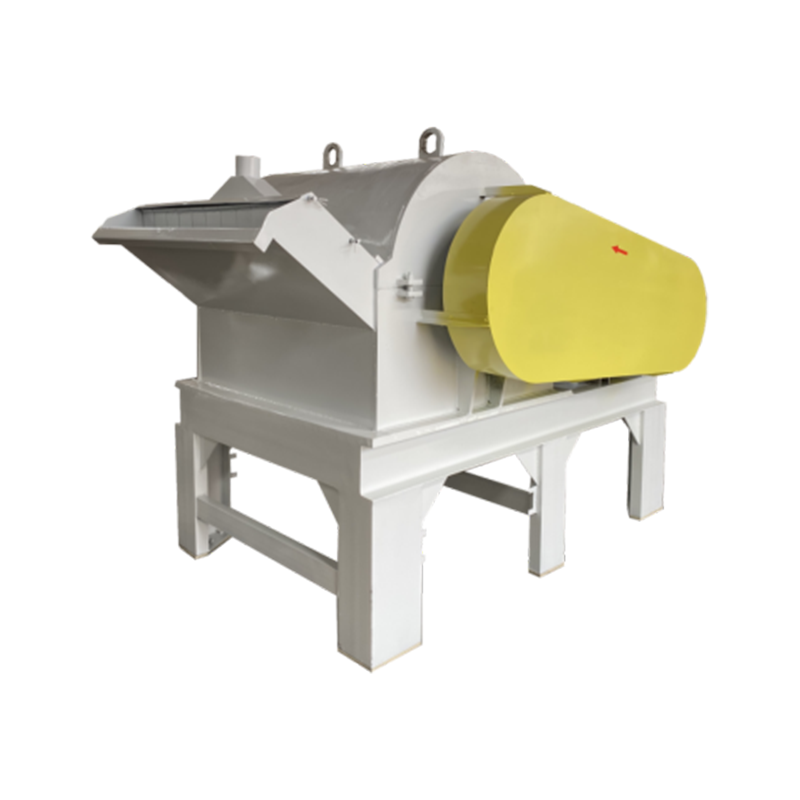
Za spolehlivým Linka na drcení a drcení plastů není jen pokročilé vybavení, ale také precizní výroba každé rotující součásti, brusného kotouče, dopravního modulu a systému řízení proudění vzduchu. I malá vylepšení rozměrové tolerance, dynamického vyvážení a přesnosti montáže mohou výrazně zlepšit opakovatelnost procesu a snížit požadavky na dlouhodobou údržbu.
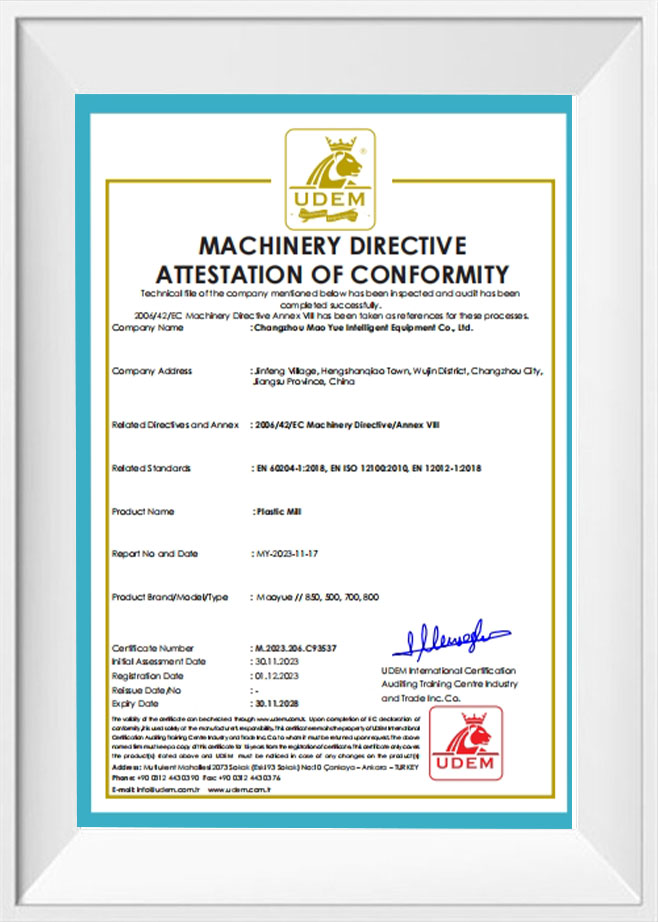
Tato inženýrská filozofie vedla Changzhou Mao Yue Intelligent Equipment Co., Ltd. během 30 let vývoje průmyslu. Jako průkopník na trhu drtičů plastů vyrábí společnost každý komponent podle evropských norem kvality. Jeho kotoučové drtiče jsou uznávány pro výrobu prášků s úzkou distribucí velikosti částic a vynikající tekutostí, které podporují náročné aplikace v rotačním lisování, předsměsi a zpracování polymerů, kde konzistence prášku přímo ovlivňuje výkonnost produktu ve směru výroby, spíše než prosté plnění cílů objemu výroby.


 中文简体