

 中文简体
Kvalita rotačně lisovaných produktů závisí nejen na polyethylenové surovině, ale také na velikosti částic prášku, distribuci velikosti částic, tekutosti a skutečných podmínkách zpracování.
Pro výrobce rotačních forem nemusí mletí PE materiálu na cílovou velikost ok nutně znamenat, že výsledný prášek je vhodný pro výrobu. Nadměrný podíl hrubých částic, změny v distribuci velikosti částic nebo zvýšení teploty během nepřetržitého provozu, to vše může ovlivnit výkon následného zpracování.
Jak tedy můžete vyrobit PE prášek vhodný pro rotační tvarování?
Klíčem k úspěchu je sladit charakteristiky surovin, zařízení pro rozmělňování, metodu chlazení, podmínky třídění a požadavky na kontrolu hotového prášku, než se jednoduše snažit o jemnější prášek.
Tento článek vysvětluje proces výroby prášku pro rotační formování PE, klíčové faktory při výběru drtiče, metody ověřování kvality prášku a jak Mao Yue pomáhá zákazníkům vyhodnotit vhodná řešení pro drcení PE prostřednictvím skutečného testování materiálu a vlastní výroby součástí jádra.
Proč je PE prášek vhodný pro rotační tvarování?
Rotomulding je proces, při kterém se zahřátá forma otáčí tak, že se plastový materiál postupně roztaví a pokryje vnitřní povrch formy. Pro mnoho aplikací rotačního lisování musí být polyethylen rozmělněn na prášek vhodný pro následné zpracování.
PE prášek pro rotační formování by měl být hodnocen podle třídy pryskyřice, struktury produktu a procesu formování. Mezi klíčové faktory patří:
-
Cílová velikost částic: Prášek musí splňovat požadavky na jemnost pro konkrétní aplikaci rotačního formování.
-
Distribuce velikosti částic: Kromě průměrné velikosti částic je třeba vzít v úvahu podíly hrubých částic, jemných částic a částic mimo cílové rozmezí.
-
Tekutost prášku: Tvar částic a podíl jemných částic mohou ovlivnit, jak se prášek pohybuje a rozděluje uvnitř formy.
-
Teplotní stabilita: Nárůst teploty během pulverizace by měl být řádně kontrolován, aby se snížilo riziko měknutí materiálu, adheze a aglomerace.
-
Konzistence mezi jednotlivými šaržemi: Různé výrobní šarže by si měly zachovávat přiměřeně konzistentní specifikace prášku a charakteristiky zpracování.
Pro některé aplikace rotačního lisování PE může sloužit jako referenční rozsah 20–40 mesh. Nejedná se však o univerzální standard pro každý produkt. Skutečný cíl by měl být určen podle charakteristik suroviny, struktury produktu a procesu rotačního lisování.
Proto musí vhodný PE rotační prášek nejen splňovat cílovou jemnost, ale také projít kontrolou velikosti částic a v případě potřeby skutečnými formovacími zkouškami, aby se ověřilo, zda splňuje požadavky výroby.
Jaký je výrobní proces prášku pro rotační tvarování PE?
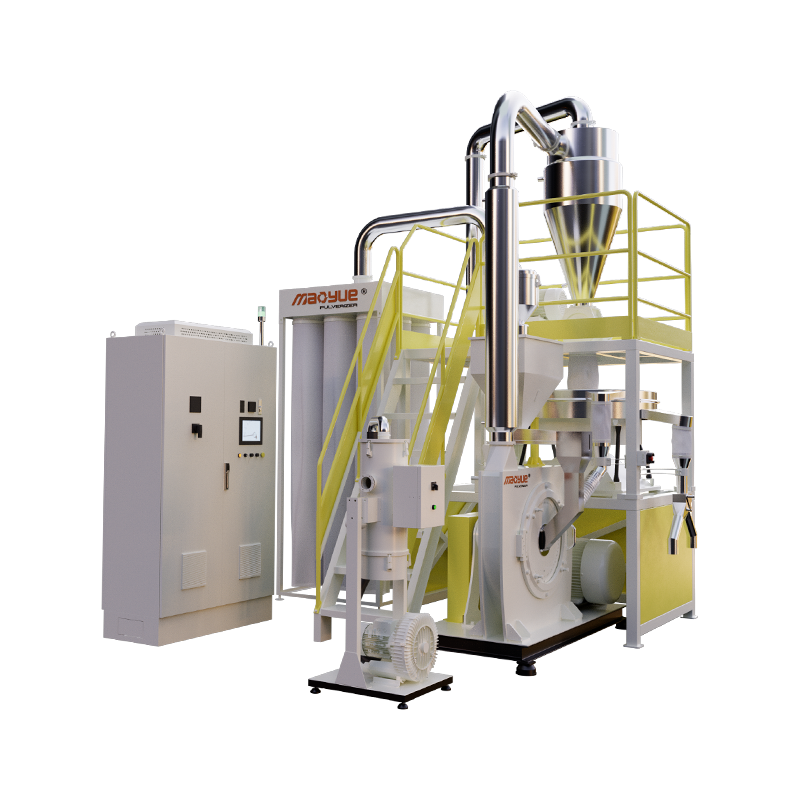
Výroba prášku pro rotační formování PE obvykle zahrnuje hodnocení surovin, podávání, drcení, chlazení, třídění, sběr prášku a kontrolu hotových výrobků.
Typický výrobní proces je:
Hodnocení PE surovin → Krmení → Rozmělňování → Chlazení → Třídění → Sběr prášku → Kontrola hotového prášku
Každá fáze slouží k jinému účelu.
Vyhodnocení suroviny: Potvrďte typ PE materiálu, třídu pryskyřice, velikost nástřiku a cílové specifikace prášku, abyste podpořili výběr zařízení a hodnocení procesu.
Krmení: Kontrolujte stav a rychlost materiálu vstupujícího do drtiče podle požadavků na zařízení, abyste snížili dopad kolísání plnění na výrobu.
Rozmělňování: Použijte základní pracovní součásti, jako jsou brusné kotouče a čepele, ke zpracování PE materiálu na cílový rozsah velikosti prášku.
Chlazení: Pomoc řídit teplo generované během drcení . Konfigurace chlazení by měla odpovídat materiálovým charakteristikám a požadavkům na provoz zařízení.
Třídění: Oddělte prášek, který splňuje specifikované požadavky na třídění, od částic vyžadujících další zpracování, čímž se sníží podíl částic, které nesplňují specifikace, v konečném produktu.
Sběr prášku: Dopravujte a sbírejte kvalifikovaný prášek a zároveň řiďte prach, úniky a ztráty materiálu.
Kontrola hotového prášku: Zkontrolujte, zda prášek splňuje předem definované specifikace a ověřte další klíčové parametry dle požadavků zákazníka.
Celá výrobní linka musí udržovat rovnováhu mezi zpracovatelskými kapacitami jednotlivých etap. Pokud například prosévací nebo sběrný systém nezvládá výstup z drtiče, může být celková výroba omezena, i když má hlavní stroj dostatečnou zpracovatelskou kapacitu.
Jak vybrat práškovací systém pro výrobu prášku PE rotačním formováním
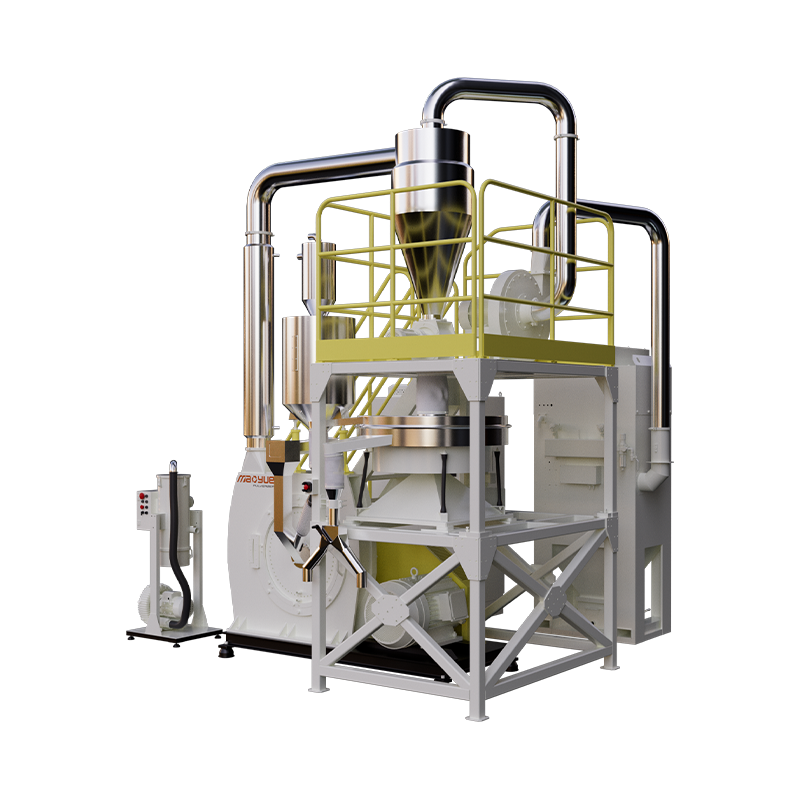
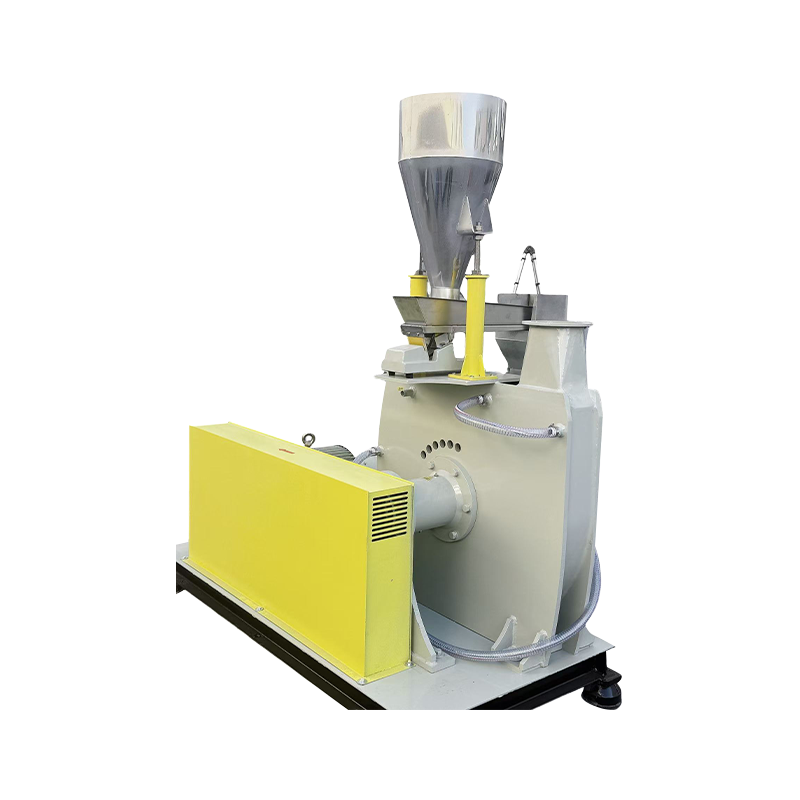
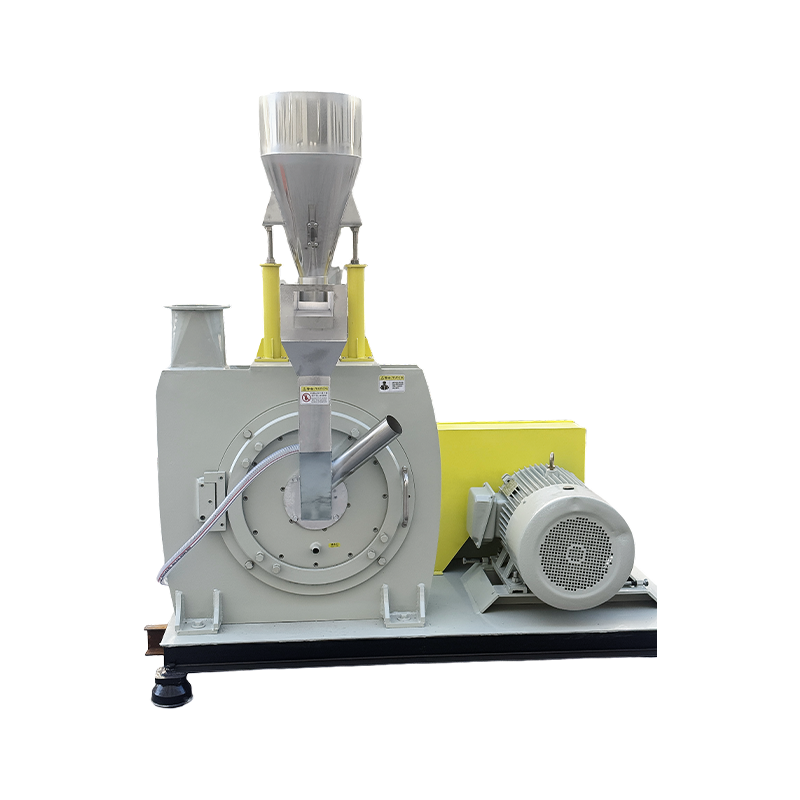
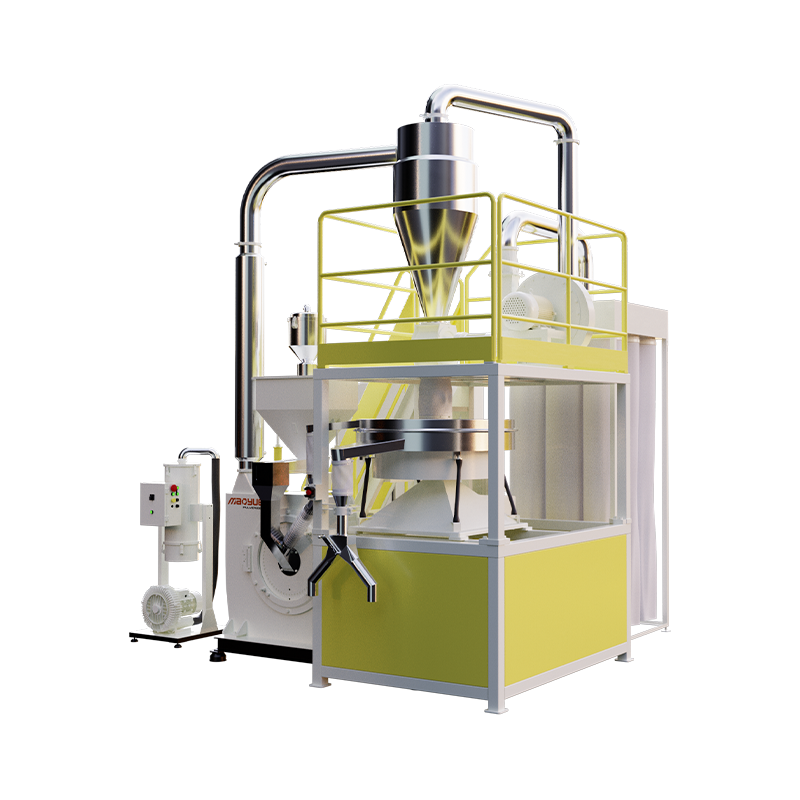
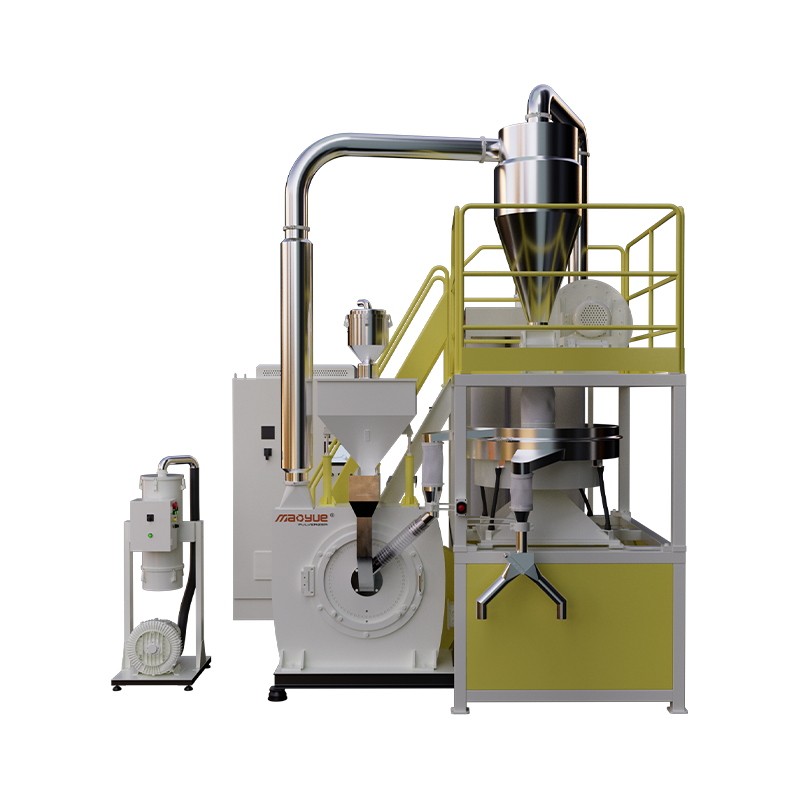
Rozmělňovač plastů je základním zařízením při výrobě prášku PE rotačním formováním. Při výběru systému by měli výrobci zvážit více než jen výkon motoru a jmenovitou kapacitu. Měla by být také hodnocena kvalita základní součásti, nastavení brusné mezery a schopnost celého systému splnit cílové specifikace prášku a výrobní požadavky.
Pracovní podmínky brusných kotoučů a nožů

Pracovní geometrie, přesnost obrábění a stav opotřebení brusných kotoučů a nožů ovlivňují proces rozmělňování. Jak se tyto součásti opotřebovávají, jejich skutečné pracovní podmínky se mohou změnit, což může mít vliv na prášek velikost částic a výstup.
Nastavitelná brusná mezera

Mlecí mezera musí odpovídat charakteristikám suroviny a specifikacím cílového prášku.
Vhodné nastavení mezery pomáhá vyvážit cílovou jemnost, produkční výkon a provozní podmínky zařízení. U dlouhodobé výroby by měli výrobci také zvážit, zda mezera může zůstat stabilní a zda lze po údržbě obnovit vhodné pracovní podmínky.
Vyhodnoťte konfiguraci chlazení a požadavky na nepřetržitý provoz

Chladicí kapacita by měla být hodnocena podle charakteristik suroviny, cílové jemnosti, práškového zatížení a očekávané provozní doby. Zvolená konfigurace chlazení musí být schopna splnit zamýšlené výrobní požadavky.
Zkontrolujte celkovou kompatibilitu systému

Jmenovitá kapacita zařízení se nemusí nutně rovnat skutečnému výkonu při zpracování konkrétního materiálu na konkrétní jemnost.
Při hodnocení zařízení ujasněte typ suroviny, cílovou jemnost, provozní podmínky a pomocná zařízení spojená s uvedenou kapacitou. Pokud výrobní linka zahrnuje systémy podávání, třídění, dopravy a sběru prášku, měla by být zkontrolována také zpracovatelská kapacita každé fáze.
Vhodný systém pro rozmělňování PE by měl být vybrán spíše podle skutečných výrobních cílů než srovnáváním výkonu motoru nebo samotného modelu stroje.
Jak ověřit kvalitu PE prášku a stabilitu výroby
Primárním cílem fáze rozmělňování je uvést surovinu do cílové specifikace prášku a zároveň sledovat odchylky v procesu.
Ve skutečné výrobě lze kvalitu prášku a stabilitu výroby hodnotit třemi způsoby.
Nejprve zkontrolujte, zda distribuce velikosti částic splňuje požadavky.
Otestujte poměry částic v různých velikostních rozmezích podle předem definovaných specifikací produktu, abyste zjistili, zda hotový prášek splňuje cílové požadavky.
Za druhé, porovnejte výsledky kontrol z různých výrobních období.
Pokud se distribuce velikosti částic trvale mění za jinak podobných výrobních podmínek, jsou zapotřebí další kontroly stavu zařízení a provozních parametrů, aby se zjistilo, zda se proces neodchýlil od zamýšleného stavu.
Za třetí, analyzujte abnormality spolu s výkonem a provozními podmínkami.
Pokud se prášek postupně stává hrubší, zatímco výkon klesá nebo pokud se změní provozní podmínky zařízení, zkontrolujte brusné kotouče a čepele, brusnou mezeru a podmínky podávání.
Kombinace výsledků kontroly prášku s provozními záznamy zařízení poskytuje spolehlivější základ pro rozhodování, zda jsou nutné úpravy procesu nebo údržba zařízení, než se spoléhat na jediný výsledek testu.
Jak řídit nárůst teploty a snížit aglomeraci PE prášku
Chladicí systém by měl být hodnocen podle charakteristik surovin, specifikací cílového prášku, zatížení zařízení a požadavků na nepřetržitý provoz. Chlazení vzduchem nebo kombinované chlazení vzduchem a vodou by se mělo volit spíše podle skutečných podmínek zpracování než samotného modelu stroje.
Když generované teplo překročí kapacitu systému odvádět teplo, teplota materiálu se může postupně zvyšovat. Pokud PE změkne nebo se stane lepivým, může dojít k aglomeraci prášku, snížené tekutosti nebo změnám ve výrobní výkonnosti.
Řízení tohoto rizika vyžaduje posouzení podmínek zpracování, chladicí kapacity a skutečného provozního výkonu.
Pulverizační zatížení a podmínky zpracování
Rychlost podávání, cílová jemnost a zatížení zařízení ovlivňují tvorbu tepla během drcení.
Pokud se zvýší rychlost posuvu nebo se cílí na jemnější prášek, aniž by se současně vyhodnotila kapacita rozptylu tepla, provozní podmínky zařízení se mohou stát nestabilními. Provozní parametry by proto měly být upraveny podle skutečných materiálových a výrobních cílů.
Chladicí systém a kapacita odvodu tepla
Chlazení vzduchem pomáhá odstraňovat teplo vznikající při drcení. S vhodně navrženým systémem může vodní chlazení zajistit dodatečný odvod tepla.
Skutečný výkon kombinovaného systému chlazení vzduch-voda závisí na konstrukci zařízení, podmínkách chlazení, charakteristikách surovin a provozním zatížení.
Nepřetržitý provozní výkon
Drtič fungující normálně během krátkého pokusu nemusí nutně udržovat stejné podmínky zpracování během prodloužené výroby.
U projektů kontinuální výroby by měla být společně vyhodnocena doba provozu, změny teploty, aglomerace prášku a výstup, aby se určilo, zda zařízení může konzistentně splňovat požadavky výroby.
Je také důležité si uvědomit, že aglomerace není vždy způsobena pouze nedostatečným chlazením. Přispívat mohou také charakteristiky surovin, podmínky podávání a parametry rozmělňování. Pokud dojde k aglomeraci, zjistěte, kde se problém vyvíjí, než se rozhodnete, zda upravit provozní podmínky nebo přehodnotit konfiguraci systému.
Jak Mao Yue pomáhá zákazníkům vyrábět PE prášek pro rotační tvarování?
Pro Mao Yue není projekt PE rotační drtič pouze o dodávce stroje. Cílem je vyhodnotit vhodné řešení rozmělňování na základě suroviny zákazníka, cílové specifikace prášku a výstupních požadavků.
Náš přístup se zaměřuje na tři klíčové oblasti.
Skutečné testování materiálu: Základní výběr zařízení na skutečných podmínkách zpracování
Různé PE materiály mohou vykazovat různé zpracovatelské charakteristiky. Skutečné výsledky rozmělňování nelze plně určit pouze z názvu pryskyřice, výkonu motoru nebo teoretické kapacity.
Mao Yue může provádět skutečné materiálové testy pomocí surovin poskytnutých zákazníkem a vyhodnotit řešení zařízení podle cílové velikosti částic, očekávaného výkonu a požadavků na výrobu.
Testování se může zaměřit na následující oblasti:
-
Kontrola prášku: Zaznamenávejte výsledky testů podle specifikací definovaných zákazníkem, abyste podpořili konfiguraci zařízení a hodnocení procesu.
-
Výrobní kapacita: Zaznamenejte skutečný výstup při zpracování specifikovaného materiálu na cílovou jemnost, což poskytuje referenci pro výběr zařízení.
-
Změny teploty: Sledujte nárůst teploty během rozmělňování, abyste vyhodnotili, zda je konfigurace chlazení a provozní podmínky vhodné.
-
Provozní výkon: Posuďte stav prášku a výkon zařízení, abyste identifikovali parametry zpracování, které vyžadují další úpravu nebo ověření.
Tyto výsledky testů pomáhají zákazníkům porozumět kvalitě prášku, skutečnému výkonu a změnám teploty pro konkrétní PE materiál za definovaných podmínek zpracování. Mohou také pomoci identifikovat výrobní rizika, která vyžadují další ověření.
Výsledky materiálových zkoušek však nenahrazují dlouhodobé ověřování nepřetržitého provozu nebo skutečné zkoušky rotačním tvářením.
Vnitropodniková výroba brusných kotoučů a čepelí: Použití výroby základních komponentů pro řízení výkonnosti mletí

Mao Yue vyrábí vlastní brusné kotouče a čepele pomocí obráběcích a kontrolních procesů k řízení kritické pracovní geometrie a rozměrové přesnosti.
Při dlouhodobé výrobě spočívá hodnota základních součástí nejen v jejich počáteční přesnosti obrábění, ale také ve schopnosti je kontrolovat a udržovat podle jejich skutečného stavu opotřebení.
Když se změní velikost částic prášku nebo výkon, lze zkontrolovat pracovní stav brusných kotoučů a nožů, brusnou mezeru a příslušné provozní záznamy, aby bylo možné určit, zda je nutná údržba nebo seřízení. To poskytuje informovanější základ pro rozhodnutí o údržbě, než se spoléhat pouze na tvrdost čepele nebo pevný interval výměny.
Kompletní konfigurace systému: Přizpůsobení každé fáze zpracování výrobním požadavkům
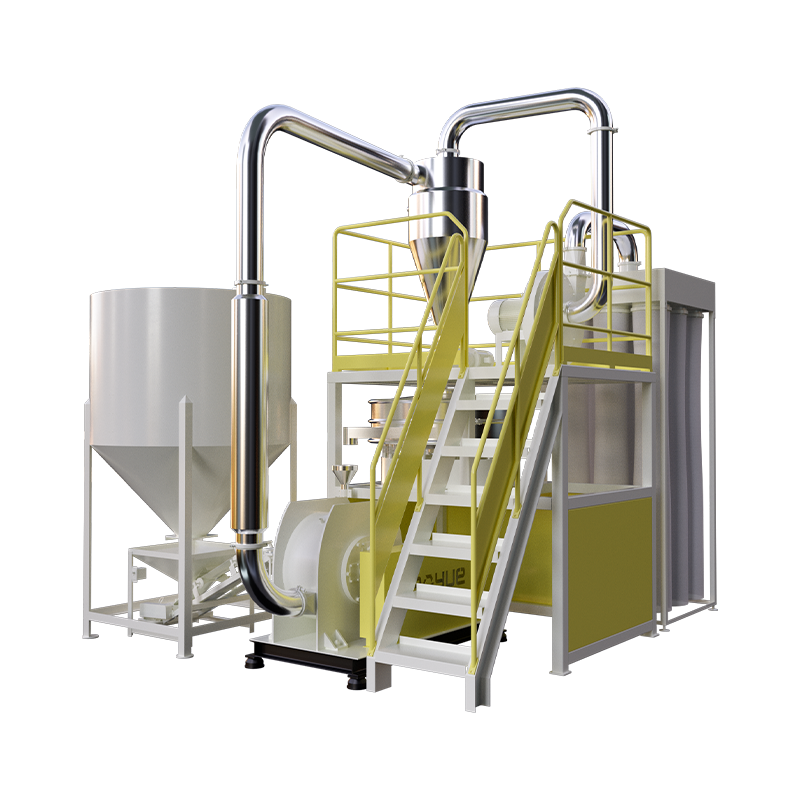
Výroba prášku pro rotační formování PE zahrnuje podávání, drcení, chlazení, třídění, dopravu a sběr prášku. Různé projekty mají různé suroviny, cílové specifikace, požadavky na výstup a provozní plány, takže jejich konfigurace systému se také mohou lišit.
U každého projektu může Mao Yue vyhodnotit:
-
Zda zpracovatelská kapacita drtiče splňuje cílový výstup.
-
Zda konfigurace chlazení vyhovuje charakteristikám surovin a požadavkům na nepřetržitý provoz.
-
Zda kapacita třídění splňuje cílové specifikace prášku.
-
Zda dopravní a sběrné systémy zvládnou očekávanou výrobní kapacitu.
Naším cílem není poskytnout každému zákazníkovi stejnou konfiguraci. Místo toho hodnotíme, jak různé fáze spolupracují ve skutečných podmínkách zpracování, abychom zákazníkům pomohli vybrat zařízení a naplánovat jejich výrobní linky.
Najděte to správné řešení rozmělňování pro vaši výrobu prášku pro rotační lisování PE
Pokud plánujete novou linku na výrobu prášku pro rotační formování PE nebo má vaše stávající zařízení problémy, jako je nekonzistentní velikost částic, nadměrné hrubé částice, nárůst teploty, aglomerace prášku nebo nižší než očekávaný výkon, kontaktujte Mao Yue pro technické posouzení.
Podělte se o svůj typ materiálu PE, specifikace cílového prášku, očekávaný výstup a aktuální výrobní výzvy. Pokud některé parametry ještě nebyly stanoveny, stále můžete poskytnout dostupné informace. Poté můžeme diskutovat o testování materiálu a výběru zařízení na základě vašich skutečných výrobních požadavků.
FAQ: Často kladené otázky o výrobě prášku pro rotační formování PE
Jaká velikost sítě je obvykle vyžadována pro PE rotační formovací prášek?
Neexistuje žádná jediná velikost oka vhodná pro každou rotační aplikaci. Rozsah 20–40 mesh může sloužit jako referenční pro některé prášky pro rotační tváření PE. Skutečné požadavky by měly být stanoveny podle třídy pryskyřice, struktury produktu a procesu rotační formy.
Proč PE prášek po rozmělnění stále obsahuje příliš mnoho hrubých částic?
Mezi možné příčiny patří pracovní stav brusných kotoučů a nožů, mlecí mezera, podmínky podávání suroviny nebo výkon třídění. Nejprve zjistěte, zda se hrubé částice generují během rozmělňování nebo nejsou účinně separovány během prosévání.
Proč se PE prášek aglomeruje během mletí?
Zvýšení teploty může způsobit měknutí PE a lepkavost, ale k aglomeraci mohou také přispívat charakteristiky suroviny, podmínky přivádění a parametry rozmělňování. Je třeba prozkoumat skutečný výrobní proces, aby se zjistilo, kde k problému dochází.
Je chlazení kapalným dusíkem nezbytné pro výrobu prášku pro rotační formování PE?
Chlazení kapalným dusíkem není nutné pro každou aplikaci prášku z rotačního lisování PE. Potřeba specializované metody chlazení by měla být vyhodnocena podle materiálových charakteristik, cílové jemnosti, výstupních požadavků a potřeb regulace teploty. U vhodných PE materiálů lze uvažovat o mechanickém rozmělňování při okolní teplotě s vhodným vzduchovým chlazením nebo kombinovaným systémem chlazení vzduchem a vodou.
Jak si vyberete správný rotační rotační lis PE?
Vyhodnoťte skutečné výsledky testů materiálů, cílovou velikost částic, výstupní požadavky, nepřetržité provozní podmínky, chladicí systémy a kvalitu výroby hlavních komponent. Neporovnávejte vybavení pouze na základě výkonu motoru nebo modelu stroje.