

 中文简体
Recyklovaný PVC prášek umožňuje výrobcům okenních profilů znovu použít výrobní odpad, snížit plýtvání materiálem a zlepšit využití surovin. Přidání recyklovaného materiálu však může někdy způsobit povrchové vady hotových profilů, včetně černých skvrn, drsných povrchů, vyvýšených částic, pruhů a nerovnoměrného lesku.
Způsobuje recyklovaný PVC prášek vždy tyto problémy? Ne. Kvalita povrchu je ovlivněna několika faktory, včetně kontaminace materiálu, distribuce velikosti částic, předchozí historie tepelného zpracování, kompatibility složení a podmínek vytlačování.
Klíčem je zjistit, zda problém pochází z recyklovaného materiálu, procesu rozmělňování nebo následné vytlačovací linky.
Tento článek zkoumá hlavní příčiny povrchových defektů v profilech oken z recyklovaného PVC, vysvětluje, jak identifikovat jejich zdroje, a diskutuje o tom, jak mohou správné procesy drcení PVC a kontrola surovin zlepšit konzistenci prášku.
Jaké povrchové vady se mohou vyskytnout u okenních profilů z recyklovaného PVC?
Různé povrchové vady mohou naznačovat různé problémy související se surovinami, vytlačováním nebo následným zpracováním. Jejich vzhled, umístění a frekvence mohou poskytnout užitečné vodítko pro identifikaci zdroje.
Tyto vztahy jsou spíše předběžnými diagnostickými indikátory než definitivními závěry o příčinách a následcích. Stejná závada může být způsobena více faktory, takže pro další zkoumání jsou potřebné výrobní záznamy a kontrolované zkoušky.
Černé skvrny a tmavé inkluze
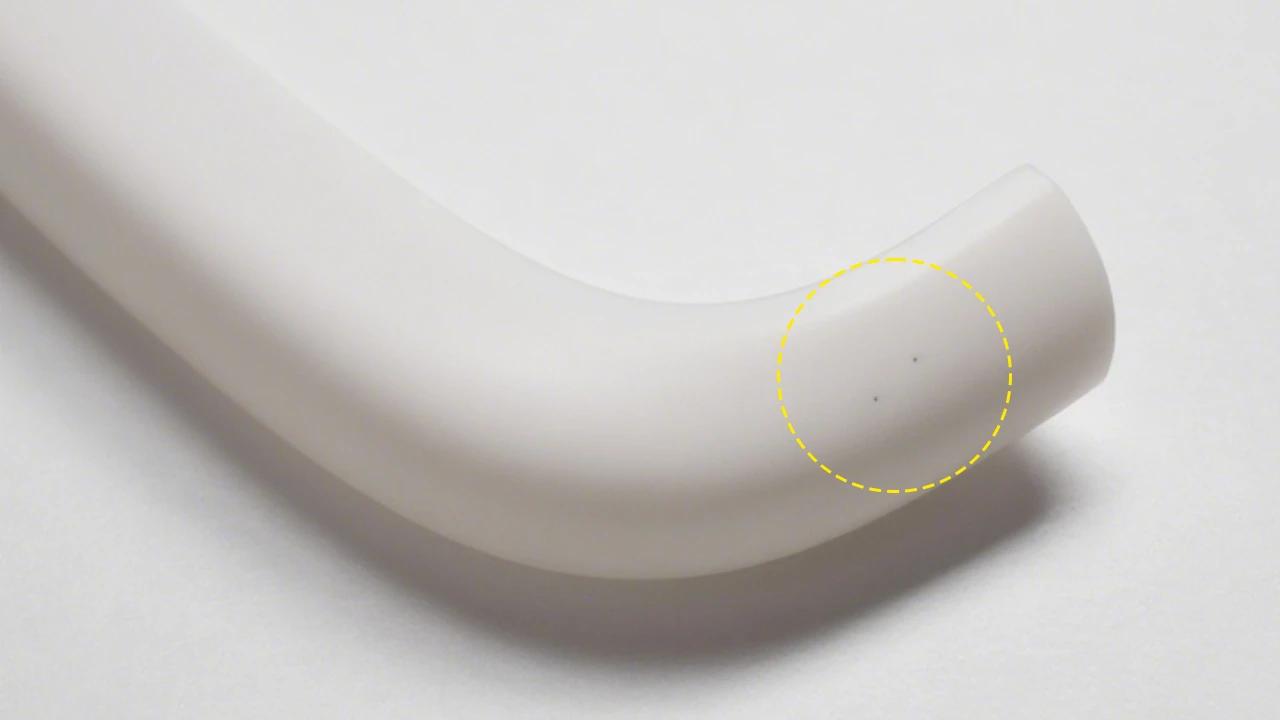
Černé skvrny jsou zvláště patrné na bílých nebo světlých PVC okenních profilech. I malý počet skvrn může ovlivnit vzhled produktu a přijetí kvality.
Mohou pocházet z cizích materiálů v recyklovaném PVC, dříve degradovaného materiálu nebo nahromaděných usazenin uvnitř extrudéru nebo matrice.
Pokud se černé skvrny výrazně zvětší po zavedení konkrétní šarže recyklovaného materiálu, měla by se nejprve zkontrolovat surovina a práškový prášek z této šarže. Pokud se během nepřetržité výroby postupně objevují černé skvrny, je třeba také prozkoumat nahromadění zařízení a lokalizované přehřátí uvnitř vytlačovacího systému.
Drsné povrchy, usazené částice a pruhy
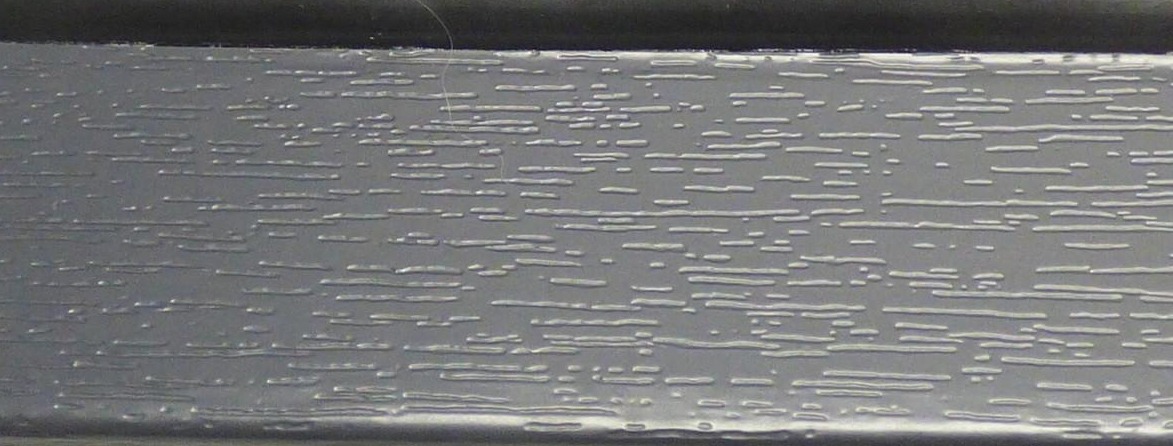
Drsné povrchy mohou být spojeny s nedostatečným roztavením, nekompatibilitou materiálů nebo nestabilním zpracováním taveniny. Zvýšené částice mohou indikovat cizí materiály, nedostatečně zpracované částice nebo nerovnoměrné rozptýlení plniva.
Je důležité rozlišovat tři různé pojmy: velikost částic prášku, disperze materiálu a fúze PVC. I když prášek splňuje požadovanou specifikaci velikosti částic, nemusí to nutně znamenat, že všechny složky jsou rovnoměrně rozptýleny nebo že PVC může dosáhnout dostatečného roztavení za stávajících podmínek vytlačování.
Povrchové pruhy vyžadují jiný přístup. Pokud se na profilu trvale objevují pruhy ve stejné poloze, je třeba zkontrolovat povrch matrice, průtokové kanály a kalibrační zařízení. Pokud se mění s různými šaržemi surovin, je třeba prozkoumat konzistenci materiálu a stabilitu vytlačování.
Proč může prášek z recyklovaného PVC ovlivnit kvalitu povrchu okenního profilu?
Recyklované PVC nemusí nutně znamenat nekvalitní materiál. Čistý výrobní odpad se známým zdrojem a relativně konzistentním složením lze často znovu použít.
Skutečnou výzvou je kontrolovat odchylky v recyklovaných materiálech a zajistit, aby kvalita prášku odpovídala požadavkům na následné vytlačování.
Zvláštní pozornost si zaslouží pět faktorů.
Kontaminace v recyklovaném PVC
Obnovené okenní profily z PVC mohou obsahovat pryžové těsnící pásky, kovové úlomky, zbytky lepidel, ochranné fólie, prach nebo jiné polymery.
Tyto nečistoty se mohou během vytlačování chovat odlišně od tuhého PVC. Některé mohou zůstat jako cizí inkluze, zatímco jiné mohou měknout, rozkládat se nebo vykazovat odlišné chování při zpracování za podmínek vytlačování. To může přispívat k černým skvrnám, vyvýšeným částicím nebo nepravidelnostem povrchu.
Pulverizace snižuje velikost materiálu, ale nemůže odstranit nekompatibilní polymery nebo chemické kontaminanty. V některých případech může redukce směsných materiálů na menší částice ztížit následnou identifikaci a separaci.
Před jemným rozmělněním by proto mělo být dokončeno třídění materiálu, odstranění kovu a nezbytné čištění.
Distribuce velikosti částic a hrubé částice
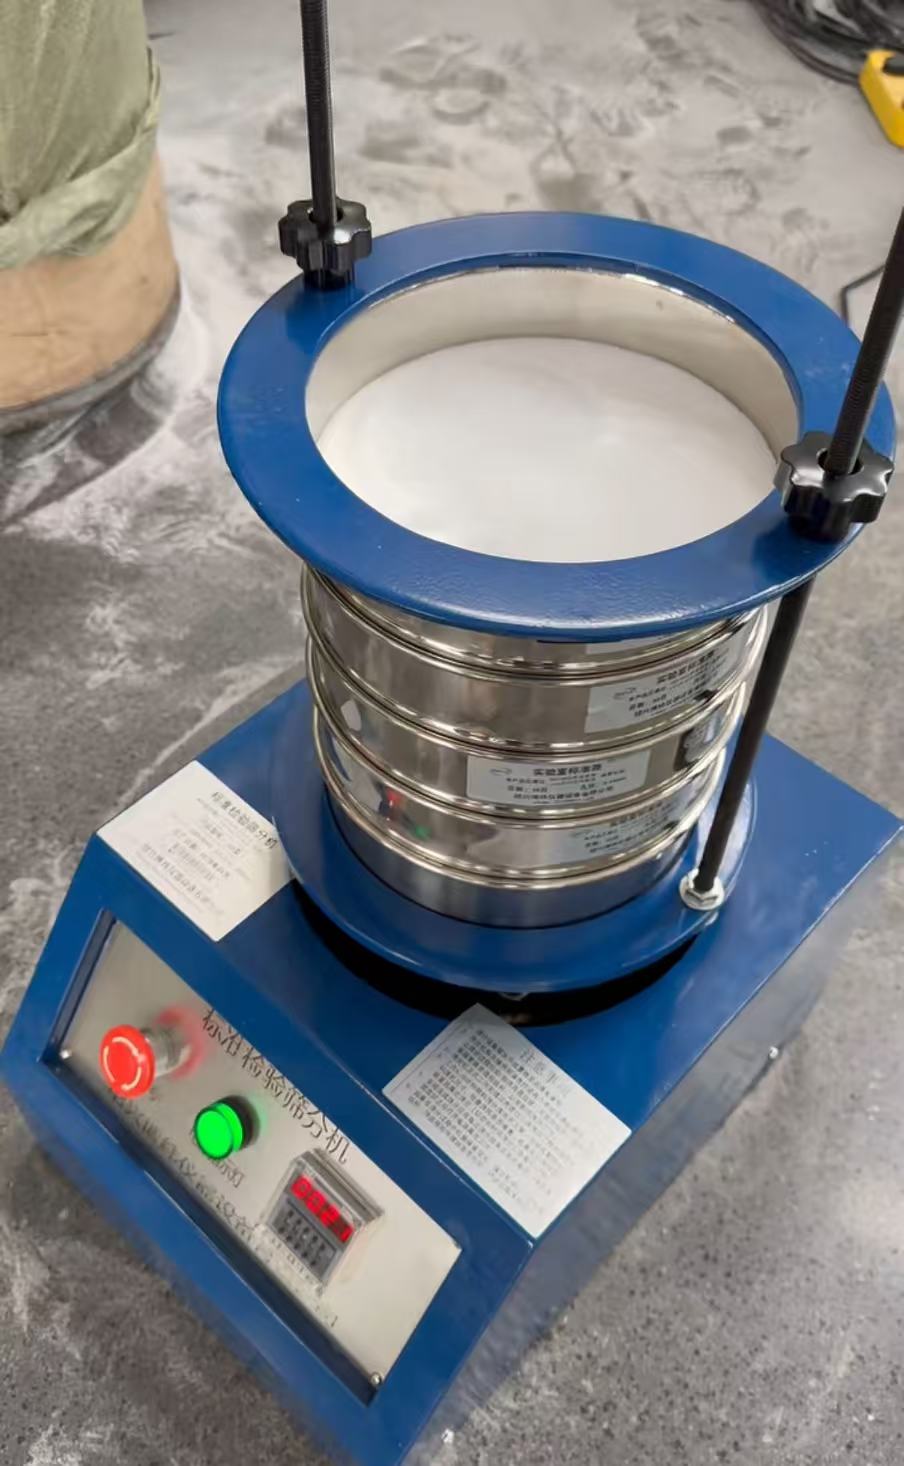
Distribuce velikosti částic se týká podílu částic v různých rozmezích velikosti ve vzorku prášku. Splnění cíle průměrné velikosti částic nutně neznamená, že celá šarže má konzistentní distribuci velikosti částic.
Pokud jsou hrubé částice nevhodné pro stávající procesy míchání a vytlačování, mohou ovlivnit stabilitu podávání, rovnoměrnost míchání a následné roztavení. Nadměrný podíl jemných částic může zvýšit tvorbu prachu, segregaci materiálu a nestabilitu podávání.
Je třeba rozlišovat tři pojmy:
-
Velikost částic: Fyzikální rozměry a distribuce částic prášku.
-
Disperze materiálu: Jak jsou PVC, plniva a další složky distribuovány ve směsi.
-
Stupeň fúze: Vznik homogenní taveniny PVC při vytlačování.
Tyto faktory spolu souvisí, ale nejsou vzájemně zaměnitelné. Jemnější prášek nemusí nutně vést k lepší disperzi nebo roztavení materiálu.
Cílem pulverizace by proto neměla být pouze výroba co nejjemnějšího prášku. Místo toho by cílem měla být konzistentní distribuce velikosti částic, která splňuje skutečné požadavky na zpracování na základě míchacího zařízení zákazníka, způsobu dávkování a procesu vytlačování.
Tepelná degradace a předchozí historie zpracování
PVC je citlivé na nadměrné vystavení teplu. Recyklovaný PVC obvykle prošel alespoň jedním předchozím zpracovatelským cyklem a některé regenerované materiály mohly být podrobeny dodatečnému zahřívání nebo opakovanému zpracování.
Jedním z důležitých degradačních mechanismů je dehydrochlorace. Během tohoto procesu PVC uvolňuje chlorovodík (HCl), tvořící konjugované struktury podél polymerních řetězců. To může způsobit změnu barvy a dále urychlit tepelnou degradaci.
Zbývající tepelná stabilita recyklovaného PVC závisí na jeho předchozí historii zpracování, systému stabilizátorů, složení a skutečném vystavení teplu.
Při rozmělňování se také zavádí mechanická energie a část této energie se přeměňuje na teplo. Nedostatečné chlazení, nevhodné provozní podmínky nebo opotřebované brusné součásti mohou způsobit zbytečné zvýšení teploty.
Zvýšení teploty prášku však nutně neznamená, že PVC prošlo tepelnou degradací. Teplotní záznamy, změna barvy materiálu, vhodné testy tepelné stability a řízené vytlačovací zkoušky by měly být zvažovány společně při hodnocení potenciální degradace.
Nekompatibilita složení a smíšené recyklované materiály
Různí výrobci okenních profilů z PVC mohou používat různé stabilizační systémy, obsah plniv, maziva, pigmenty a zpracovatelské přísady.
Dvě šarže recyklovaného PVC mohou vypadat podobně, ale při vytlačování se chovají odlišně. Změny obsahu plniva nebo mazacích systémů mohou ovlivnit chování při fúzi, zpracování taveniny a usazování formy.
Rozmělňovač může řídit proces fyzického zmenšování velikosti, ale nemůže zajistit, aby chemicky odlišné složení PVC bylo plně kompatibilní, nebo obnovit původní složení materiálu.
Proto by měly být recyklované materiály klasifikovány podle jejich zdrojů a dostupných informací o složení, než se rozhodne, zda je lze smíchat a znovu použít.
Manipulace s vlhkostí, těkavými kontaminanty a práškem
Recyklovaný PVC prášek může obsahovat zbytkovou vlhkost z praní, zbytky čisticích prostředků nebo jiné těkavé nečistoty vnesené během recyklace a skladování.
Různé zdroje plynu mohou při vytlačování vytvářet podobné povrchové defekty, ale jejich základní mechanismy nemusí být nutně stejné:
-
Vlhkost: Za podmínek zpracování může vytvářet vodní páru.
-
Těkavé nečistoty: Při teplotách vytlačování mohou uvolňovat těkavé látky.
-
Stržený vzduch: V tavenině může tvořit bubliny nebo dutiny.
-
Nedostatečné odvětrání: Může bránit účinnému odstraňování plynů.
Proto by neměly být dírky nebo bubliny automaticky připisovány vlhkosti. Stav materiálu, ventilační systém a parametry vytlačování by měly být hodnoceny společně.
Pokud byl recyklovaný materiál vypraný, je třeba ověřit jeho sušení. Prášek by měl být také skladován v čistém, kontrolovaném prostředí, aby se zabránilo absorpci vlhkosti a křížové kontaminaci mezi šaržemi.
Jak zjistit, zda je skutečnou příčinou recyklovaný PVC prášek?
Když se po přidání recyklovaného PVC objeví povrchové vady, je snadné vinit přímo kvalitu prášku. Nicméně parametry vytlačování, podmínky formy a nahromadění materiálu uvnitř zpracovatelského zařízení mohou způsobit podobné vady.
Spolehlivá diagnostika vyžaduje oddělení surovinových faktorů od podmínek zpracování. Kdykoli je to možné, měňte vždy pouze jednu proměnnou a zaznamenejte skutečné výsledky.
Krok 1: Porovnejte původní materiál a různé šarže recyklovaného materiálu
Nejprve vytvořte referenční formulaci, která již prokázala stabilní výrobu přijatelných okenních profilů.
Za podmínek vytlačování, které zůstávají co nejkonzistentnější, zaveďte kontrolovaný podíl recyklovaného PVC ze specifické šarže.
Porovnejte vzhled profilu, vytlačovací tlak, zatížení šroubu, chování při tavení a stabilitu výroby.
Pokud se vady po přidání konkrétní šarže recyklovaného materiálu opakovaně zvětšují a po odstranění této šarže se snižují, měl by být materiál dále zkoumán.
Stále je zapotřebí další testování, aby se zjistilo, zda je skutečnou příčinou kontaminace, rozdíly ve složení nebo předchozí tepelná degradace.
Krok 2: Před vytlačováním zkontrolujte kvalitu prášku
Jakmile se recyklovaný materiál stane hlavním podezřelým zdrojem, měly by být před provedením okamžitých úprav práškovacího zařízení zkontrolovány jeho fyzikální a chemické vlastnosti.
Kontrola by měla odpovědět na několik praktických otázek:
-
Je prášek kontaminován?
-
Je distribuce velikosti částic konzistentní?
-
Jsou v něm příliš hrubé nebo jemné částice?
-
Odpovídá složení materiálu potvrzené receptuře?
-
Existují známky tepelné degradace?
-
Obsahuje prášek zbytkovou vlhkost nebo těkavé nečistoty?
Tabulka 2: Kontrolní seznam kontroly kvality recyklovaného PVC prášku
Pro testování velikosti částic by se mělo zaznamenat procento zadržené na každém sítu, nikoli pouze průměrná velikost částic.
Pokud existuje podezření na kontaminaci, měl by být zkontrolován původní recyklovaný materiál i práškový prášek. Některé nekompatibilní materiály se po zmenšení velikosti obtížněji identifikují.
Krok 3: Zkontrolujte parametry vytlačování a podmínky zařízení
Pokud testování prášku neodhalí zjevné abnormality, měla by být prozkoumána výstupní linka vytlačování.
Mezi hlavní kontrolní body patří:
-
Rozložení teploty hlavně a matrice
-
Zatížení šneku a vytlačovací tlak
-
Doba zdržení materiálu
-
Stabilita krmení
-
Podmínky fúze a zpracování taveniny
-
Nahromadění nebo poškození povrchu
-
Stav kalibračního zařízení
Umístění a načasování defektů může poskytnout užitečné vodítko. Pruhy, které se trvale objevují v pevných pozicích, mohou souviset s lokalizovanými problémy s matricí nebo kalibrací. Vady, které se zvětšují po zavedení konkrétní šarže recyklovaného materiálu, naznačují, že surovina si zaslouží bližší kontrolu.
Tato pozorování by měla být vodítkem pro další vyšetřování, spíše než být považována za konečné závěry.
Diagnostické výsledky a možné příčiny
Jak snížit povrchové vady okenních profilů z recyklovaného PVC?
Jakmile je identifikován možný zdroj závady, měla by se nápravná opatření zaměřit spíše na příslušnou fázi zpracování než na zbytečné úpravy v celé výrobní lince.
Zlepšit třídění surovin a kontrolu kontaminace
Přednost by měl mít odpad z výroby PVC se známým zdrojem a relativně stálým složením. Čistý odpad z vlastní výroby by měl být zpracován odděleně od složitých recyklovaných materiálů po spotřebiteli.
Před jemným rozmělněním odstraňte kovové součásti, pryžové těsnící pásky, ochranné fólie, zbytky lepidel a další materiály, které nejsou PVC. V závislosti na surovině lze použít detekci kovů, praní, separaci vzduchem nebo jiné vhodné separační metody.
Kontrola kontaminace by měla být dokončena před drcením, protože drtič snižuje velikost materiálu, ale nenahrazuje třídicí nebo separační zařízení.
Kontrolujte velikost částic prášku podle požadavků na následné zpracování
Cílová distribuce velikosti částic by měla být určena skutečnými zkouškami míchání a vytlačování. Mlecí mezera, rychlost posuvu, stav brusné součásti a konfigurace síta mohou být následně upraveny.
Při výrobě by měly být sledovány jak hrubé částice, tak nadměrně jemné částice. Pouhé sledování jemnějšího prášku není efektivní strategií kontroly kvality.
Vhodné specifikace prášku se mohou lišit v závislosti na složení PVC a procesech vytlačování. Stabilní distribuce velikosti částic, která splňuje požadavky následného zpracování, je obecně cennější než zbytečně jemný prášek.
Kontrolní zvýšení teploty během mletí

Rozmělňování PVC na prášek vyžaduje vhodné řízení teploty.
Měl by být zkontrolován výkon chlazení, rychlost podávání, opotřebení brusných součástí a účinnost vypouštění. Během zkoušek materiálu by měly být teploty zaznamenávány na konzistentních místech měření pro porovnání změn za různých provozních podmínek.
Pokud dojde ke změně barvy prášku, slepování nebo abnormálnímu chování při zpracování, je třeba před zvýšením výrobní kapacity nebo úpravou provozních parametrů prozkoumat příčinu.
Optimalizujte poměry recyklovaného materiálu a podmínky vytlačování
Vhodný podíl recyklovaného PVC by měl být určen podle kvality materiálu, struktury produktu, vytlačovací schopnosti a příslušných požadavků.
Některé systémy okenních profilů používají recyklovaný PVC ve vnitřní vrstvě jádra, zatímco na vnější vrstvu jsou aplikovány vhodné materiály, aby byly splněny požadavky na vzhled a odolnost vůči povětrnostním vlivům. Materiál vhodný pro vnitřní konstrukční aplikace nemusí nutně splňovat požadavky na exponované povrchy.
Měly by být prováděny řízené výrobní zkoušky, aby se vyhodnotily poměry recyklovaného materiálu. Receptura by měla být schválena pro běžnou výrobu pouze po ověření vzhledu povrchu, mechanických vlastností a rozměrové stability.
Co byste měli zvážit při nákupu drtiče PVC?
Pokud je kvalita recyklovaného PVC prášku nekonzistentní, výměna drtiče by neměla být rozhodnutím. Kupující by měli určit, která část stávajícího procesu nesplňuje požadované specifikace prášku.
U aplikací recyklace okenních profilů z PVC si zvláštní pozornost zaslouží tři faktory vybavení.
Struktura broušení a opotřebitelné díly
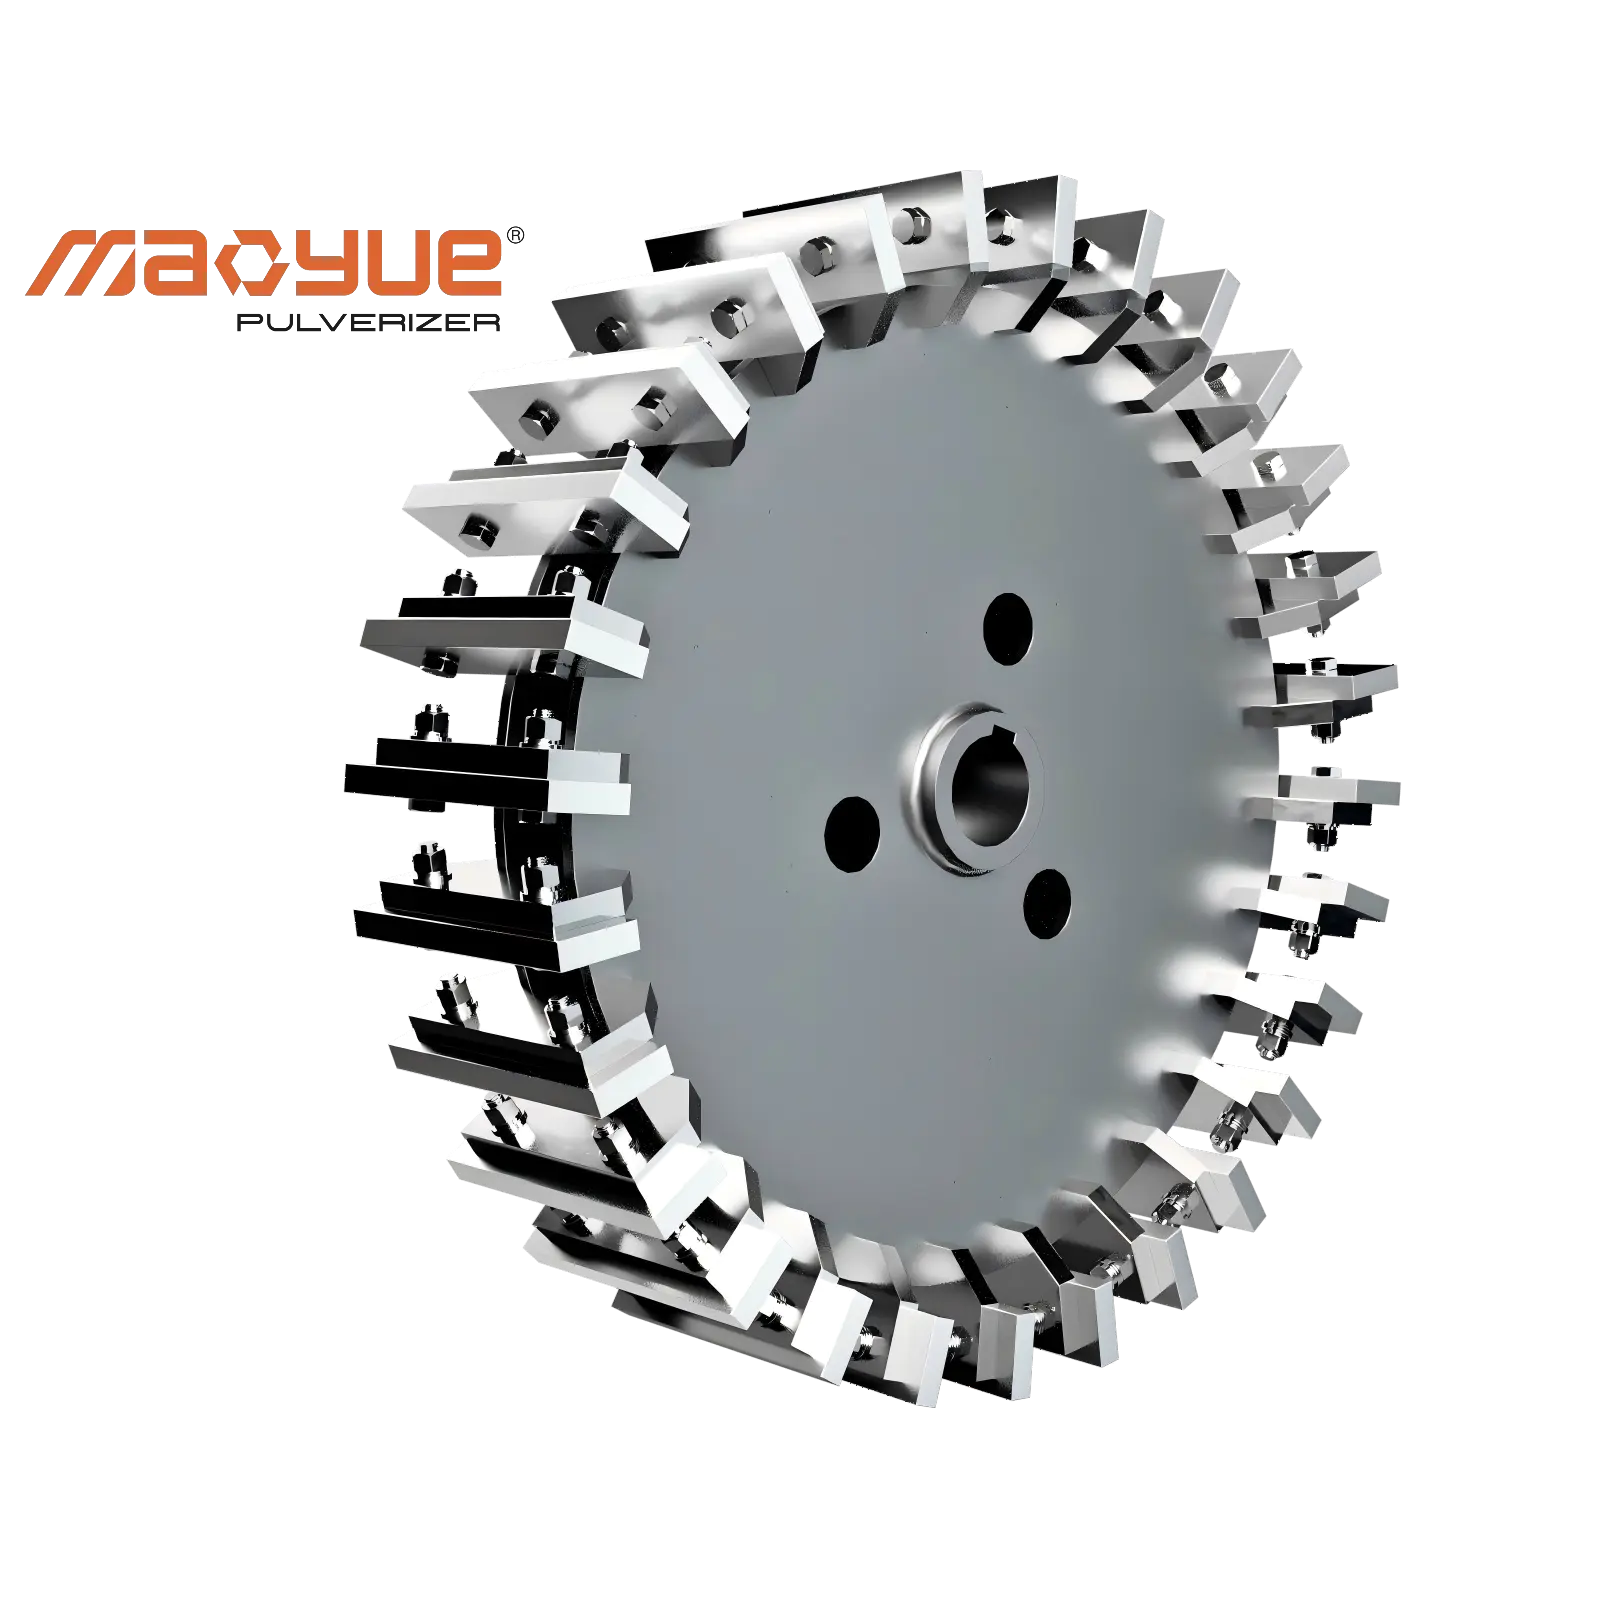
Struktura broušení přímo ovlivňuje účinnost zmenšování velikosti odpadu z tuhého PVC profilu.
Geometrie brousicích zubů, tvrdost materiálu, přesnost obrábění, stav instalace a stav opotřebení mohou ovlivnit distribuci velikosti částic prášku a stabilitu zpracování.
Kupující by měli požádat dodavatele, aby specifikovali materiál, rozměry, strukturu a požadavky na údržbu brusných součástí. Měli by také potvrdit, zda lze náhradní díly dodat podle původních specifikací.
Je také důležité pochopit, jak se vyhodnocují intervaly výměny opotřebitelných dílů, zda lze náhradní díly dodávat konzistentně a zda údržba vyžaduje výměnu celé sestavy.
Dlouhodobá hodnota drtiče závisí nejen na jeho počátečním provozním výkonu, ale také na dostupnosti a udržovatelnosti kritických opotřebitelných dílů.
Výkon chlazení, třídění a výroby
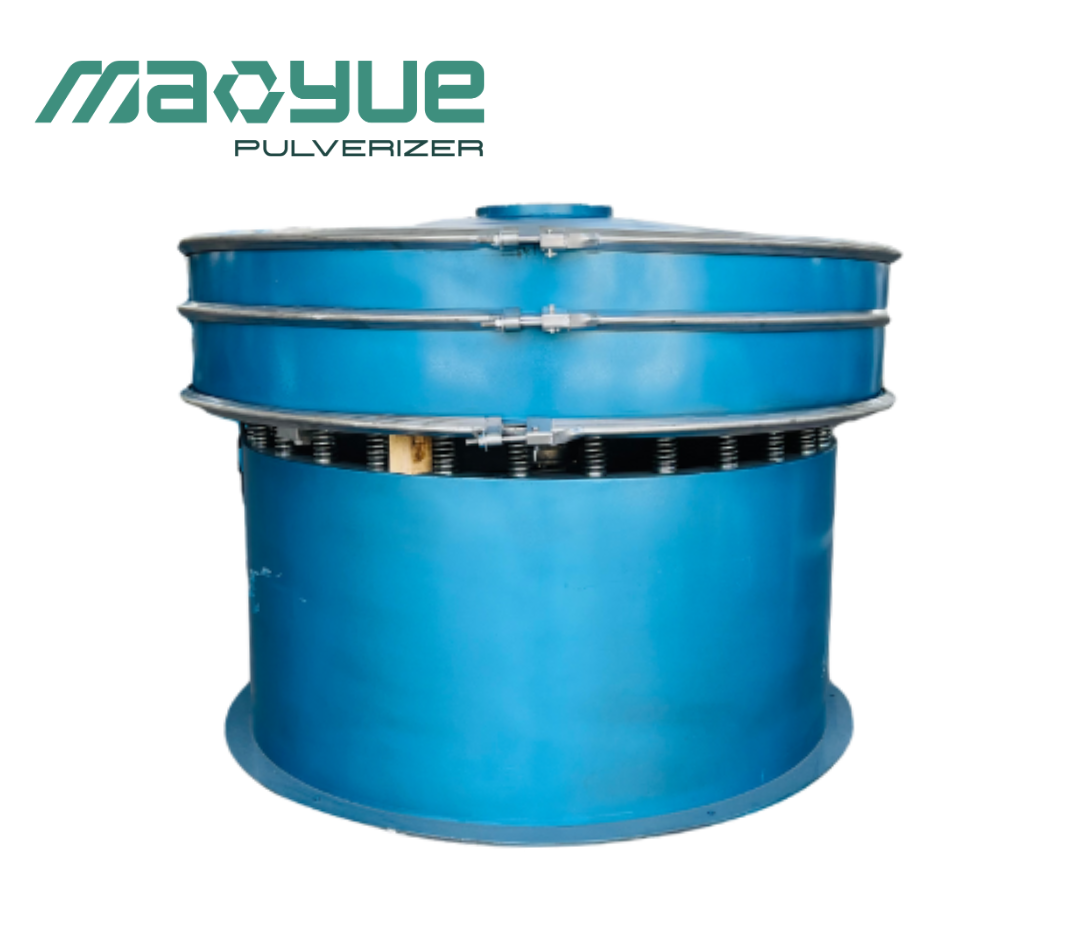
Chladicí systém pomáhá kontrolovat nárůst teploty během mletí, zatímco třídicí zařízení třídí prášek podle požadované velikosti částic.
Screening však nemůže odstranit všechny nekompatibilní polymery nebo obnovit PVC, které již prošlo degradací. Každá fáze zpracování slouží k jinému účelu.
Během hodnocení zařízení by si kupující měli vyžádat ukázky nepřetržitého provozu a záznamy o rychlosti podávání, teplotě zpracování, distribuci velikosti částic, skutečné výtěžnosti prášku a kvalifikovaném výstupu prášku.
Zvláštní pozornost si zaslouží dva výrobní ukazatele:
-
Skutečná výtěžnost prášku: Množství prášku fyzicky odebraného ze zpracovatelského systému během definovaného období, hodnocené ve vztahu k přiváděnému množství.
-
Kvalifikovaný výstup prášku: Množství prášku vyrobeného za hodinu, které splňuje dohodnutou velikost částic a požadavky na kvalitu.
Vyšší rychlost podávání nemusí nutně znamenat vyšší využitelný výkon. Některý shromážděný prášek nemusí splňovat cílové specifikace, zatímco jiný materiál může zůstat uvnitř systému nebo se ztratí během zpracování.
Pro kupující poskytuje kvalifikovaný výstup prášku realističtější indikaci produktivity zařízení a investiční hodnoty než samotná jmenovitá kapacita podávání.
Zkoušky materiálu a ověřování výkonu
Drtič PVC by měl být testován s použitím materiálů, které představují skutečné výrobní podmínky kupujícího.
Čistý odpad z vlastní výroby a smíšené recyklované okenní profily se mohou chovat odlišně kvůli rozdílům v kontaminaci, rozměrech, složení a předchozí historii zpracování.
Před testováním by měla být jasně definována cílová distribuce velikosti částic, požadovaná kapacita zpracování, metoda monitorování teploty a postup odběru vzorků.
Po testování by měly být výsledky porovnány s dohodnutými technickými požadavky. Pro aplikace s přísnými požadavky na kvalitu povrchu by měl být výsledný prášek také vyhodnocen prostřednictvím následného vytlačovacího procesu zákazníka.
Úspěšná zkouška práškování demonstruje schopnost zařízení zpracovávat prášek, ale nezaručuje automaticky bezvadné hotové profily. Materiálová kompatibilita a podmínky vytlačování ještě vyžadují další ověření.
Jak Mao Yue pomáhá zlepšit konzistenci prášku z recyklovaného PVC?
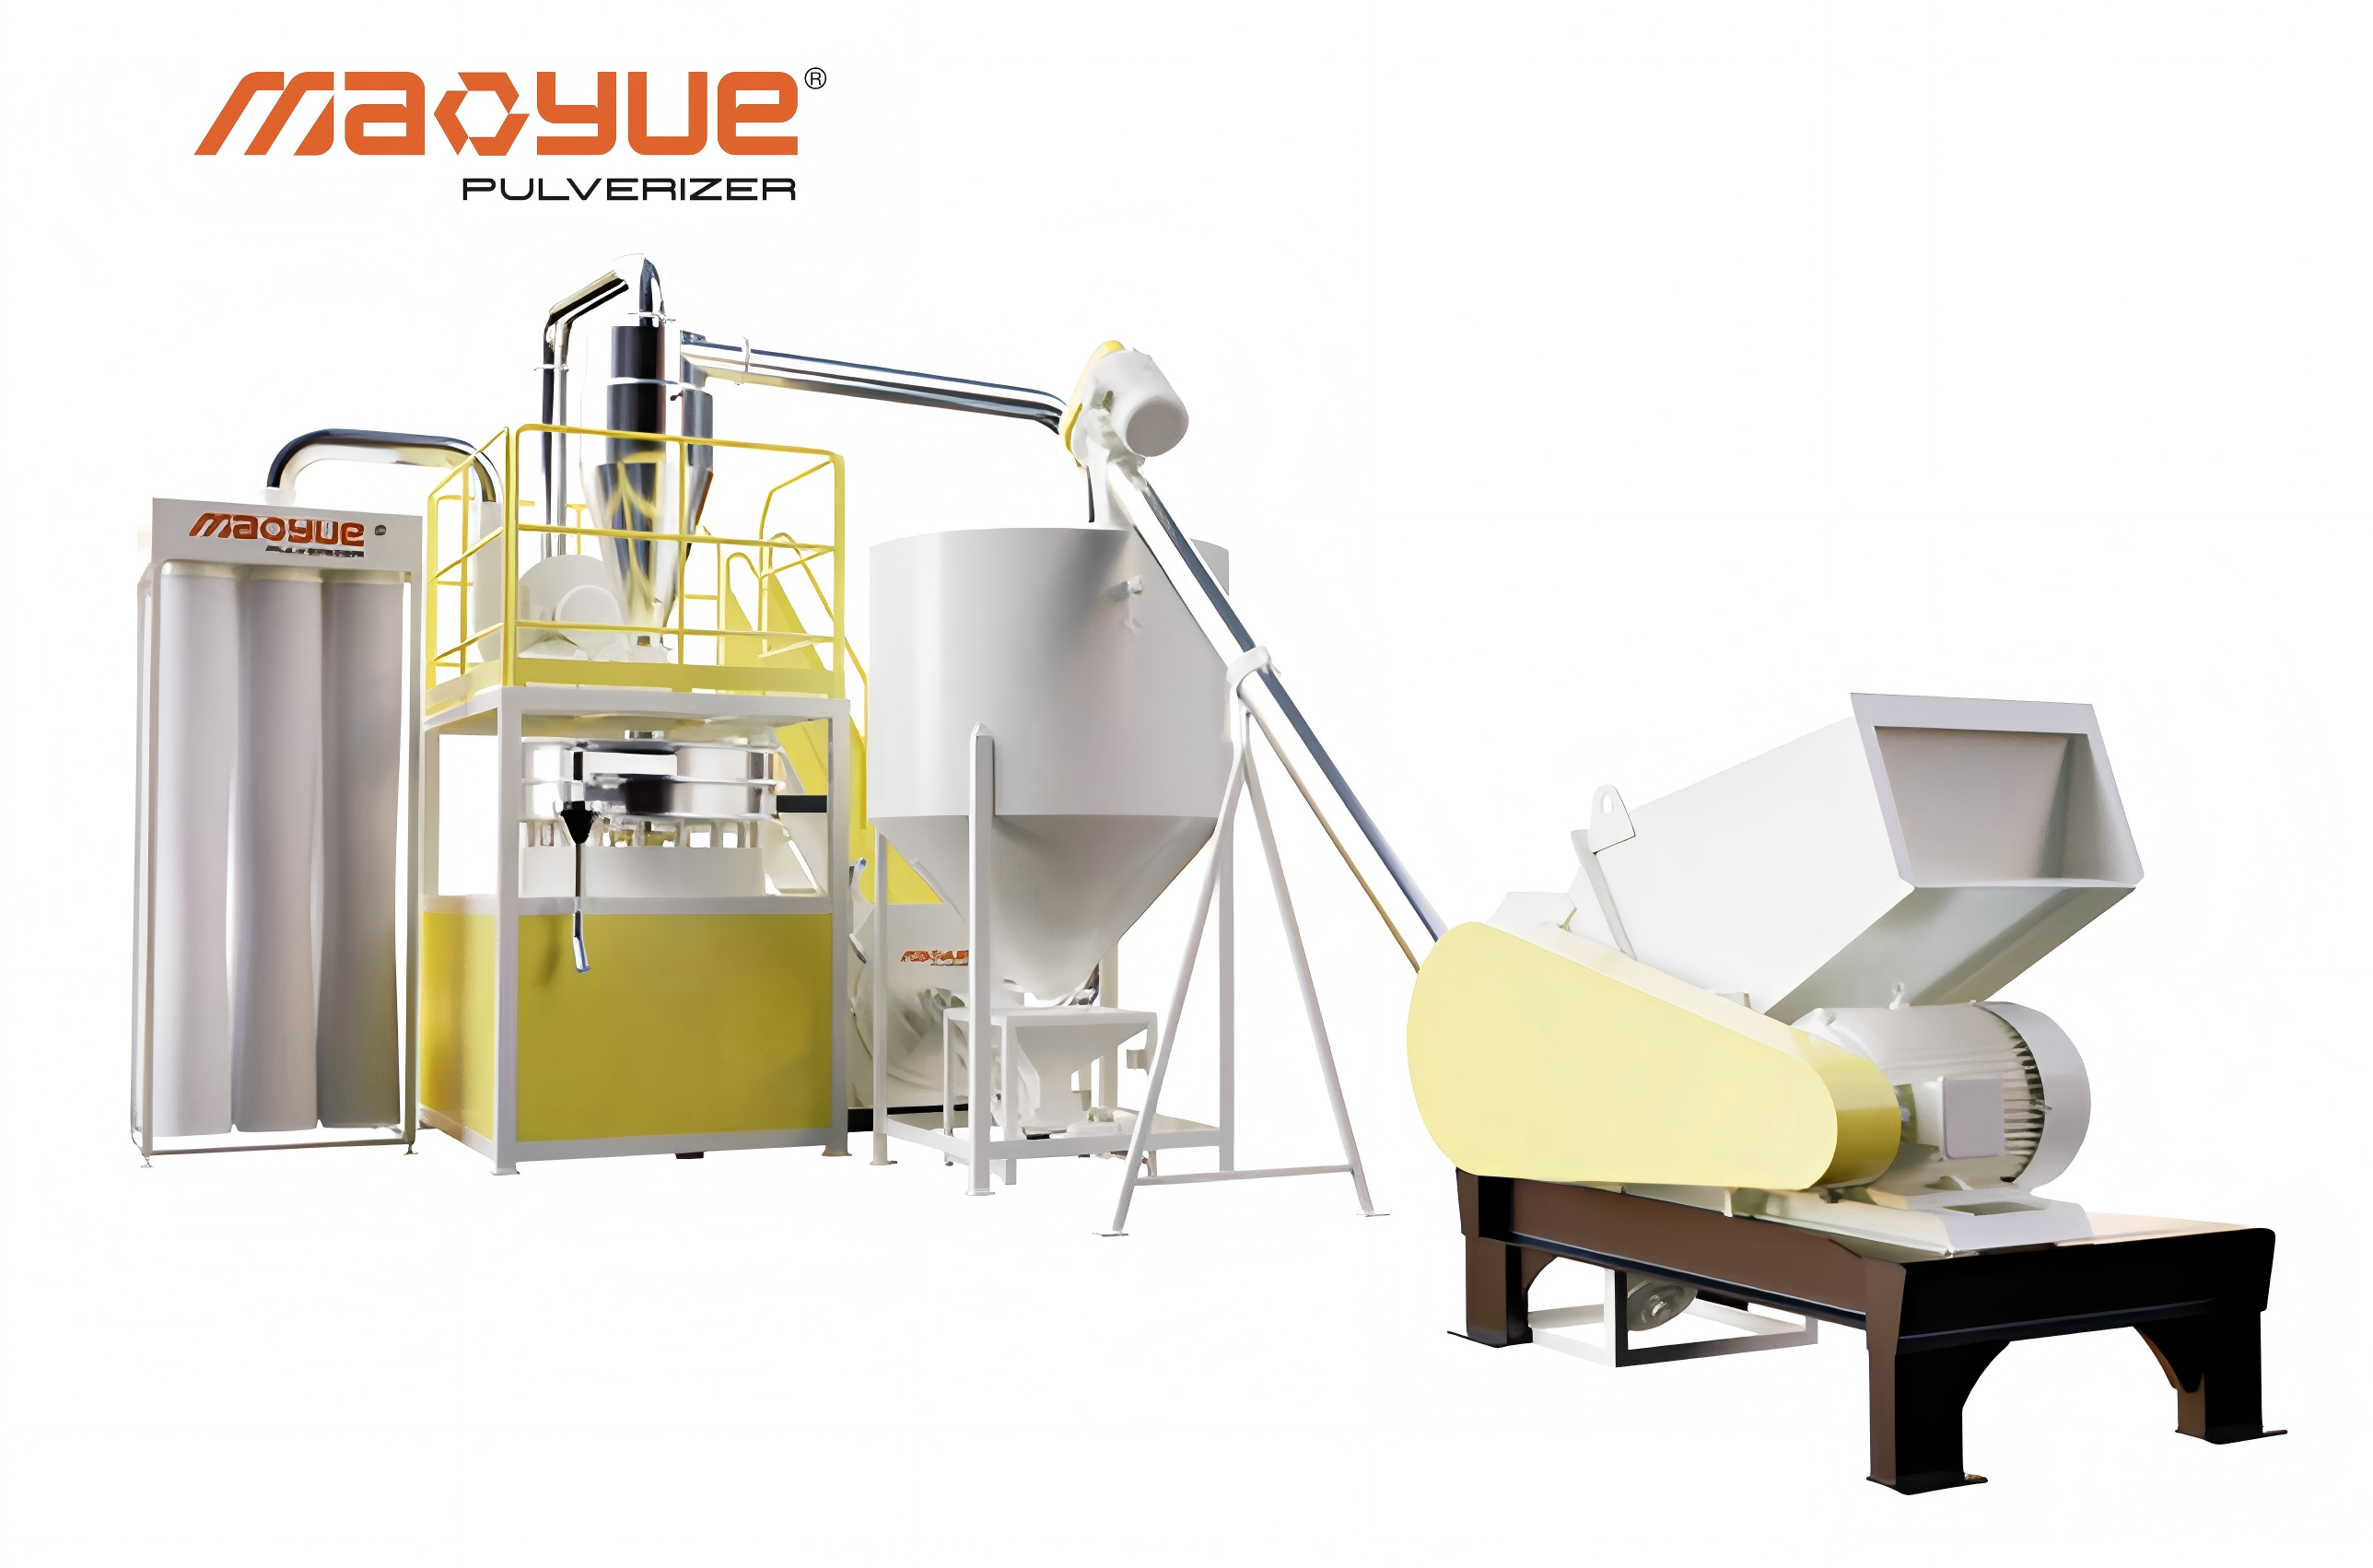
Pro výrobce okenních profilů není hodnota drtiče PVC pouze to, zda dokáže zpracovat výrobní odpad na prášek. Ještě důležitější je, že zařízení by mělo konzistentně produkovat prášek, který splňuje požadované specifikace a zároveň umožňuje vyhodnocení konfigurace zařízení, provozního výkonu a nákladů na dlouhodobou údržbu.
Mao Yue podporuje výběr zařízení a ověřování výkonu prostřednictvím tří klíčových oblastí: vlastní výroba kritických brusných součástí, hodnocení konfigurace zařízení a skutečné testování materiálů.
Vlastní výroba součástí pro broušení PVC pro snížení nejistoty údržby
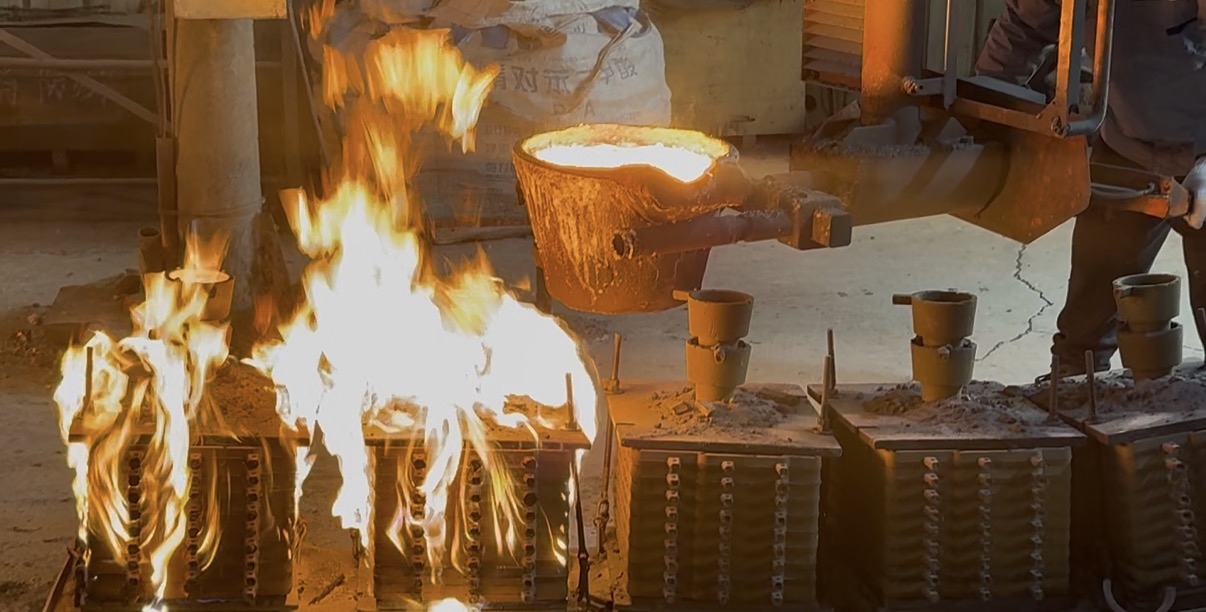
Mao Yue vyrábí kritické komponenty pro broušení PVC vlastními silami, včetně rotorů, ozubených desek a lopatek.
Pro výrobce provozující drtiče PVC dlouhodobě ovlivňují součásti mletí nejen výkon zpracování, ale také plánování údržby a náklady na náhradní díly.
Vlastní výrobní kapacita společnosti Mao Yue umožňuje zákazníkům před nákupem potvrdit materiál, rozměry, strukturu a rozsah dodávek kritických brusných součástí. Náhradní díly a požadavky na výměnu lze také naplánovat podle skutečných provozních podmínek.
To znamená, že kupující nemusí porovnávat nabídky zařízení pouze na základě ceny hlavního stroje. Mohou také vyhodnotit uspořádání dodávek pro kritické opotřebitelné díly a předem odhadnout budoucí náklady na údržbu.
Společnostem zabývajícím se recyklací PVC, které vyžadují nepřetržitou výrobu, jasně specifikované součásti a spolehlivé uspořádání náhradních dílů pomáhají snížit nejistotu při dlouhodobé údržbě.
Přizpůsobení struktury broušení a konfigurace chlazení charakteristikám materiálu
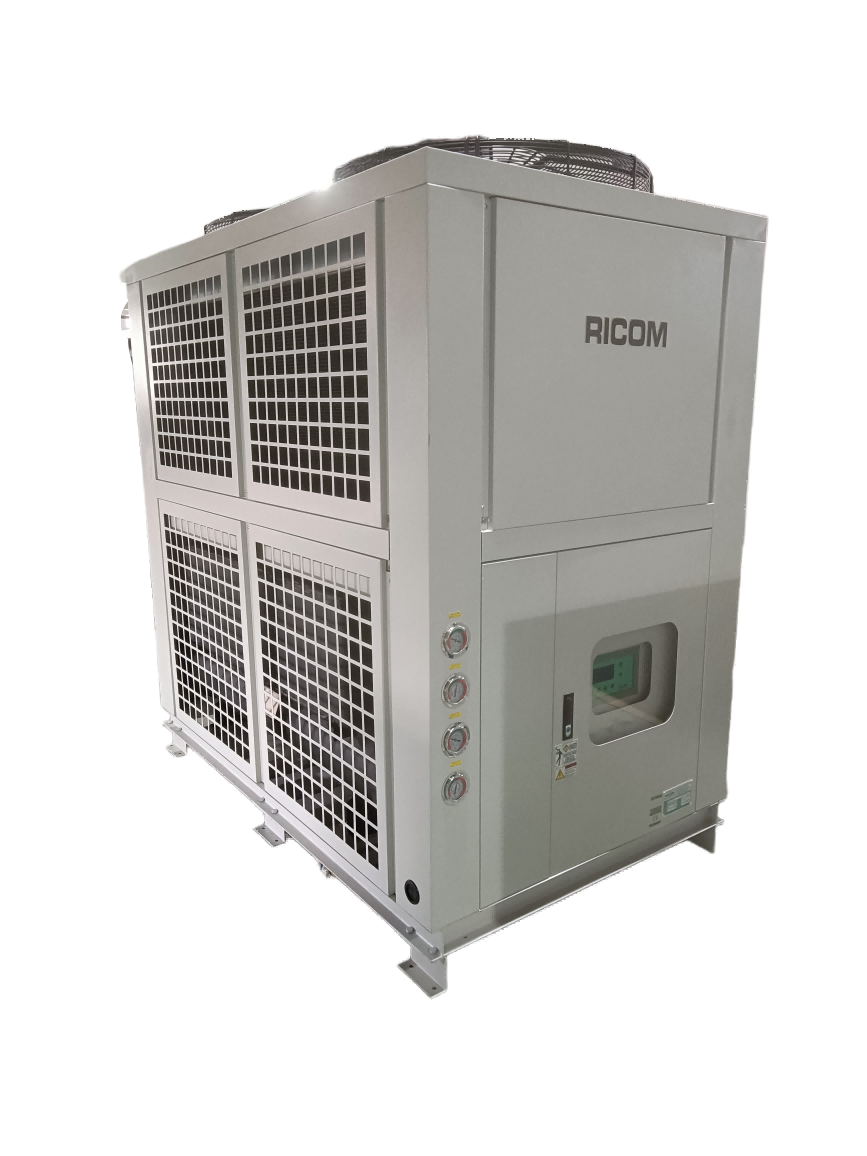
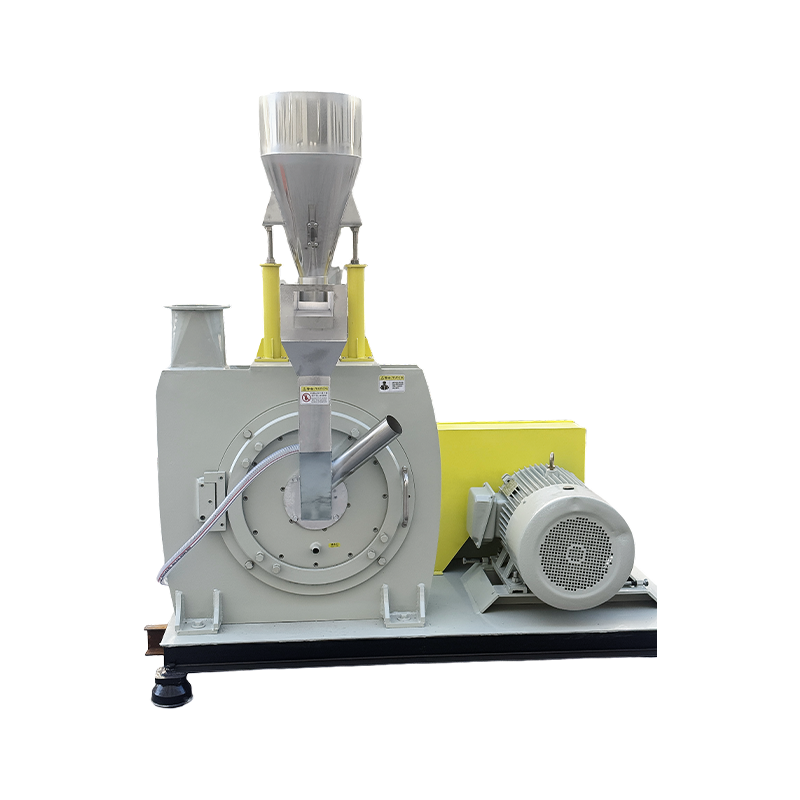
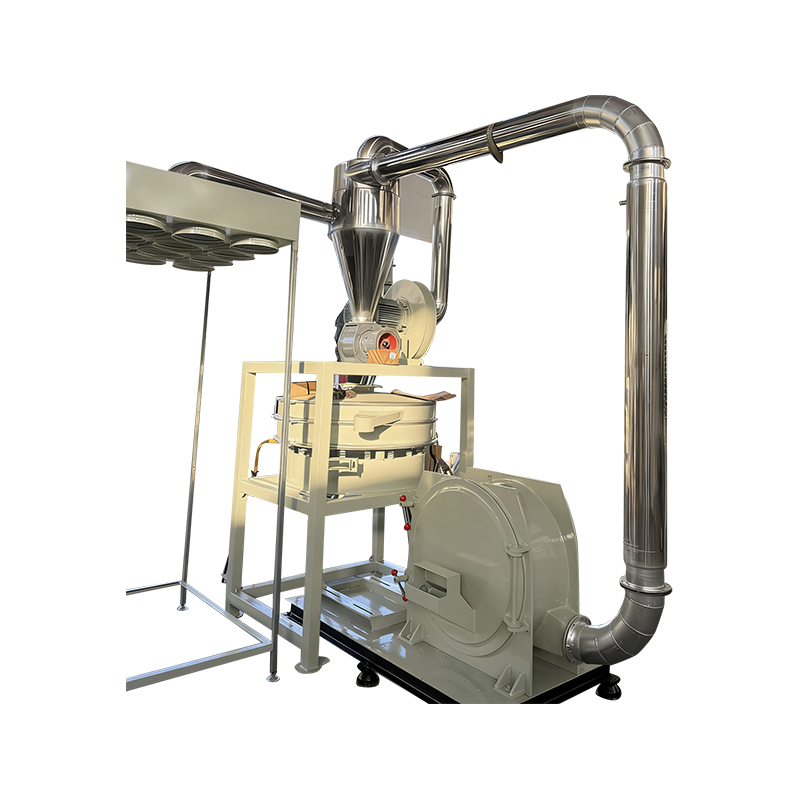
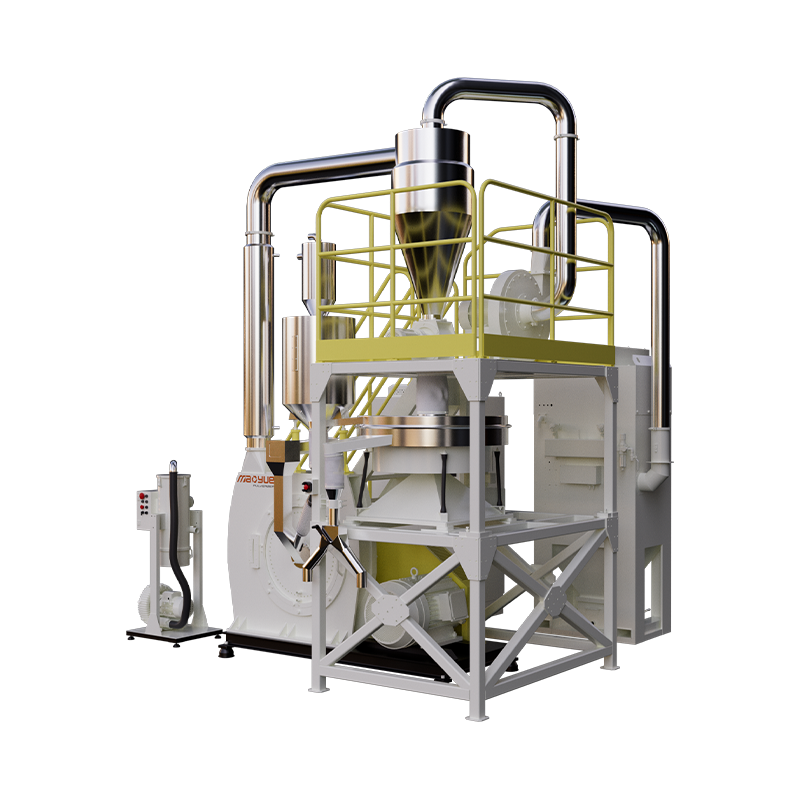
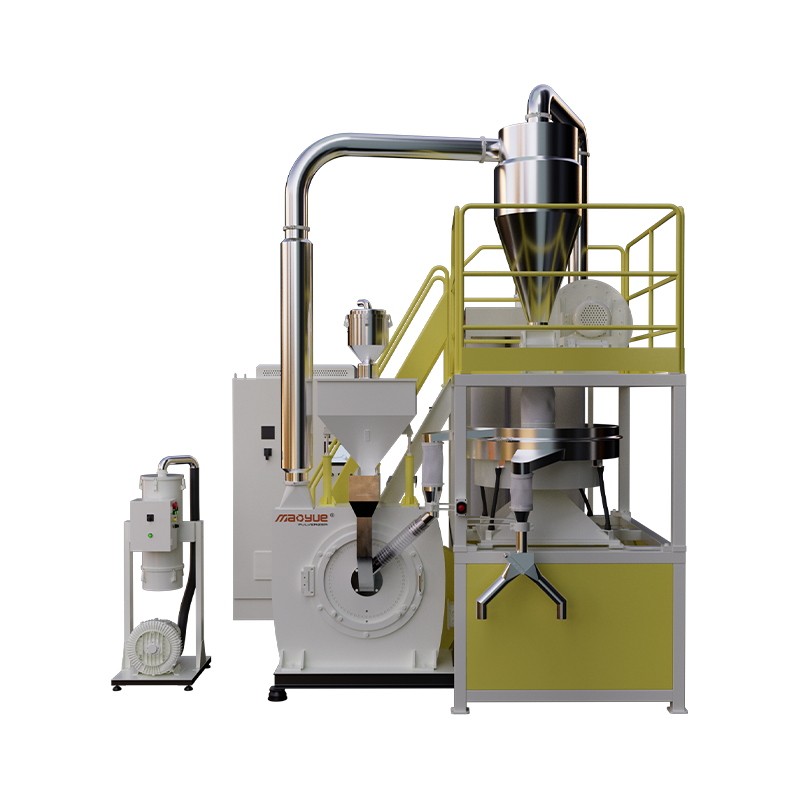
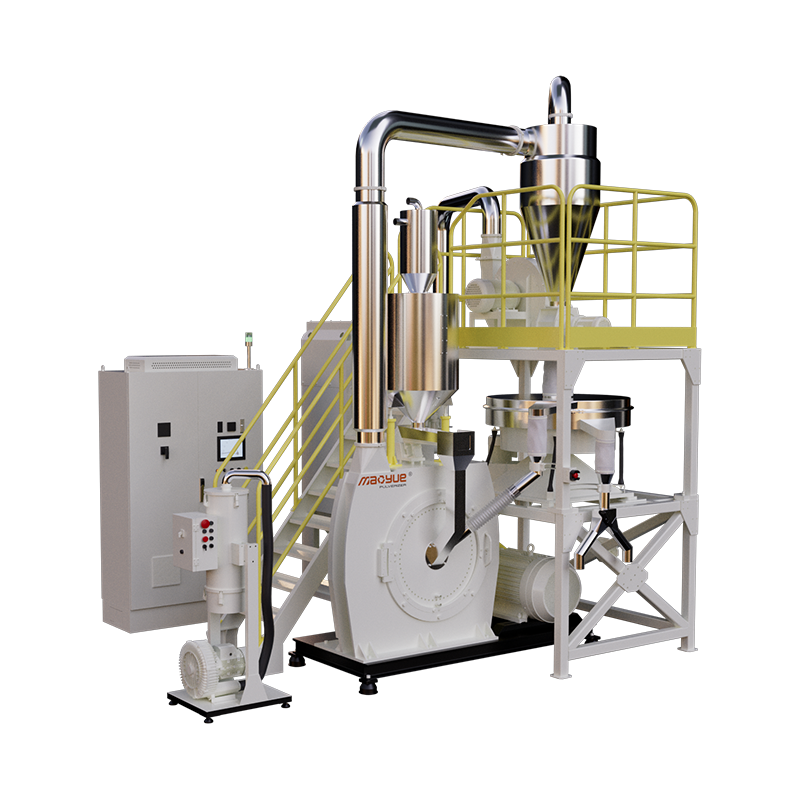
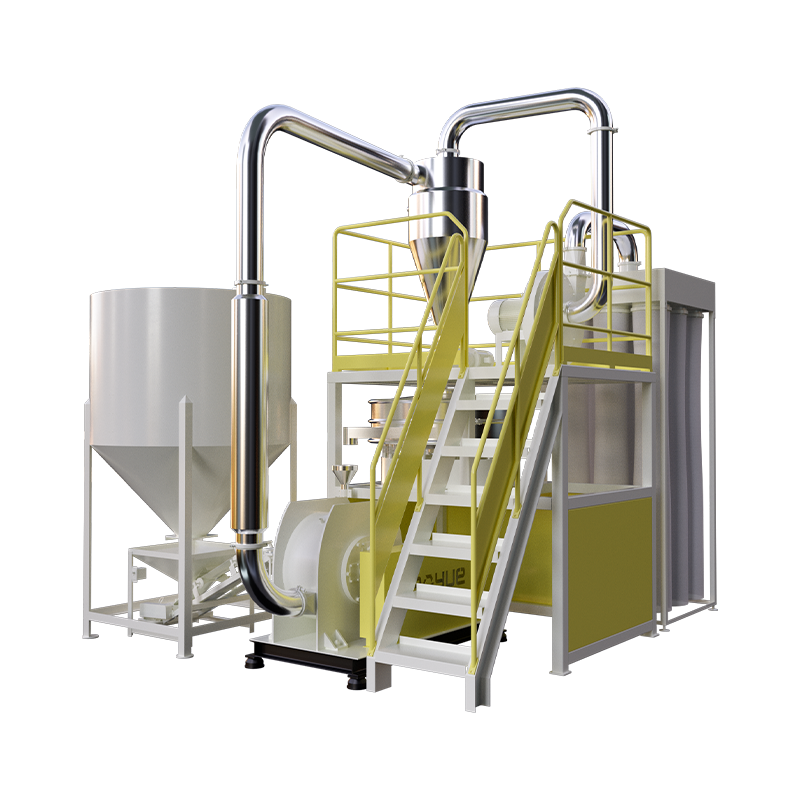
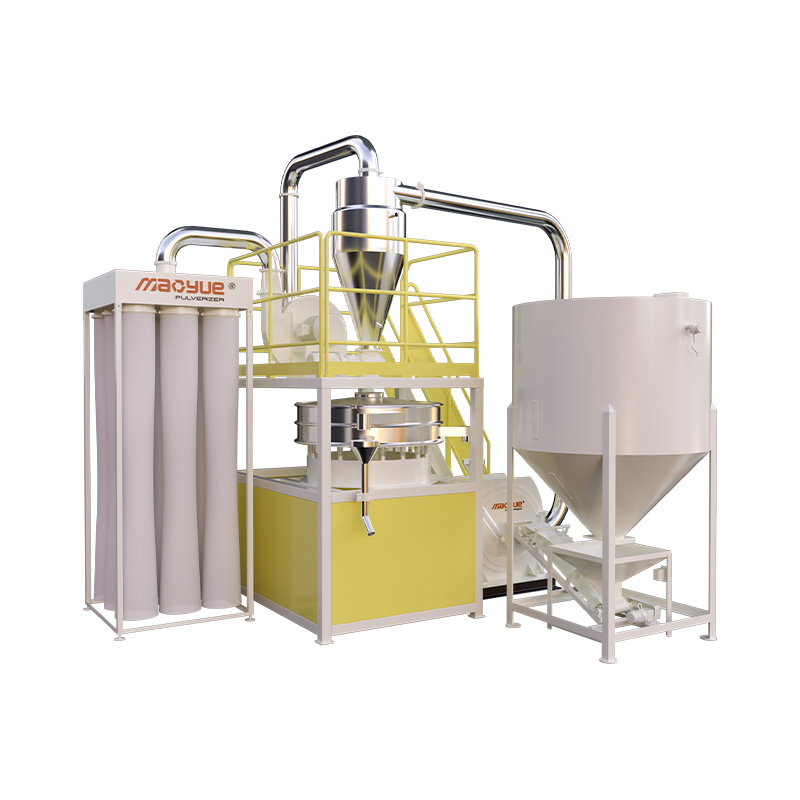
Drtiče PVC Mao Yue mají strukturu mletí rotor-stator a jsou vybaveny odpovídajícími chladicími systémy podle aktuálních požadavků aplikace.
Různé PVC materiály se liší v rozměrech, složení, podmínkách podávání a cílové velikosti částic. Konfigurace zařízení by proto neměla být určena pouze výkonem motoru nebo jmenovitou kapacitou.
Během hodnocení zařízení může Mao Yue posoudit strukturu mletí, provozní podmínky a konfiguraci chlazení na základě stavu materiálu zákazníka, cílové velikosti částic a požadované kapacity zpracování.
Během zkoušek materiálu lze také zaznamenat teplotu zpracování a distribuci velikosti částic prášku, aby bylo možné vyhodnotit, zda zvolená konfigurace splňuje očekávané požadavky na zpracování.
Toto posouzení konfigurace na základě materiálu pomáhá zákazníkům snížit nákupní rizika spojená s výběrem zařízení pouze na základě technických specifikací.
Ověření výkonu zařízení prostřednictvím skutečného testování materiálu
Zákazníci skutečně potřebují potvrdit nejen to, zda může drtič fungovat normálně, ale zda dokáže zpracovat jejich skutečný odpad z PVC okenních profilů na prášek vhodný pro jejich požadavky na recyklaci.
Mao Yue může provádět zkoušky rozmělňování s použitím skutečných materiálů PVC poskytnutých zákazníky a vyhodnotit výsledky v následujících fázích.
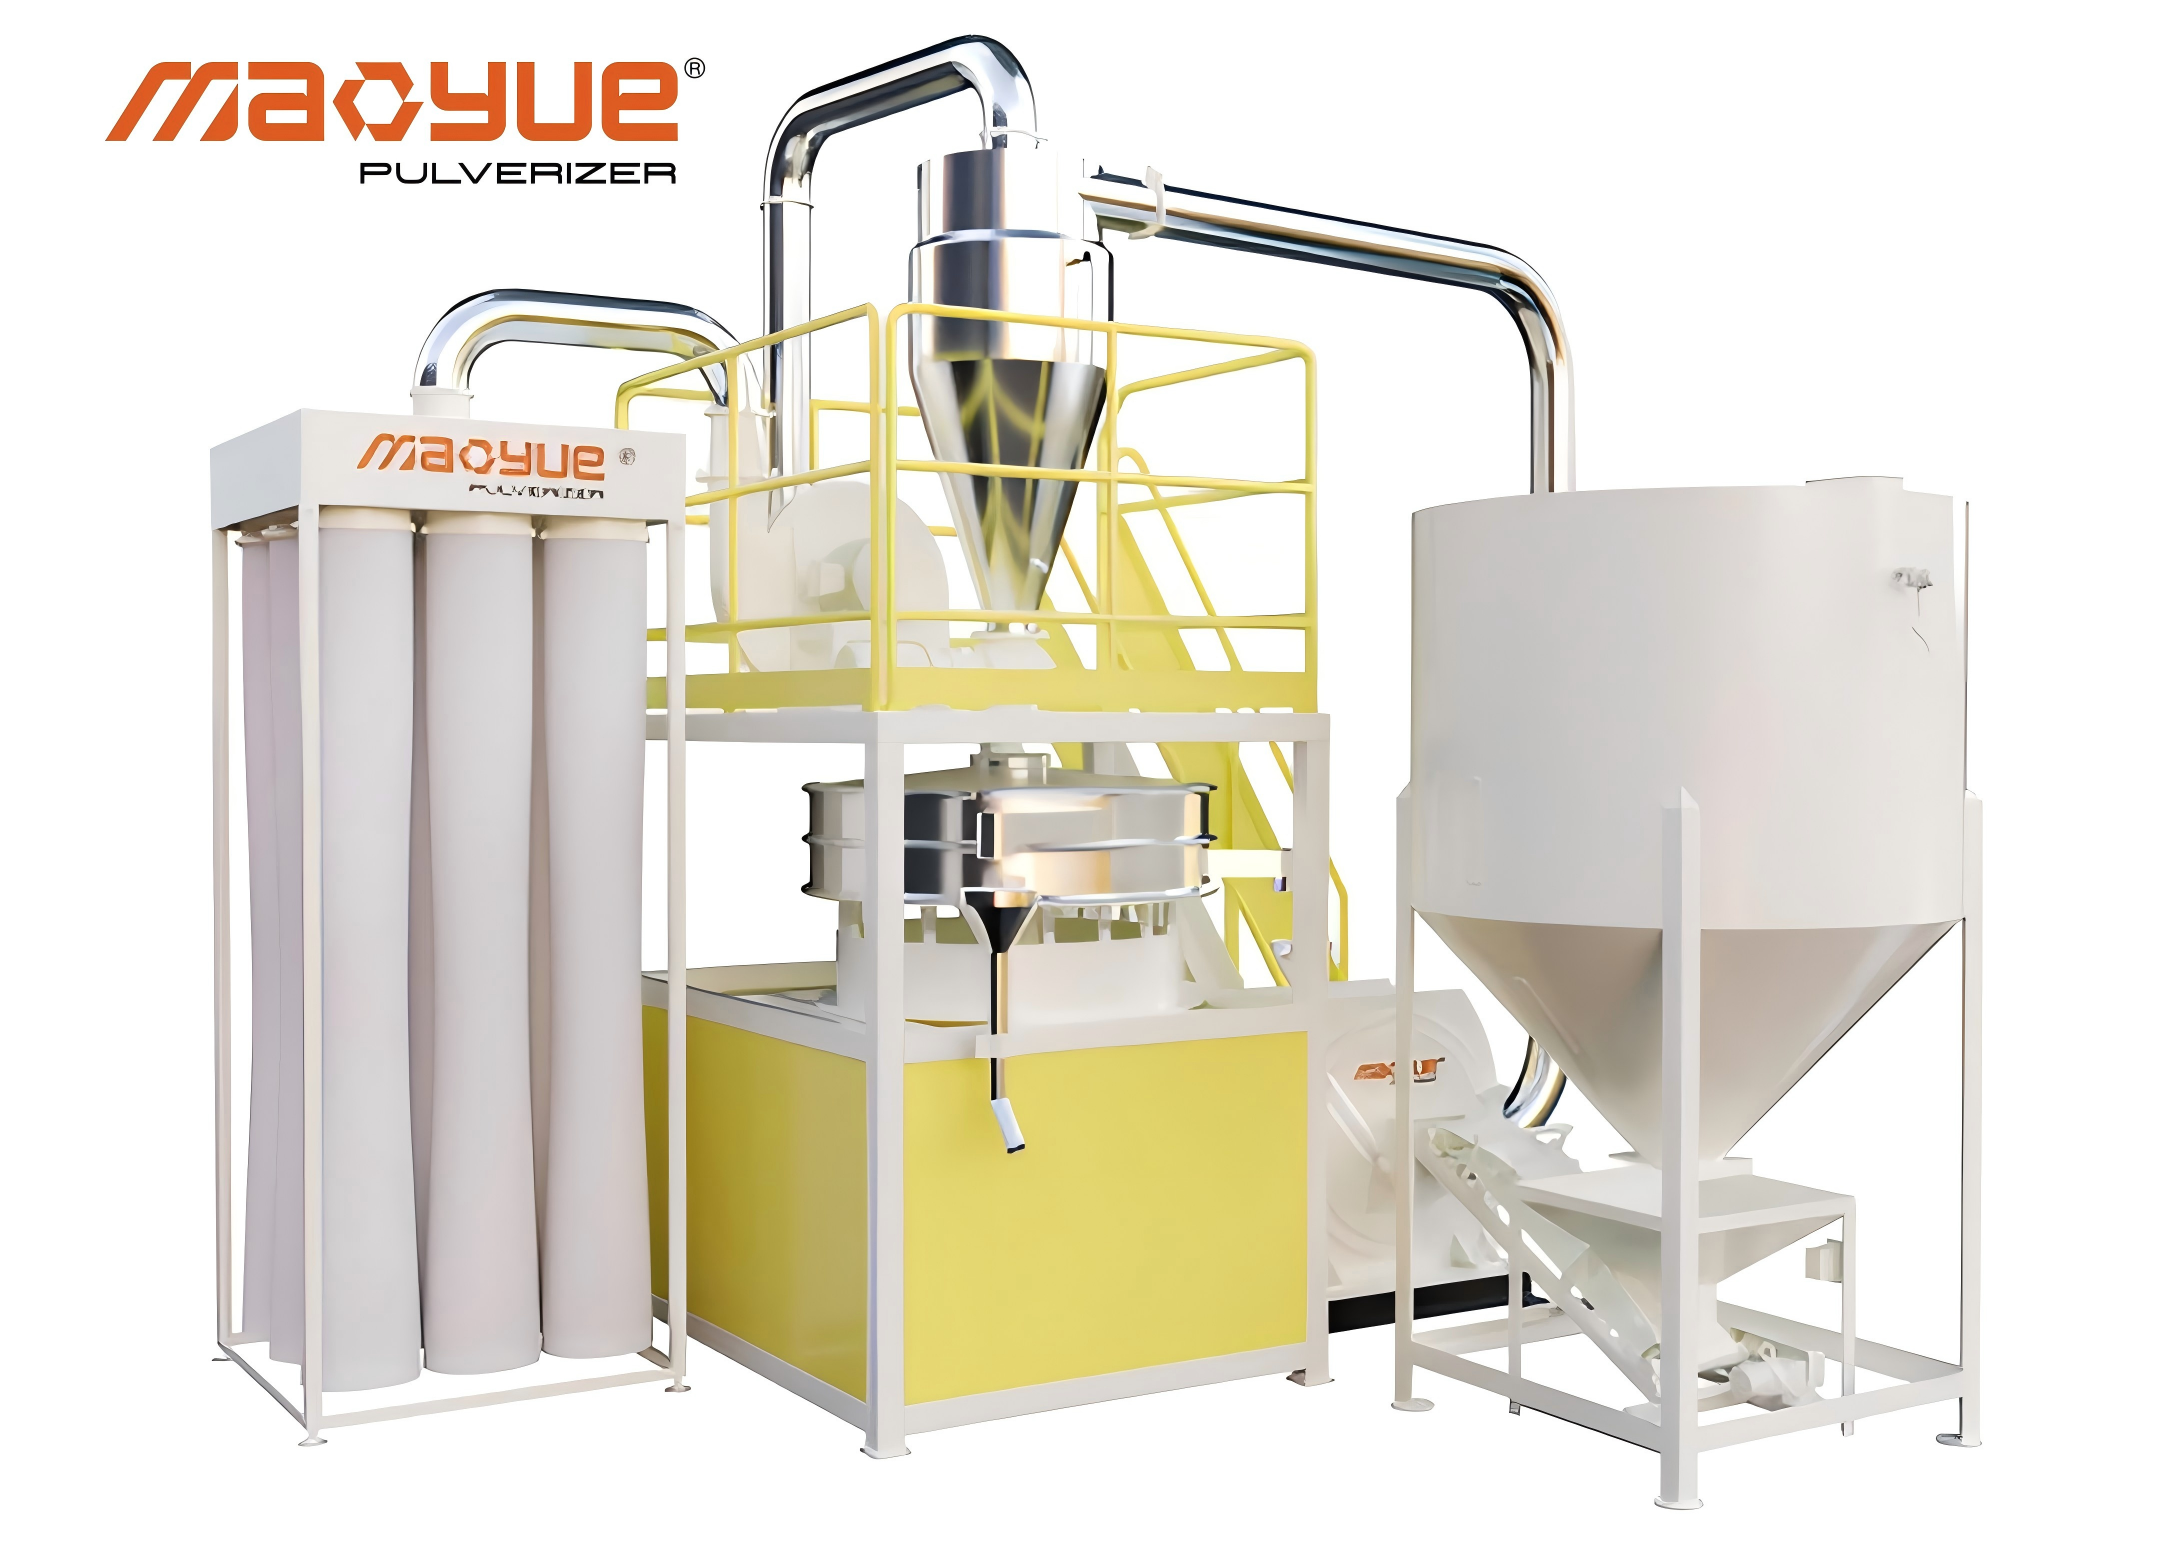
Před testováním: Definujte podmínky testu
-
Zdroj a základní složení PVC materiálu
-
Rozměry suroviny a stav podávání
-
Cílová distribuce velikosti částic prášku
-
Předpokládaná kapacita zpracování
Během testování: Zaznamenejte výkon zařízení
-
Skutečná rychlost krmení
-
Teplota zpracování
-
Výkon broušení a chlazení
-
Nepřetržitý provozní výkon
Po testování: Vyhodnoťte výsledky zpracování prášku
-
Distribuce velikosti částic a podíl hrubých částic
-
Skutečná výtěžnost prášku
-
Kvalifikovaný výstup prášku
-
Vzhled prášku a další dohodnuté specifikace
Tyto výsledky umožňují zákazníkům porovnat výkon zařízení s jejich skutečnými výrobními požadavky a určit, zda je vybraná konfigurace vhodná pro jejich recyklační aplikaci.
U výrobců okenních profilů by měl být zkušební prášek také vyhodnocen prostřednictvím zamýšleného následného vytlačovacího procesu, aby se dále ověřila kompatibilita materiálu a kvalita hotového profilu.
Je důležité objasnit, že zkouška rozmělňování ověřuje schopnost zařízení zpracovávat prášek. Nemůže nezávisle zaručit, že hotové profily budou bez povrchových vad. Složení suroviny, podmínky vytlačování a podmínky formy musí být stále hodnoceny odděleně.
Často kladené otázky o recyklovaném PVC prášku
Lze recyklovaný PVC prášek použít v okenních profilech?
Ano. Recyklovaný PVC lze použít ve vhodných procesech výroby okenních profilů, pokud jeho materiálové složení, úroveň znečištění, tepelná stabilita a další požadované vlastnosti splňují příslušné technické specifikace.
Někteří výrobci používají recyklované PVC ve vnitřní struktuře profilů při aplikaci vhodných materiálů na exponované vnější povrchy.
Konkrétní použití závisí na designu produktu, podmínkách zpracování a příslušných požadavcích na kvalitu.
Vytváří jemnější PVC prášek hladší povrchy okenních profilů?
Ne. Jemnější PVC prášek nemusí nutně vytvářet hladší povrchy okenních profilů.
Velikost částic je pouze jedním faktorem ovlivňujícím míchání, podávání a fúzi. Nadměrná jemnost může zvýšit potíže při manipulaci s práškem, zatímco nevhodné formulace nebo nestabilní podmínky vytlačování mohou stále způsobovat povrchové vady.
Vhodné specifikace prášku by měly být určeny skutečnými zkouškami zpracování.
Může drtič PVC odstranit černé skvrny?
Drtič PVC nemůže odstranit černé skvrny z každého zdroje.
Zlepšená kontrola mletí může pomoci snížit odchylky v kvalitě prášku spojené s procesem rozmělňování. Pokud však černé skvrny pocházejí z nekompatibilních kontaminantů, dříve degradovaného materiálu nebo usazenin uvnitř extruderu, jsou nutná jiná nápravná opatření.
Zdroj černých skvrn by měl být identifikován předtím, než se rozhodne, které zařízení nebo fáze zpracování potřebuje úpravu.
Jak by měl být recyklovaný PVC prášek testován před zakoupením drtiče PVC?
Kupující by měli definovat požadované specifikace prášku a poskytnout reprezentativní vzorky svých skutečných materiálů.
Pulverizační zkoušky lze použít k vyhodnocení distribuce velikosti částic, teplotního výkonu, regenerace prášku a kvalifikovaného výstupu prášku.
Výsledný prášek by pak měl být testován za zamýšlených podmínek vytlačování, aby se potvrdilo, zda splňuje požadovaný vzhled profilu a specifikace výkonu produktu.
Závěr: Zlepšení kvality PVC prášku vyžaduje lepší kontrolu procesu
Povrchové vady v profilech oken z recyklovaného PVC mohou být důsledkem kontaminace, nevhodné distribuce velikosti částic, tepelné degradace materiálu, rozdílů ve složení nebo nestabilních podmínek vytlačování.
Efektivní řešení by měla začít identifikací skutečného zdroje problému spíše než automatickým obviňováním recyklovaného prášku nebo drtiče.
Pro výrobce, kteří recyklují odřezky okenních profilů z PVC, jsou důležité kroky ke zlepšení konzistence prášku správné třídění, řízené rozmělňování, řízení teploty a testování materiálu.
Při nákupu drtiče PVC by se kupující měli zaměřit na měřitelné specifikace prášku, kvalifikovaný výstup prášku, kvalitu mlecích komponent a požadavky na dlouhodobou údržbu, spíše než srovnávat pouze jmenovitou kapacitu nebo minimální jemnost mletí.
Kontaktujte Mao Yue pro zkoušky drcení šrotu PVC okenního profilu
Recyklujete odřezky z PVC okenních profilů, ale potýkáte se s nekonzistentní kvalitou prášku, nadměrně hrubými částicemi nebo nestabilním výkonem zpracování?
Mao Yue může vyhodnotit váš skutečný PVC materiál, cílové rozdělení velikosti částic a požadovanou kapacitu zpracování, aby pomohl určit vhodnou konfiguraci rozmělňování.
S vlastními vyrobenými PVC rotory, ozubenými deskami a brusnými součástmi spolu se skutečnými možnostmi testování materiálů pomáhá Mao Yue zákazníkům vyhodnotit brusný výkon, konzistenci prášku, kvalifikovaný výstup prášku a budoucí požadavky na údržbu před investicí do zařízení.
Poskytněte Mao Yueovi následující informace:
-
Fotografie a podrobnosti o materiálu vašeho odpadu z PVC okenního profilu
-
Cílová velikost částic prášku
-
Požadovaná kapacita zpracování
-
Současné výrobní výzvy