

 中文简体
Představte si rotační formovnu, jejíž díly stále selhávají podél linie svaru. Drtič běží na svou jmenovitou tonáž, minulý měsíc byly vyměněny nože a operátor dodává čistý PE přebrus. Problémem není propustnost. Jde o velikost částic prášku opouštějícího mlýn: hrubá zrna tají příliš pomalu, jemné částice odnášejí pigment a stabilizátor a forma se plní nerovnoměrně. To je bod, kdy zařízení na broušení plastů přestává být nákupem komodit a stává se procesním rozhodnutím.
Praktický závěr je na prvním místě: určete velikost mletí kolem nejužšího okna velikosti částic, které váš následný proces akceptuje, a teprve poté porovnejte hmotnostní hodnocení. Dva stroje s identickými výstupními hodnotami se mohou chovat velmi odlišně, jakmile je postavíte vedle sebe, pokud jde o distribuci prášku, okolní versus kryogenní provoz a jak rychle se jejich lopatky a kotouče opotřebovávají. Níže uvedené části vysvětlují, odkud tyto rozdíly pocházejí a jak je nacenit, než podepíšete nákupní objednávku.
Pokud se chcete nejprve orientovat v kategoriích, tak toto obecný průvodce typy drtičů na plasty a tipy na nákup pokrývá hlavní rodiny strojů, než se zúžíte na jeden model.
Ambientní broušení jako první: Řádková položka s tekutým dusíkem, kterou většina kupujících postrádá
Rozmělňování při pokojové teplotě je výchozí volbou pro PE, PVC, PA a PP a důvodem je spíše aritmetika než preference. Kryogenní mletí udržuje polymer křehký vstřikováním kapalného dusíku do mlýna. U houževnatých typů PA a PP se spotřeba může blížit zhruba jednomu kilogramu dusíku na každý kilogram zpracovaného polymeru. Při cenách průmyslového plynu se tato cena připočítává ke každému kilogramu prášku, který vyrobíte, rok co rok, aniž by došlo k vylepšení dílu, který nakonec formujete.
Ambientní mlýny místo toho regulují teplo prostřednictvím geometrie rotoru, proudění vzduchu a výkonu. Kompromis je skutečný: podávejte příliš agresivně a prášek se rozmazává o disk, odbarvuje nebo oslepuje obrazovku. Rozumné pravidlo není "nikdy kryogenní", ale "kryogenní pouze tehdy, když okolní broušení nemůže udržet materiál pod jeho rozsahem měknutí." Sloučeniny s nízkou teplotou tání a vysokou tažností zůstávají výjimkou; komodita PE, PP, PA a tvrdé PVC nejsou.
Praktickou zkouškou je zkouška na vlastních vločkách. Pokud okolní stroj udržuje výstup na vaší cílové síti bez teplotních alarmů nebo oslnění obrazovky, nikdy se neobjeví účet dusíku. Jednotky s pokojovou teplotou, jako je třída PA/PP 500, která je výslovně zkonstruována pro provoz bez kapalného dusíku, stojí za to nejprve porovnat, protože ze srovnání odstraní největší opakující se náklady.
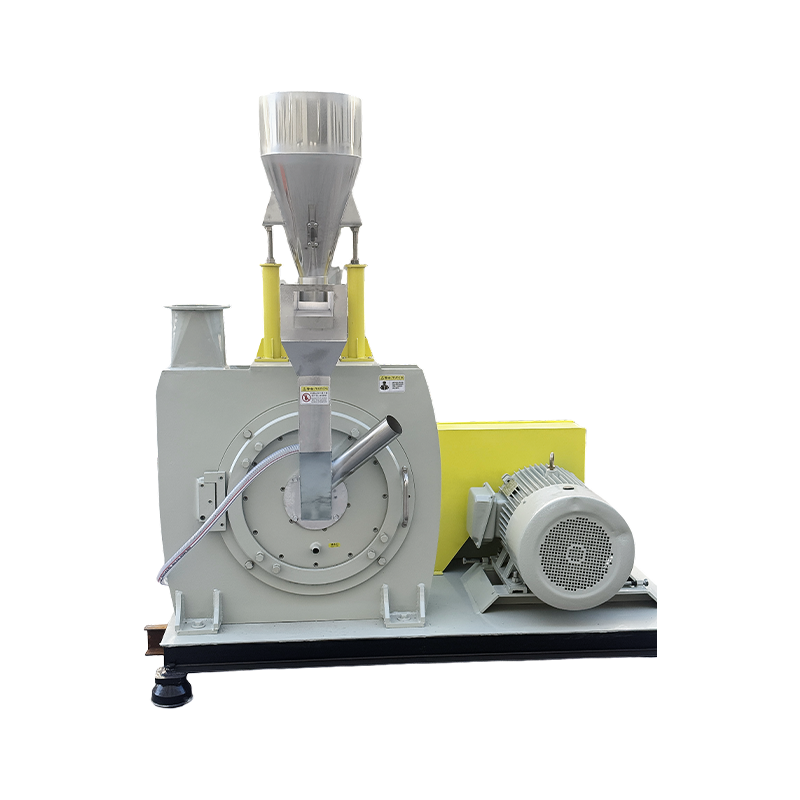
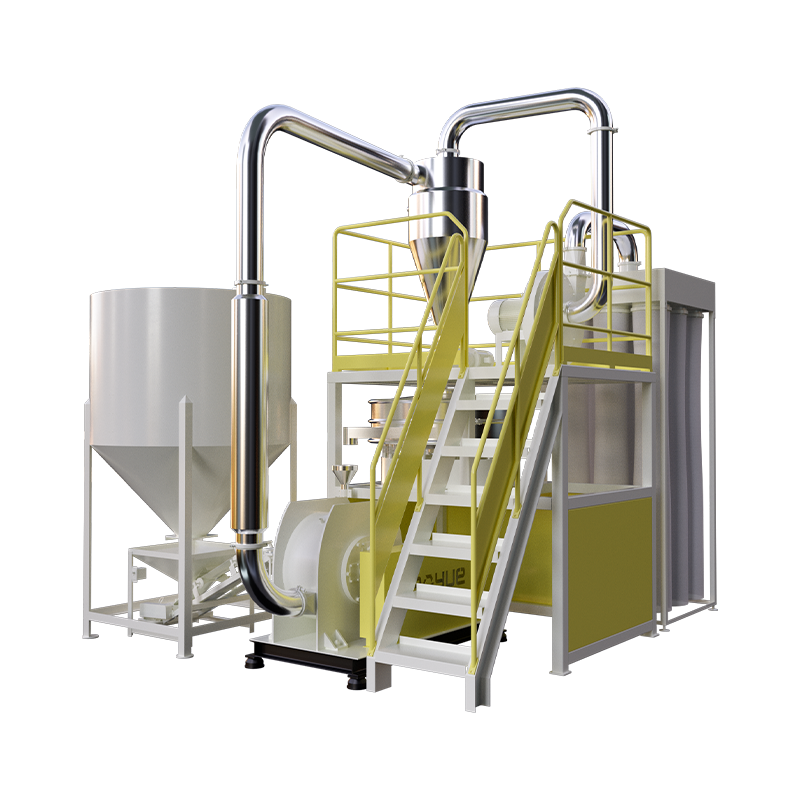
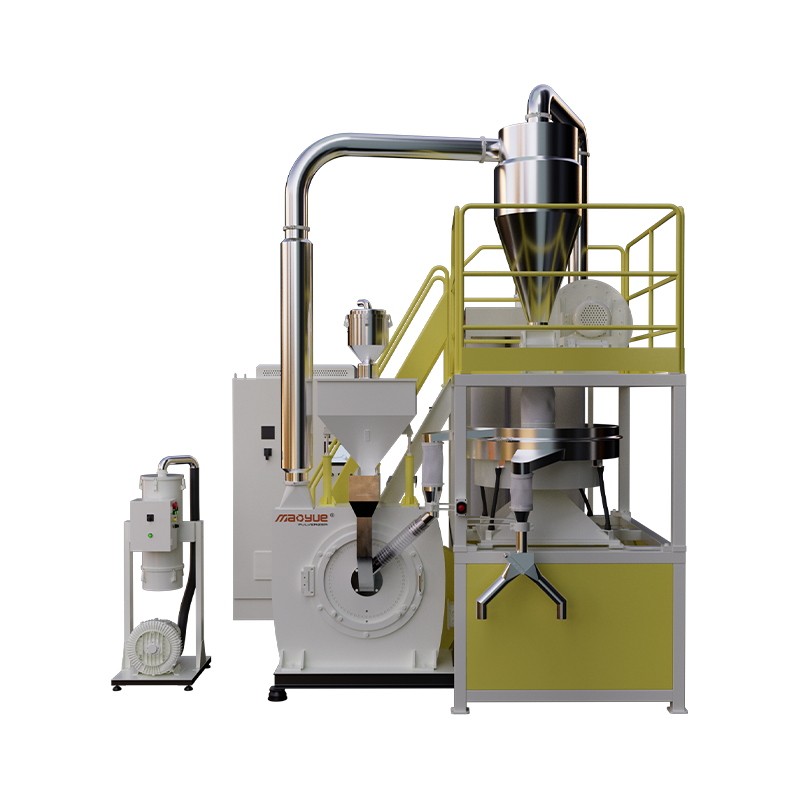
 Bruska při okolní teplotě 500PA/PP pro práškování PA a PP Ambient PA/PP drtič navržený pro provoz bez kapalného dusíku; stojí za to provést benchmarking pro recyklaci nebo výzkum a vývoj, kde dominují náklady na dusík. Zobrazit produkt →
Jedno upozornění, které stojí za to uvést na rovinu: broušení při okolním prostředí přesouvá náklady z plynu na opotřebitelné díly a proudění chladicího vzduchu. Pokud je váš materiál abrazivní nebo silně naplněný, rozpočítejte si častější servis kotouče, než oslavíte úspory.
Dimenzování stroje podle materiálu, nejen podle tonáže
Čísla modelů v této třídě zařízení obecně odrážejí třídu průměru rotoru nebo disku, nikoli zaručený výkon v kilogramech za hodinu. Výstup závisí na formě krmiva, objemové hustotě, cílovém sítu a na tom, kolik pokut jste ochotni tolerovat. Použijte níže uvedenou tabulku jako screeningový nástroj a poté ověřte reálná čísla ve zkoušce.
| Materiální rodina | Typická modelová řada | Co vám velikostní třída obvykle kupuje |
|---|---|---|
| PE pro rotační tváření | 500, 600, 800 | Vyšší výkon a těsnější distribuce; větší třídy vyhovují závodům s více směnami a několika formami najednou. |
| Masterbatch a polymerní sloučeniny | 500, 600, 800 | Jemné mletí barevných koncentrátů s řízenou jemností, takže disperze a síla barvy zůstávají opakovatelné. |
| PA a PP | 500, 600, 800, okolní | Broušení při pokojové teplotě bez kapalného dusíku; ve třídách 600 a 800 se objevují varianty odolné proti opotřebení a úspora energie. |
| PVC | 500, 700, 800, 850, 900 | Nejširší pomazánka, od hrubého drcení až po jemný prášek; Stroje třídy 850 jsou umístěny jako odolné proti opotřebení, třída 900 jako jednotky s jemným práškem. |
Zejména pro rotační tváření je stejnoměrnost důležitější než špičkový výkon. Stroj, který vytváří úzký pás kolem vaší cílové sítě, vyplní detaily formy a uvolní důsledněji než větší jednotka běžící na hranici svých možností. Konfigurace s vysokou stejnoměrností, jako je model rotačního tvarování třídy 600, jsou obvykle specifikovány tam, kde je pod tlakem konzistence tloušťky stěny a doba cyklu.
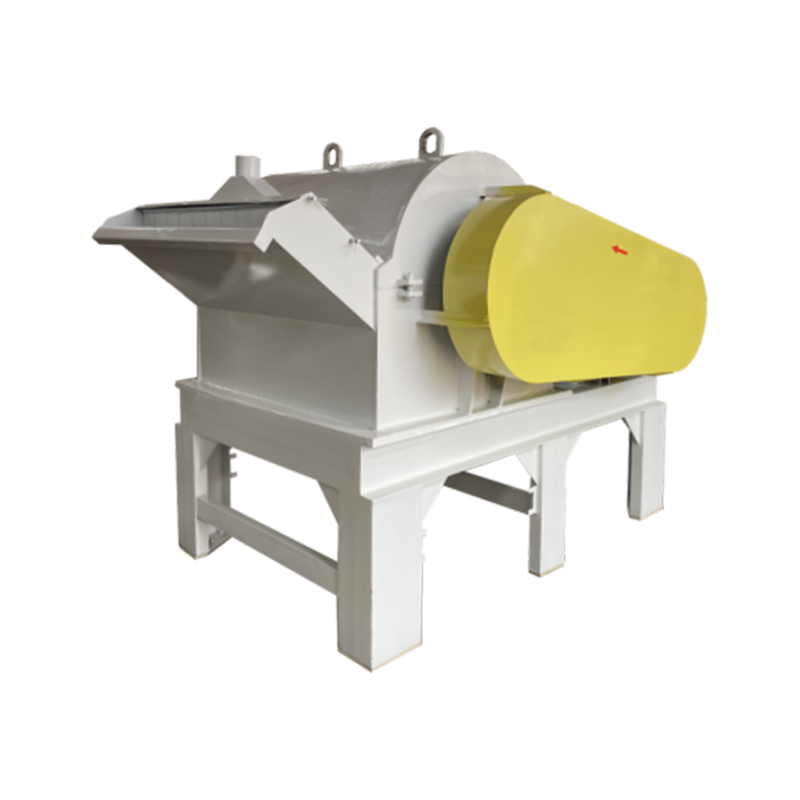
 600-Type PE rotační práškový drtič pro vysokou rovnoměrnost PE rotační drtič pro střední až velké výrobce, vhodný pro řízenou distribuci prášku, kde záleží na konzistenci tloušťky stěny a době cyklu. Zobrazit produkt →
Distribuce velikosti částic je specifikace, která se zřídka objevuje v nabídce
Požádejte tři dodavatele o „prášek 35 mesh“ a můžete obdržet tři různé produkty. Prosévací řez o velikosti 35 mesh je zhruba 500 mikronů, ale užitečná otázka je, jaký podíl šarže leží nad a pod touto čarou. Rotomulding obecně vyžaduje objem prášku mezi asi 200 a 500 mikrony, s řízenou frakcí jemných částic. Příliš mnoho hrubých zrn a rohy formy zůstávají nevyplněné; příliš mnoho jemných částic a ztratíte přísady do shromažďování prachu a riskujete bubliny v tlustých částech.
Běžné jsou dvě metody měření, které se dokonale neshodují. Sítová analýza je levná, široce srozumitelná a vhodná pro rutinní kontroly. Laserová difrakce poskytuje plnější distribuční křivku a zachycuje ocas pod 100 mikronů, který mají síta tendenci podhodnocovat. Ať už použijete kteroukoli, opravte metodu v nákupní specifikaci tak, aby „v rámci tolerance“ znamenalo pro obě strany totéž o šest měsíců později.
Aplikace jemného prášku tlačí celou distribuci směrem dolů. Práce s předsměsí a směsí PVC, kde záleží na disperzi a stékání do mísiče, často vyžaduje těsnější horní řezy a nižší jemnost. To je problém konstrukce stroje stejně jako provozní, protože geometrie disku, nastavení mezery a chování klasifikátoru – to vše utváří křivku.
 Jemný práškový drtič PVC model 900 pro velkoobjemové broušení Jemný drtič PVC pro vysoce abrazivní nebo silně plněné směsi, kde konzistentní distribuce prášku a dlouhodobé náklady na opotřebení ovlivňují ekonomiku výroby. Zobrazit produkt →
Čepele, disky a rotory: Kde skutečně žijí provozní náklady
Mlecí zařízení se posuzuje podle prášku, který vyrobí za měsíc, a podle toho, kolik stojí výroba tohoto prášku za měsíc dvacet. Nože, kotouče a rotory z legované oceli jsou spotřební materiál a jejich životnost závisí na abrazivitě materiálu, obsahu plniva, disciplíně mezery a na tom, jak pečlivě je rotor po každé výměně vyvážen.
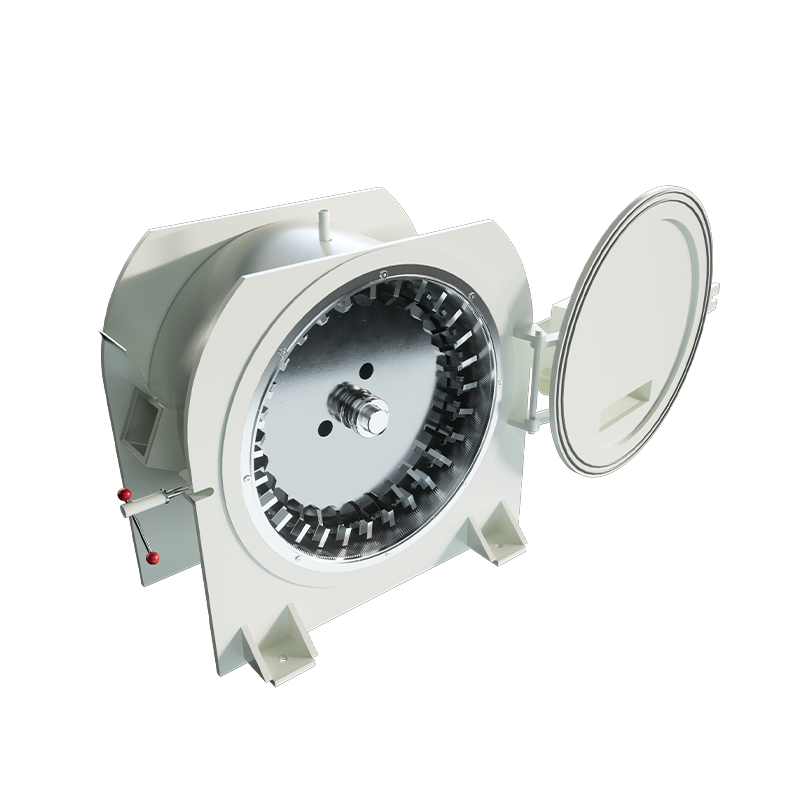
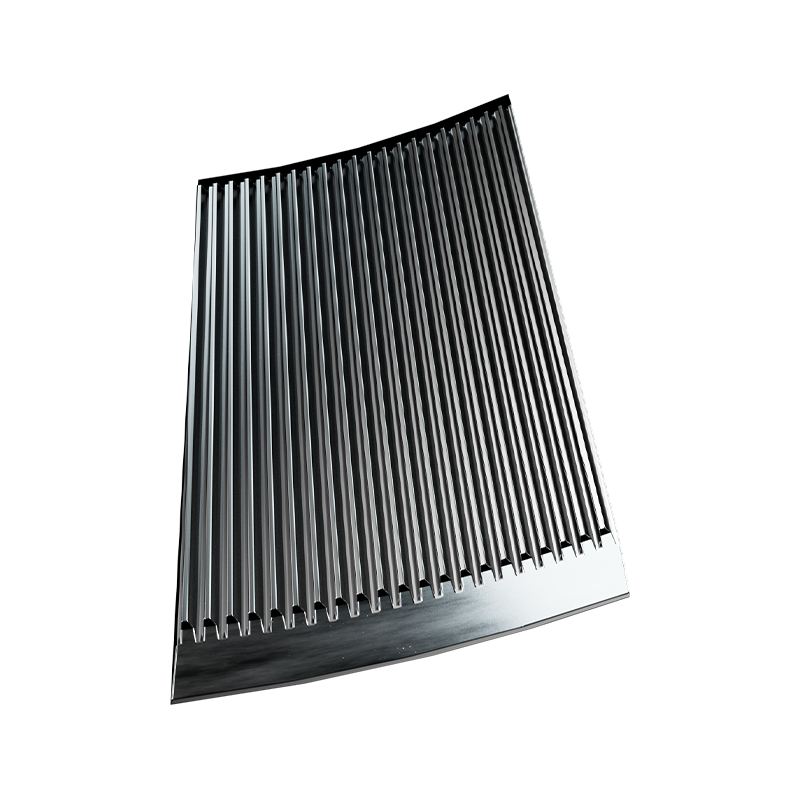
V této kategorii se opakovaně objevují dva designy disků. Dvouzubý kotouč zvyšuje smyk a vyhovuje materiálům, které potřebují agresivní zmenšení velikosti; integrovaný disk vyměňuje určité sousto za stabilitu a rovnoměrné opotřebení. Volba mezi nimi je otázkou vaší vstupní suroviny a vašeho plánu údržby, nikoli toho, který z nich je obecně lepší. Stejná logika platí pro čepelovou ocel: tvrdší hrany udrží mezeru déle, ale snadněji se odštípnou o kov.
Zde jsou podrobněji popsány jakosti materiálu čepele, geometrie břitu a intervaly přeostření materiály nožů drtiče a průvodce údržbou , který stojí za to si přečíst před uzavřením smlouvy na náhradní díly.
Kontrolní seznam před nákupem, který zabraňuje drahým revizím
Před zadáním objednávky si projděte následující body. Každý z nich je nyní levné objasnit a nákladně opravit poté, co je stroj přišroubován k podlaze.
- Cílová síť a přijatelný horní řez, uvedené v mikronech, s uvedenou zkušební metodou.
- Maximální jemný podíl, který můžete tolerovat bez ztráty přísad nebo tekutosti.
- Forma krmiva a objemová hustota: vločky, drť, pelety nebo aglomeráty se chovají velmi odlišně.
- Obsah vlhkosti, protože vlhké krmivo oslepuje síta a prudce snižuje průchodnost.
- Propustnost měřená ve vaší cílové síti, nikoli v nejlepším nastavení stroje.
- Výstupní teplota prášku, která vám řekne, zda mlýn zpracovává materiál příliš tvrdě.
- Třída materiálu nožů, kotoučů a rotorů plus dodací lhůta a cena výměn.
- Požadavky na odsávání prachu a chladicí vzduch a jak je mlýn s nimi propojen.
- Přístup ke kontrole opotřebení, takže kontrola mezer zabere minuty místo půldenního bourání.
Jaké změny mění továrna na nákup v oblasti nákupu
Spotřební materiál je tichým rizikem tohoto nákupu. Stroj je jen tak dobrý, jak dobrý je dostupnost disku, rotoru nebo sady nožů, které jej udržují ve specifikaci. Výrobci, kteří tyto díly obrábějí sami, místo aby je kupovali, mají tendenci zkracovat dodací lhůty a důsledněji dodržovat tolerance napříč šaržemi.
Changzhou Mao Yue Intelligent Equipment Co., Ltd. se prezentuje přesně v této pozici. Společnost uvádí, že již tři desetiletí funguje jako zdrojová továrna, provozuje šest obráběcích dílen, každá o průměru zhruba 1 400 metrů čtverečních, a vedle montážních prací provozuje specializované centrum na výrobu čepelí. Jeho modelová řada zahrnuje 500 až 900 tříd napříč rotačním lisováním PE, předsměsí a polymerními směsmi, broušením PA a PP při okolním prostředí a PVC. Hlásí také více než 5 000 globálních partnerů a uvádí, že vyrábí podle evropských standardů kvality, přičemž zaměstnanci jsou pravidelně vysíláni do zahraničí, aby studovali aplikace strojů. Tato čísla jsou vlastním účtem společnosti a stojí za to si je potvrdit během návštěvy továrny nebo zkušebního vzorku.
To, co je ověřitelné ve fázi specifikace, je užitečnější než jakékoli marketingové tvrzení: požádejte o zkoušku vašeho materiálu, vyžádejte si zprávu o distribuci prášku z této zkoušky a získejte písemně ceny výměny čepele a kotouče. Pokud jsou tyto tři položky v souladu s vaším procesním oknem a rozpočtem na údržbu, rozhodnutí o výběru stroje je již většinou správné.