

 中文简体
Při nákupu plastových drtičů není klíčovou otázkou, zda je dodavatel jednoduše popisuje jako „odolné proti opotřebení“, ale zda lze jejich odolnost proti opotřebení měřit a ověřit na základě skutečných výrobních údajů.
Materiál čepele, tepelné zpracování, tvrdost, geometrie, přesnost obrábění, zpracovávaný materiál a provozní podmínky ovlivňují opotřebení a životnost čepele. Proto žádný jednotlivý parametr nemůže přesně reprezentovat celkový výkon čepele.
Spolehlivější metodou hodnocení je vytvoření kompletního testovacího procesu:
Počáteční stav lopatek → Kontrolovaný produkční test → Stav nožů po testu a výrobní data
Porovnáním stavu čepele před a po testování spolu se skutečnou propustností materiálu, velikostí částic prášku, výkonem a provozními parametry mohou kupující vyhodnotit skutečné opotřebení čepele a provést informovanější technická a nákladová srovnání mezi dodavateli čepelí.
Co způsobuje opotřebení čepele plastového drtiče?
Nože plastového drtiče jsou vystaveny různému mechanickému a tepelnému zatížení v závislosti na zpracovávaném materiálu a výrobních podmínkách.
Abrazivní opotřebení
Abrazivní opotřebení je běžnou formou opotřebení kotouče. Během kontinuálního drcení se tvrdé částice v materiálu opakovaně dotýkají a třou o povrch čepele, postupně otupují řeznou hranu a odebírají materiál z pracovní plochy.
Různé plasty vytvářejí různé podmínky opotřebení. Čistý PE nebo PP obecně představuje jiné prostředí pro opotřebení než PVC obsahující minerální plniva, jako je uhličitan vápenatý. Plasty vyztužené skelnými vlákny mohou generovat vyšší abrazivní zatížení.
Odolnost čepele proti opotřebení by proto neměla být hodnocena pouze na základě třídy materiálu nebo tvrdosti. Rovněž je třeba vzít v úvahu skutečně zpracovávaný materiál, obsah plniva a výrobní podmínky.
Náraz a sekání hran
Plastové nože drtiče jsou během provozu vystaveny opakovaným mechanickým nárazům a zatížení. Pokud čepel postrádá dostatečnou houževnatost, na řezné hraně se mohou objevit třísky, zářezy nebo praskliny.
Takové poškození snižuje efektivní pracovní povrch a může změnit geometrii čepele, což ovlivňuje účinnost rozmělňování, konzistenci velikosti částic a provozní stabilitu.
Testování opotřebení čepele by proto mělo hodnotit nejen ztrátu materiálu, ale také integritu řezné hrany a změny geometrie čepele.
Tření, nárůst teploty a cizí materiály
Během pulverizace jsou lopatky nepřetržitě vystaveny třecímu a tepelnému zatížení. Nestabilní podávání, nadměrné brusné zatížení nebo nevhodné provozní parametry mohou zvýšit teplotu kotouče a mechanické namáhání a zrychlit opotřebení.
V recyklovaných plastech mohou také tvrdé cizí materiály, jako jsou kovové částice a kameny, způsobit místní poškození nárazem a odštípnutí.
Životnost listu proto závisí nejen na listu samotném, ale také na stabilitě podávání, provozních parametrech, podmínkách chlazení a čistotě materiálu.
Co určuje odolnost čepele plastového drtiče proti opotřebení?
Odolnost proti opotřebení ostří plastového drtiče je určena kombinací materiálu, výrobního procesu, konstrukce nože a provozních podmínek.
Odolnost čepele proti opotřebení by proto neměla být hodnocena pouze na základě třídy oceli nebo tvrdosti. Kvalitu výroby čepele je třeba posuzovat společně se skutečnými výrobními podmínkami.

D2 vs. DC53 plastové pilové listy
D2 a DC53 jsou nástrojové oceli používané v nástrojových aplikacích odolných proti opotřebení. U plastových nožů pro drtiče však samotné srovnání jakostí oceli nemůže plně určit konečný výkon nožů.
Smysluplnější srovnání by mělo vzít v úvahu tepelné zpracování, tvrdost, houževnatost, geometrii čepele, kvalitu obrábění, zpracovávaný materiál a provozní podmínky.
Proto by smysluplné srovnání mezi čepelemi D2 a DC53 mělo vzít v úvahu skutečný zpracovávaný materiál, podmínky tepelného zpracování, tvrdost, geometrii čepele a výsledky výroby, spíše než srovnávat samotné jakosti oceli.
Proč samotná tvrdost nemůže prokázat životnost čepele

Tvrdost je důležitým ukazatelem výkonnosti materiálu ostří plastového drtiče, ale vyšší tvrdost nemusí nutně znamenat delší životnost. Hodnota HRC odráží odolnost materiálu vůči deformaci a opotřebení povrchu, ale nemůže přímo udávat, kolik hodin může čepel pracovat nebo kolik tun plastu dokáže zpracovat.
I když dvě sady čepelí mají podobné hodnoty tvrdosti, jejich skutečná životnost se může stále lišit v důsledku rozdílů v houževnatosti, tepelném zpracování, špičkové geometrii, přesnosti obrábění, zpracovávaném materiálu a provozním zatížení.
Tyto tři pojmy lze tedy rozlišit takto:
Tvrdost → Vlastnosti materiálu
Míra opotřebení → Chování při opotřebení
Životnost → Provozní doba nebo průchodnost materiálu před dosažením definovaných kritérií výměny
Pro nákup kotoučů není užitečnou referencí jedna hodnota HRC, ale skutečné údaje o opotřebení a výsledky výroby.
Jak měřit opotřebení ostří plastového drtiče
Testování tvrdosti
Testování tvrdosti se používá hlavně k ověření stavu materiálu a tepelného zpracování čepele a je důležitou součástí kontroly kvality čepele.
Záznamy zkoušek mohou zahrnovat jakost oceli, podmínky tepelného zpracování, místo měření a skutečnou hodnotu HRC, což poskytuje základ pro sledovatelnost kvality a srovnání mezi různými výrobními šaržemi.
Tvrdost však odráží pouze vlastnosti materiálu a nelze ji přímo převést na životnost čepele. Zkoušky tvrdosti by proto měly být používány jako základní ukazatel kvality spolu se skutečnými údaji o opotřebení a výrobě, aby bylo možné vyhodnotit životnost čepele.
Měření rozměrů
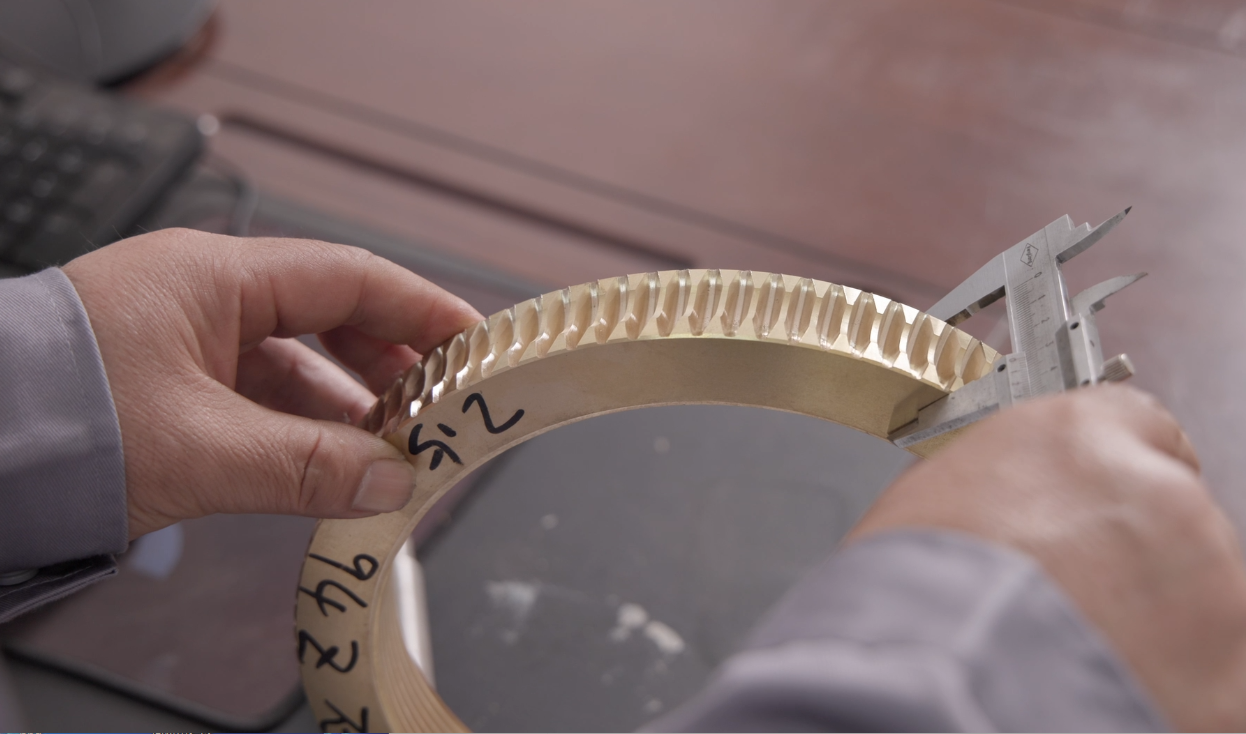
Měření klíčových rozměrů čepele před a po testování může přímo ukázat rozměrové změny a ztráty materiálu, což z něj činí důležitou metodu pro vyhodnocení skutečného opotřebení čepele.
Aby byla zajištěna srovnatelnost dat, místa měření, nástroje a metody by měly zůstat konzistentní před a po testování a měly by být zaznamenány rozměrové rozdíly.
Tato měření pak lze použít k výpočtu opotřebení a rychlosti opotřebení, což poskytuje základ pro srovnání výkonu různých lopatek.
Špičkové měření opotřebení
Špičkové opotřebení lze vyhodnotit měřením:
-
Špičkový ústup
-
Změny v profilu hrany
-
Opotřebení na pracovní ploše
-
Další definované změny kritických rozměrů čepele
Klíčem je nespoléhat se na jednu konkrétní metodu měření, ale udržovat konzistentní místa měření, metody a hodnotící kritéria před a po testování. Díky tomu jsou výsledky opotřebení spolehlivější a srovnatelné.
Jak provést řízený test opotřebení čepele plastového drtiče?
Smysluplný test opotřebení čepele by měl kontrolovat proměnné, které mohou ovlivnit výsledky. Cílem je udržet podmínky testu co nejkonzistentnější, aby bylo možné spolehlivěji vyhodnotit rozdíly v opotřebení ostří.
Krok 1: Zaznamenejte si počáteční stav čepele
Před zahájením výrobního testu zaznamenejte:
-
Materiál čepele
-
Tvrdost
-
Klíčové rozměry
-
Špičkový stav
-
Geometrie čepele
-
Stav instalace
Tyto záznamy poskytují základ pro srovnání po testu.
Krok 2: Použijte stejný zpracovaný materiál
Při porovnávání dvou řešení čepele používejte pokud možno stejný typ a podobný stav zpracovávaného materiálu, abyste minimalizovali vliv materiálových rozdílů.
Například test s použitím čistého PE nelze přímo srovnávat s testem s použitím plastu vyztuženého skelnými vlákny, protože tyto dva materiály vytvářejí různá prostředí opotřebení a mechanické zatížení.
Krok 3: Kontrola provozních podmínek plastového drtiče
Měly by být zaznamenány následující parametry testu:
Čím konzistentnější jsou testovací podmínky, tím srovnatelnější budou údaje o opotřebení kotouče, což usnadní vyhodnocení skutečného výkonu různých řešení kotoučů.
Jak zaznamenat výkon výroby během testování?
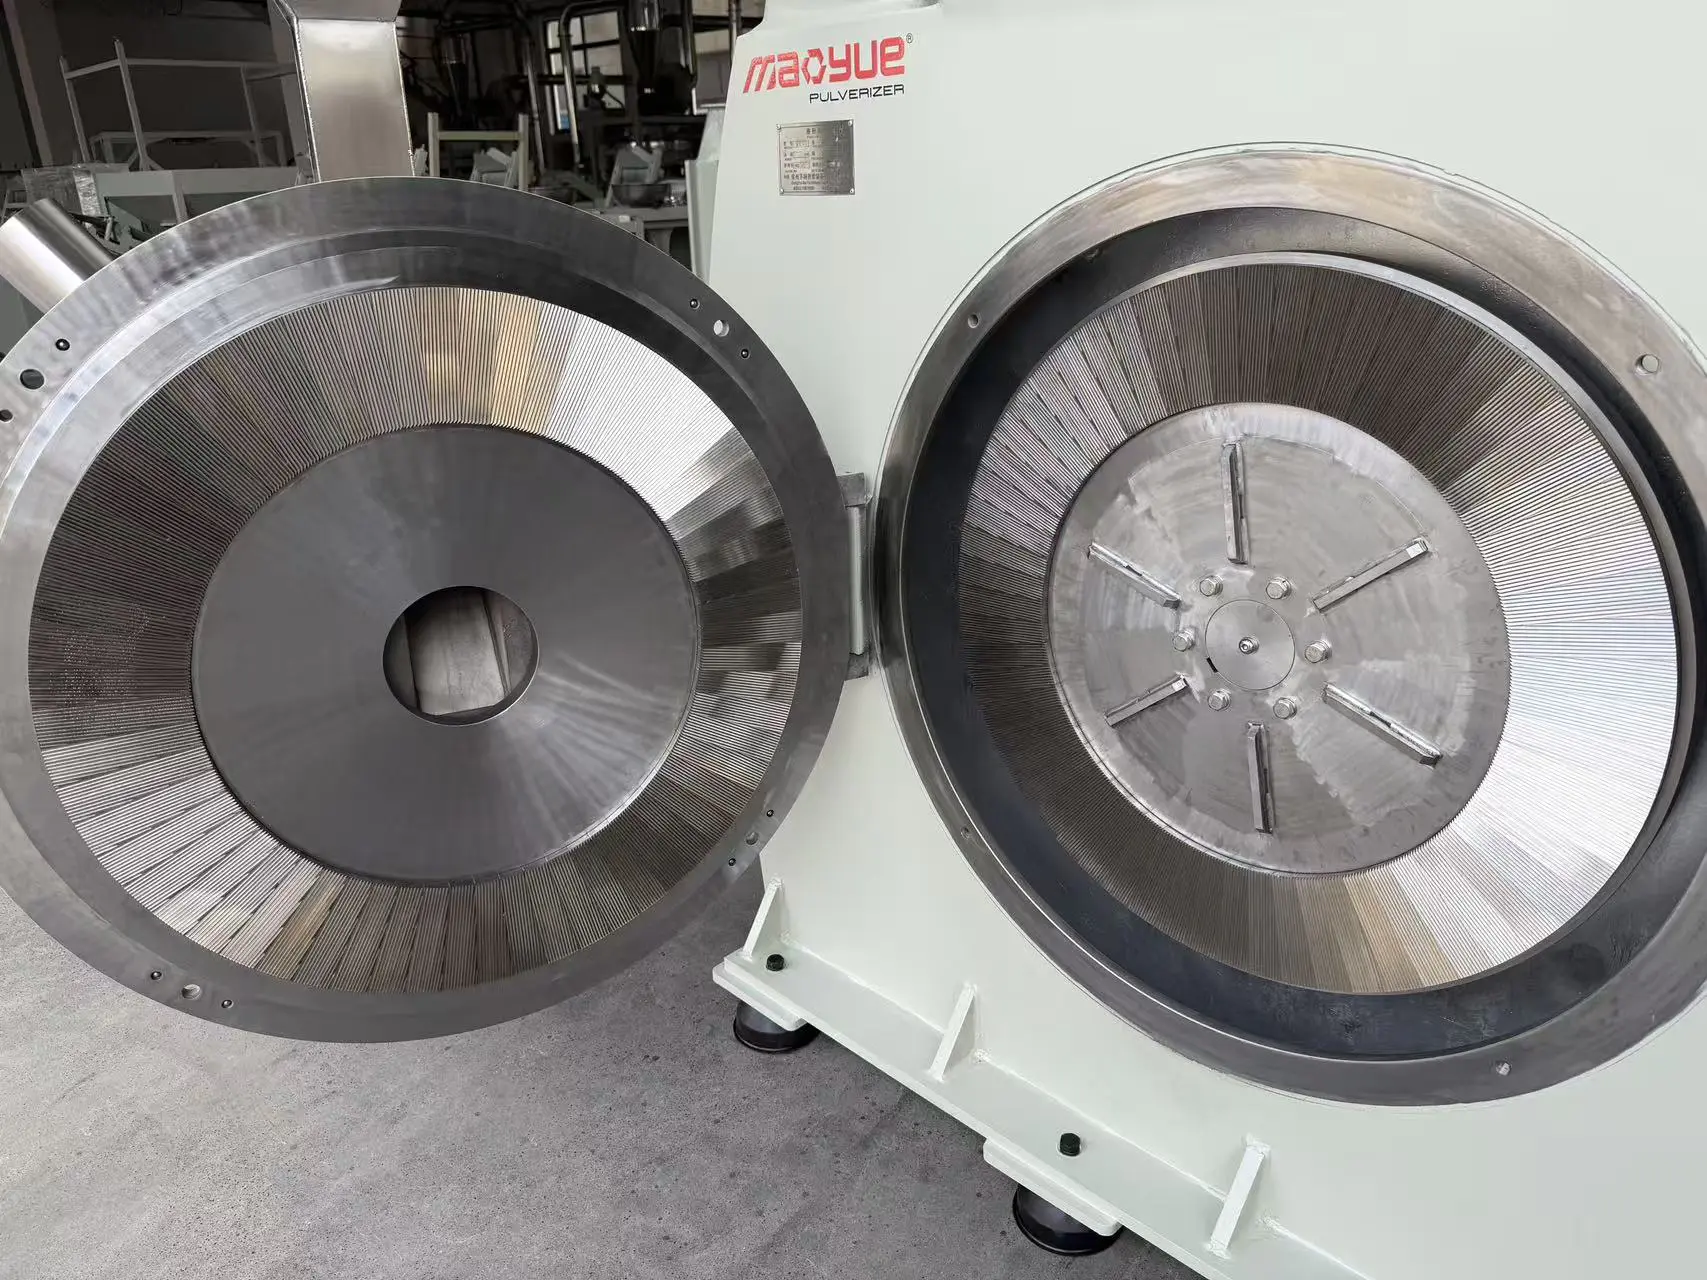
Opotřebení čepele by nemělo být hodnoceno pouze změnami čepele samotné. Výrobní údaje by měly být také zaznamenávány, aby bylo možné určit, jak opotřebení kotouče ovlivňuje skutečný provozní výkon.
Mezi klíčové parametry, které je třeba během testu zaznamenat, patří:
-
Výkon: kg/h a celková průchodnost materiálu
-
Teplota materiálu: ke sledování tření a nárůstu teploty
-
Proud motoru nebo zatížení: k identifikaci změn provozního zatížení
-
Velikost částic prášku a distribuce velikosti částic: k vyhodnocení konzistence prášku
-
Vibrace a abnormální podmínky: k identifikaci změn v provozu stroje
-
Sběr prášku: pro kontrolu, zda vypouštění a sběr zůstávají stabilní
Porovnání těchto výrobních údajů s naměřeným opotřebením kotouče může pomoci určit, zda opotřebení kotouče ovlivnilo výstup, kvalitu prášku nebo provozní stabilitu zařízení.
Jak vypočítat míru opotřebení čepele plastového drtiče?
Samotné provozní hodiny nestačí k úplnému vyhodnocení opotřebení kotouče. Dva stroje mohou pracovat stejný počet hodin při zpracování velmi odlišného množství materiálu.
V řízeném srovnávacím testu lze proto jako důležitou referenci použít skutečnou průchodnost materiálu.
Jednoduchý výpočet je:
Rychlost opotřebení = naměřená ztráta materiálu čepele ÷ skutečná průchodnost materiálu
V závislosti na metodě měření může být rychlost opotřebení vyjádřena jako rozměrová ztráta na tunu materiálu, ztráta hmotnosti na tunu nebo jiné jasně definované měření.
Pokud se například specifikovaný rozměr čepele zmenší o 0,20 mm po zpracování 100 tun materiálu:
Míra rozměrového opotřebení = 0,20 mm ÷ 100 tun = 0,002 mm/tunu
Výsledky testu by měly být vždy uvedeny společně s metodou měření, zpracovaným materiálem a podmínkami testu, aby bylo zajištěno, že data mohou být správně interpretována a porovnána.
Jak opotřebení čepele ovlivňuje výkon plastového drtiče?
Klíčem je určit, kdy se opotřebení čepele stane natolik významné, aby ovlivnilo výrobní cíle.
Lopatka může být stále mechanicky schopná provozu, ale její opotřebení již může ovlivnit kvalitu prášku, výstup nebo kontrolu teploty nad rámec požadovaných výrobních specifikací.
Kdy by měly být plastové drtiče vyměněny?
Specifická kritéria pro výměnu by měla být stanovena na základě konstrukce lopatky, modelu drtiče, zpracovávaného materiálu a požadavků na výrobu.
Jak různé materiály ovlivňují opotřebení ostří plastového drtiče
Různé plasty vytvářejí různé pracovní podmínky pro lopatky drtiče. Výběr čepele by proto měl vycházet ze skutečně zpracovávaného materiálu a výrobních podmínek.
Stejná specifikace čepele nezaručuje automaticky stejnou životnost u různých plastů.
Výběr kotouče a hodnocení opotřebení by proto mělo začít u skutečného materiálu a jeho výrobních podmínek.
Časté chyby při porovnávání odolnosti čepele plastového drtiče proti opotřebení
Porovnávání různých materiálů
Výsledky testů čistého PE nelze přímo srovnávat s výsledky plastů vyztužených skelnými vlákny, protože vytvářejí různé podmínky opotřebení a mechanického zatížení.
Pouze porovnání tvrdosti
Vyšší hodnota HRC neznamená automaticky delší životnost kotouče.
Pouze porovnání provozních hodin
Samotná provozní doba plně neodráží skutečnou pracovní zátěž čepele. Rovněž je třeba vzít v úvahu celkové množství zpracovaného materiálu.
Ignorování kvality prášku
Čepel může být stále mechanicky schopná provozu, zatímco její opotřebení již ovlivnilo velikost částic, výkon nebo kontrolu teploty.
Změna více testovacích podmínek současně
Pokud se současně změní rychlost posuvu, brusná mezera, způsob chlazení a zpracovávaný materiál, je obtížné určit, který faktor způsobil rozdíl v opotřebení ostří.
Na co byste se měli zeptat výrobce plastových pilových kotoučů před nákupem?
Při nákupu plastových nožů do drtiče se neptejte pouze: „Kolik stojí jedna sada nožů?“
Důležité je také požádat výrobce o měřitelné technické údaje, které lze použít pro srovnání výkonu a nákladů.
Tento přístup posouvá nákup čepelí od srovnání pouze ceny k měřitelnému srovnání výrobního výkonu, opotřebení a provozních nákladů.
Jak si vybrat výrobce plastového drtiče?
Proč kupovat náhradní čepele od výrobce plastových drtičů?
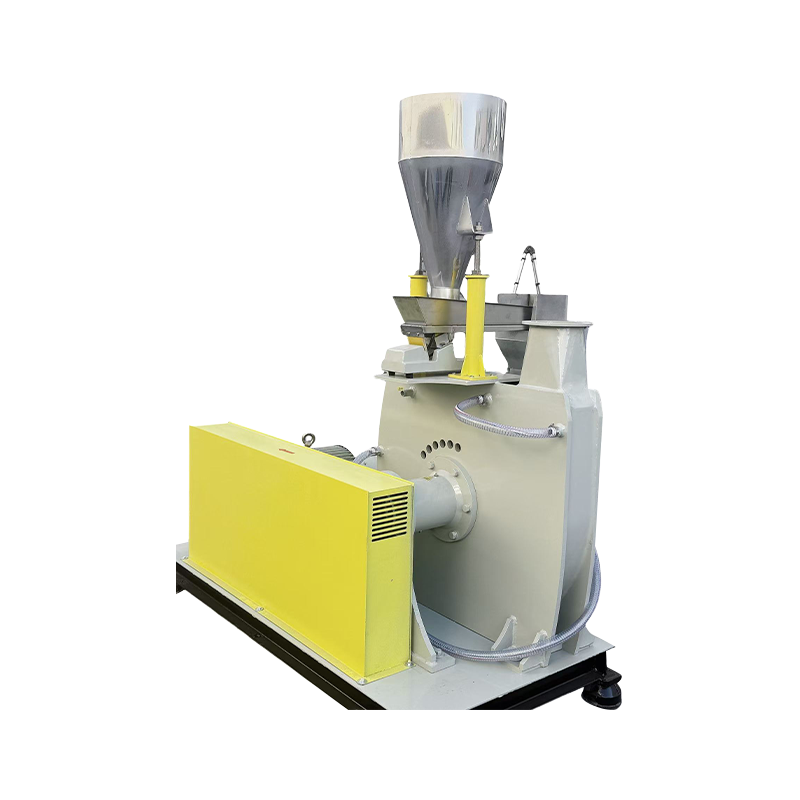
Nože plastového drtiče nefungují jako samostatné součásti. Rotující čepele, pevné čepele nebo zuby, brusné kotouče, mlecí komory, rotory, podávací systémy, chladicí systémy a systémy nastavování mlecí mezery musí spolupracovat jako integrovaný systém.
Proto je při výměně lopatek drtiče obzvláště důležitá rozměrová a geometrická kompatibilita.
Výrobce původního zařízení může vyhodnotit náhradní čepele na základě faktorů, jako jsou:
-
Model pulverizéru
-
Průměr brusného kotouče
-
Geometrie čepele
-
Provozní rychlost
-
Brusná mezera
-
Zpracovaný materiál
-
Konfigurace chlazení
-
Požadavky na instalaci
To je důležité zejména pro zákazníky, kteří chtějí vyměnit opotřebované nože bez výměny jejich stávajícího plastového drtiče.
Řešení plastových rozmělňovacích čepelí Mao Yue
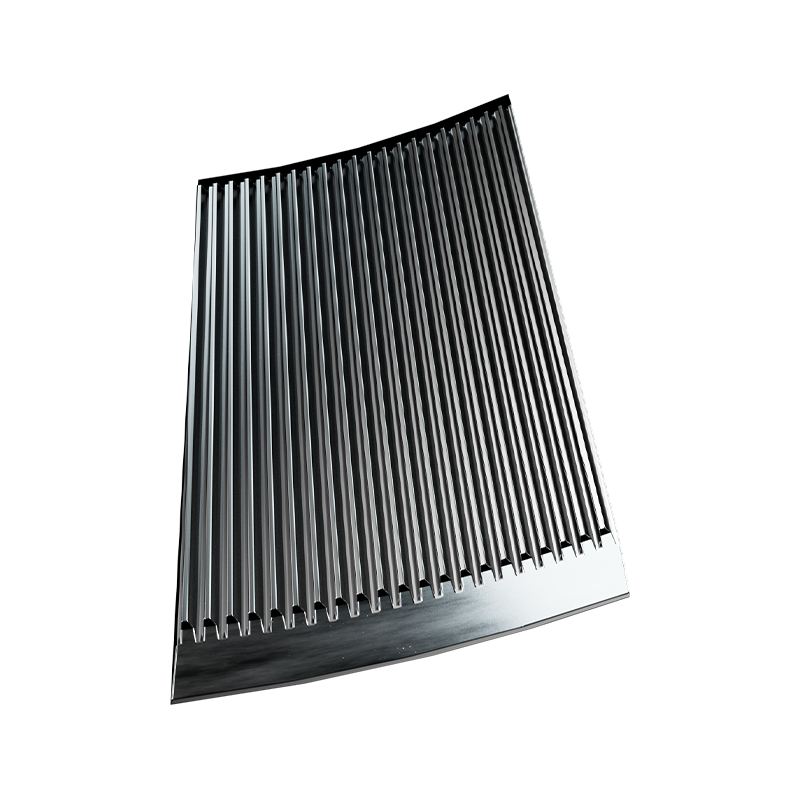
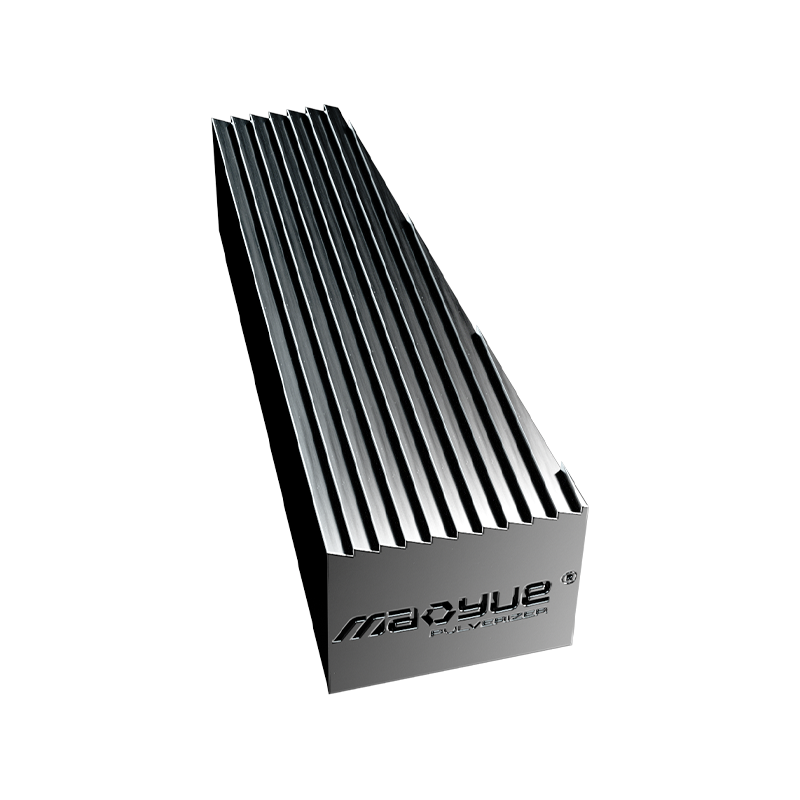
Mao Yue nezávisle vyvíjí a vyrábí základní komponenty pro systémy na drcení plastů, včetně brusných kotoučů, rotujících nožů, pevných nožů, ozubených destiček a dalších opotřebitelných dílů.
Výrobní proces kombinuje výběr materiálu, tepelné zpracování, CNC obrábění, přesné broušení, rozměrovou kontrolu, testování tvrdosti, špičkovou kontrolu a dynamické vyvažování.
Cílem není jednoduše vyrobit čepel s vysokou tvrdostí, ale zajistit, aby čepel fungovala spolehlivě jako součást kompletního systému rozmělňování plastů.
Pro různé materiály a výrobní požadavky lze faktory, jako je materiál čepele, tvrdost, geometrie, brusná mezera, chlazení, podávání a parametry zařízení, považovat za integrovaný systém.
Vlastní výroba čepelí a CNC obrábění
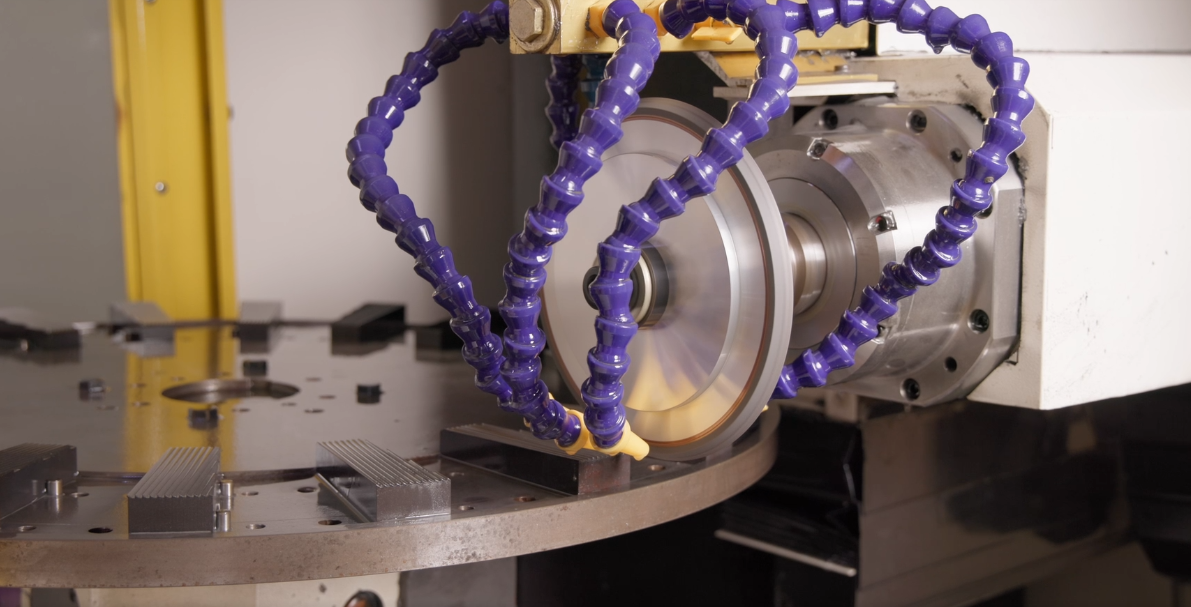
Mao Yue vyrábí klíčové opotřebitelné díly pro rozmělňovače plastů vlastními silami a používá CNC obrábění k řízení rozměrů a geometrie lopatek.
Když jsou součásti lopatek a drtič plastů vyvíjeny v rámci stejného systému, lze geometrii lopatek, brusnou mezeru, otáčky rotoru a skutečné aplikace materiálu hodnotit společně.
Tepelné zpracování, kontrola a dynamické vyvažování
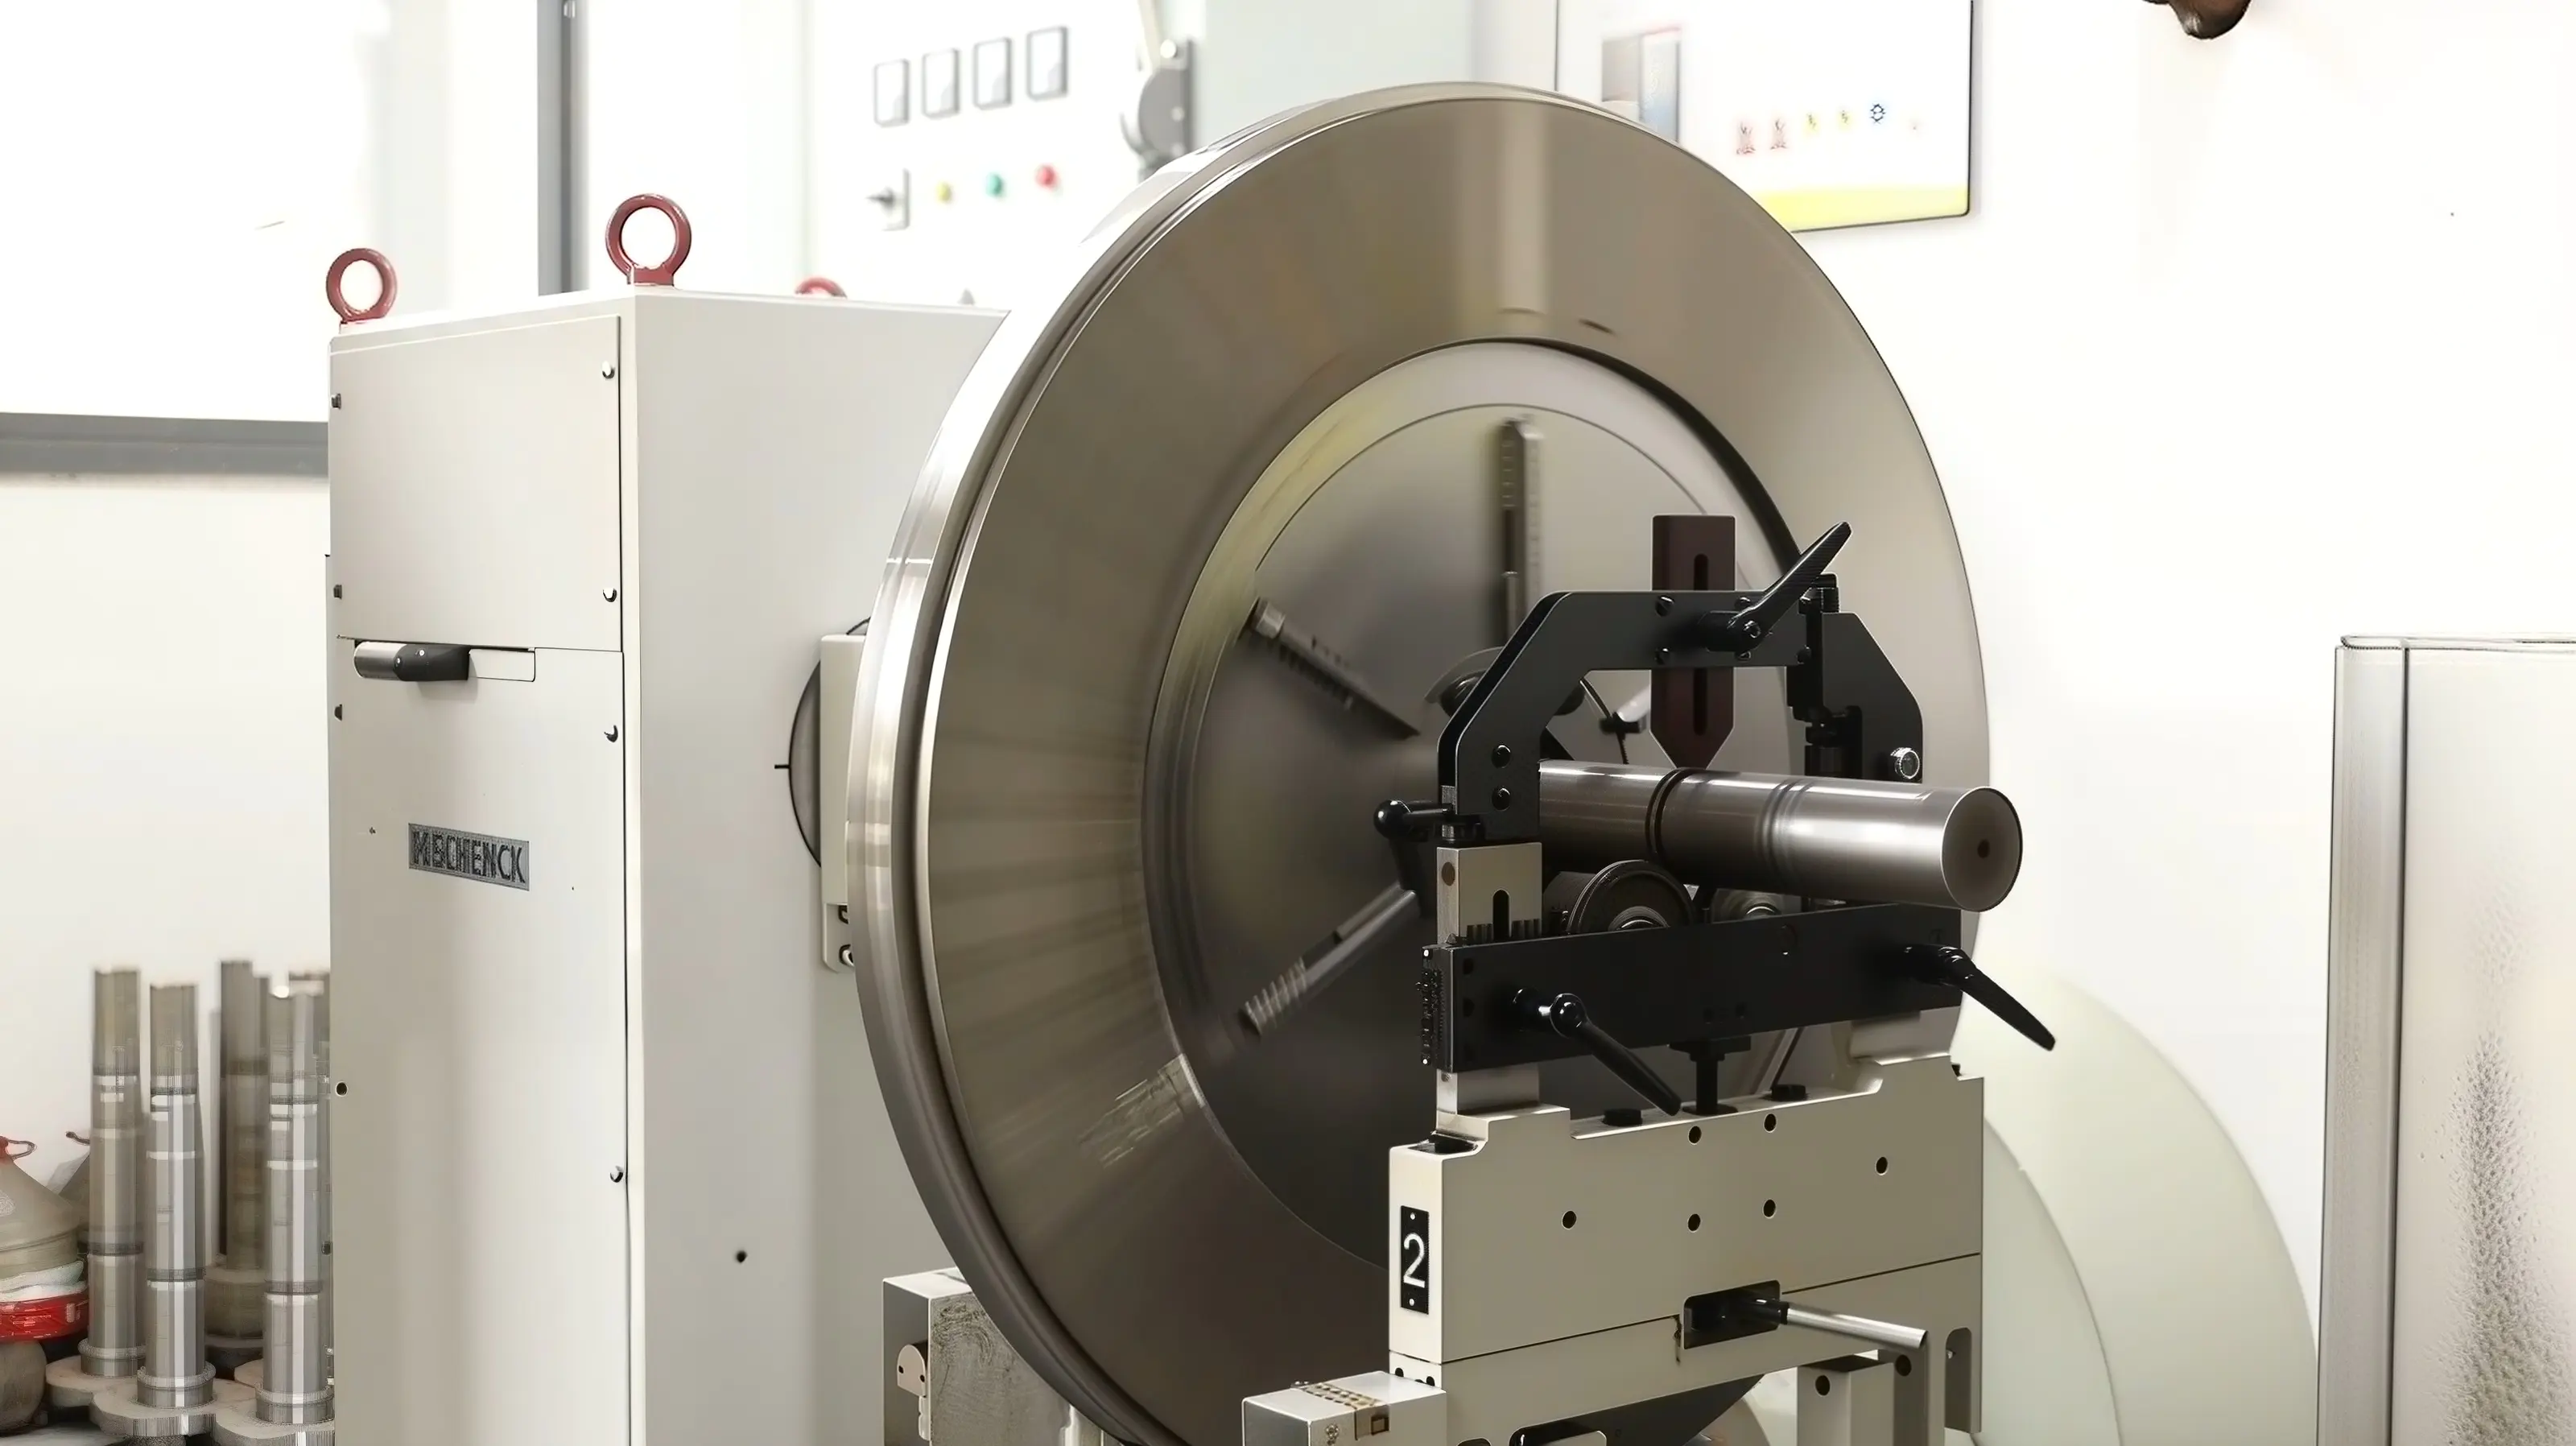
Vysokorychlostní drtič plastů vyžaduje více než jen řeznou hranu s vysokou tvrdostí.
Konzistence rozměrů, geometrie lopatek, správná instalace a vyvážení rotoru mohou také ovlivnit provozní stabilitu zařízení.
Výrobní proces čepele Mao Yue zahrnuje tepelné zpracování, testování tvrdosti, rozměrovou kontrolu, špičkovou kontrolu a dynamické vyvažování, které jsou začleněny do procesu výroby a kontroly kvality.
Často kladené otázky
Jaký je nejlepší materiál pro plastové čepele drtiče?
Neexistuje jediný materiál, který by byl vhodný pro všechny provozní podmínky. D2 a DC53 lze použít pro čepele odolné proti opotřebení, ale konkrétní výběr by měl vzít v úvahu typ plastu, obsah plniva, provozní zatížení, konstrukci čepele a podmínky tepelného zpracování.
Znamená vyšší HRC vždy lepší výkon čepele?
Ne nutně. Tvrdost je důležitým ukazatelem odolnosti čepele proti opotřebení, ale skutečnou životnost ovlivňuje také houževnatost, tepelné zpracování, špičková geometrie, přesnost obrábění, zpracovávaný materiál a provozní podmínky.
Jak dlouho vydrží plastové drtiče?
Životnost čepele závisí na zpracovávaném materiálu, průchodnosti materiálu, cílové velikosti prášku, kontaminantech, podmínkách chlazení, konfiguraci zařízení a provozních podmínkách. Provozní doba by proto měla být vždy zvažována společně se specifickými zkušebními podmínkami.
Jak lze měřit opotřebení čepele plastového drtiče?
Opotřebení čepele lze vyhodnotit testováním tvrdosti, měřením rozměrů, měřením špičkového profilu, fotografií před a po čepeli, provozní doby, průchodnosti materiálu a sledováním kvality prášku.
Jaký je rozdíl mezi plastovými čepelemi D2 a DC53?
Jak D2, tak DC53 jsou nástrojové oceli, které lze použít v aplikacích odolných proti opotřebení. Jejich vhodnost závisí na požadované tvrdosti, houževnatosti, odolnosti proti opotřebení, tepelnému zpracování a skutečných provozních podmínkách.
Ovlivňují plniva opotřebení čepele plastového drtiče?
Ano. Minerální plniva, skleněná vlákna a další tvrdé součásti mohou zvýšit abrazivní zatížení a mohou urychlit opotřebení čepele ve srovnání s relativně čistými polymery.
Může Mao Yue otestovat můj materiál před výběrem čepelí?
Zákazníci mohou poskytnout informace o materiálu a pokud to podmínky dovolí, skutečné vzorky materiálu pro testování a technické hodnocení. Testování může vzít v úvahu cílovou velikost prášku, průchodnost, teplotu, výkon podávání a konfiguraci čepele.
Závěr: Prokázání odolnosti čepele proti opotřebení pomocí dat
Plastový drtič odolný proti opotřebení by neměl být definován jedním číslem.
Na tvrdosti záleží. Důležitá je kvalita oceli. Důležité je tepelné zpracování. Ale cenný důkaz pochází ze skutečného výrobního výkonu.
Dokáže si čepel zachovat svou pracovní geometrii?
Může brusná mezera zůstat stabilní?
Dokáže stroj konzistentně produkovat prášek v rozmezí cílové velikosti částic?
Kolik materiálu může čepel zpracovat před výměnou?
Jak opotřebení čepele ovlivňuje kvalitu prášku, výkon a provozní náklady?
Když lze tyto otázky zodpovědět prostřednictvím kontrolovaných testovacích dat, odolnost proti opotřebení již není pouhým marketingovým popisem. Stává se měřitelným ukazatelem výkonnosti výroby.
Potřebujete plastové drtiče nebo náhradní díly podléhající opotřebení? Pošlete Mao Yue svůj materiál a požadavky na drcení
Správný plastový drtič by měl být vybrán na základě skutečně zpracovávaného materiálu a výrobních požadavků, spíše než jednoduše podle listu s obecnými specifikacemi.
Pokud zpracováváte PE, PP, PVC, barevné předsměsi, technické plasty, plněné plasty nebo recyklované plasty, můžete Mao Yueovi poskytnout:
-
Typ materiálu
-
Velikost krmiva
-
Cílová velikost částic prášku
-
Požadovaná propustnost
-
Provozní hodiny denně
-
Aktuální problémy s čepelí
-
Konečná aplikace
Pokud to podmínky dovolí, můžete také poskytnout skutečný vzorek materiálu pro testování.
Na základě požadavků na materiál a výrobu může Mao Yue dále diskutovat o vhodných materiálech čepele, tvrdosti, struktuře rozmělňování, konfiguraci chlazení, systému podávání a dalších parametrech zařízení.
Cílem není jednoduše dodat „otěruvzdornou čepel“, ale vyvinout systém rozmělňování plastů, který dokáže trvale udržovat cílovou kvalitu prášku a zároveň kontrolovat výměnu čepele, údržbu a provozní náklady.