

 中文简体
Úvod: Rotační formování začíná práškem, nejen formou
Dobrý rotačně tvarovaný výrobek nezačíná, když se forma začne otáčet. Začíná se přípravou prášku.
Pro rotační lisování není PE prášek pouze otázkou „čím jemnější, tím lepší“. Prášek se musí důsledně přivádět a pohybovat, šířit, zahřívat, tavit a tavit, jak se forma otáčí, čímž se nakonec vytvoří jednotná a stabilní stěna produktu. Kvalita prášku tedy může přímo ovlivnit výkon následného rotačního tvarování a konzistenci produktu.
PE prášek vhodný pro rotační tvarování obvykle vyžaduje komplexní zvážení:
-
Tekutost
-
Objemová hmotnost
-
Velikost částic a distribuce velikosti částic
-
Morfologie částic
-
Teplota prášku
-
Stabilita krmení
-
Kompatibilita s finální aplikací
Cílem výroby prášku pro rotační formování proto není sledovat jeden parametr, ale vyrábět prášek, který odpovídá požadavkům na surovinu, proces rotačního formování a finální produkt.
Toto je také výchozí bod pro řešení pro práškování PE od Mao Yue: pochopte skutečný materiál, požadavky na cílový prášek a konečnou aplikaci a poté určete vhodný rozmělňovač PE a podpůrnou konfiguraci.
Co dělá dobrý rotační prášek?
Dobrý PE rotační prášek nelze hodnotit na základě jediného čísla nebo parametru.
Jeho výkon během podávání, plnění formy, otáčení a ohřevu je určen kombinovaným účinkem více vlastností prášku.
Proto „jemnější“ prášek nebo vyšší hodnota jakékoli jednotlivé vlastnosti nemusí nutně znamenat, že prášek je vhodnější pro rotační tvarování.
Ideální prášek pro rotační formování je takový, který dosahuje rozumné rovnováhy mezi tekutostí, velikostí částic, objemovou hustotou, teplotou a stabilitou, přičemž odpovídá surovině, zařízení, podmínkám zpracování a konečné aplikaci.
Tekutost

Tekutost is one of the important indicators for evaluating PE rotomolding powder.
Dobrá tekutost prášku pomáhá materiálu hladce procházet násypkou, podávacím zařízením a dopravním systémem. Pomáhá také prášku pohybovat se a distribuovat konzistentně, když se forma otáčí, což snižuje problémy, jako je přemostění, ucpání materiálu, nestabilní podávání a lokalizované hromadění.
Pokud je tekutost prášku špatná, může to mít za následek:
-
Nestabilní krmení
-
Přemostění nebo zablokování materiálu
-
Nerovnoměrné rozložení prášku
-
Obtížná doprava materiálu
Tekutost však není nezávislou vlastností. Distribuce velikosti částic, morfologie částic, sypná hustota a celkový stav prášku – to vše může ovlivnit skutečný průtok. Proto by měl být PE prášek pro rotační formování hodnocen spíše na základě skutečného materiálu a výrobních podmínek, než se spoléhat na výsledek jediného testu.
Objemová hustota
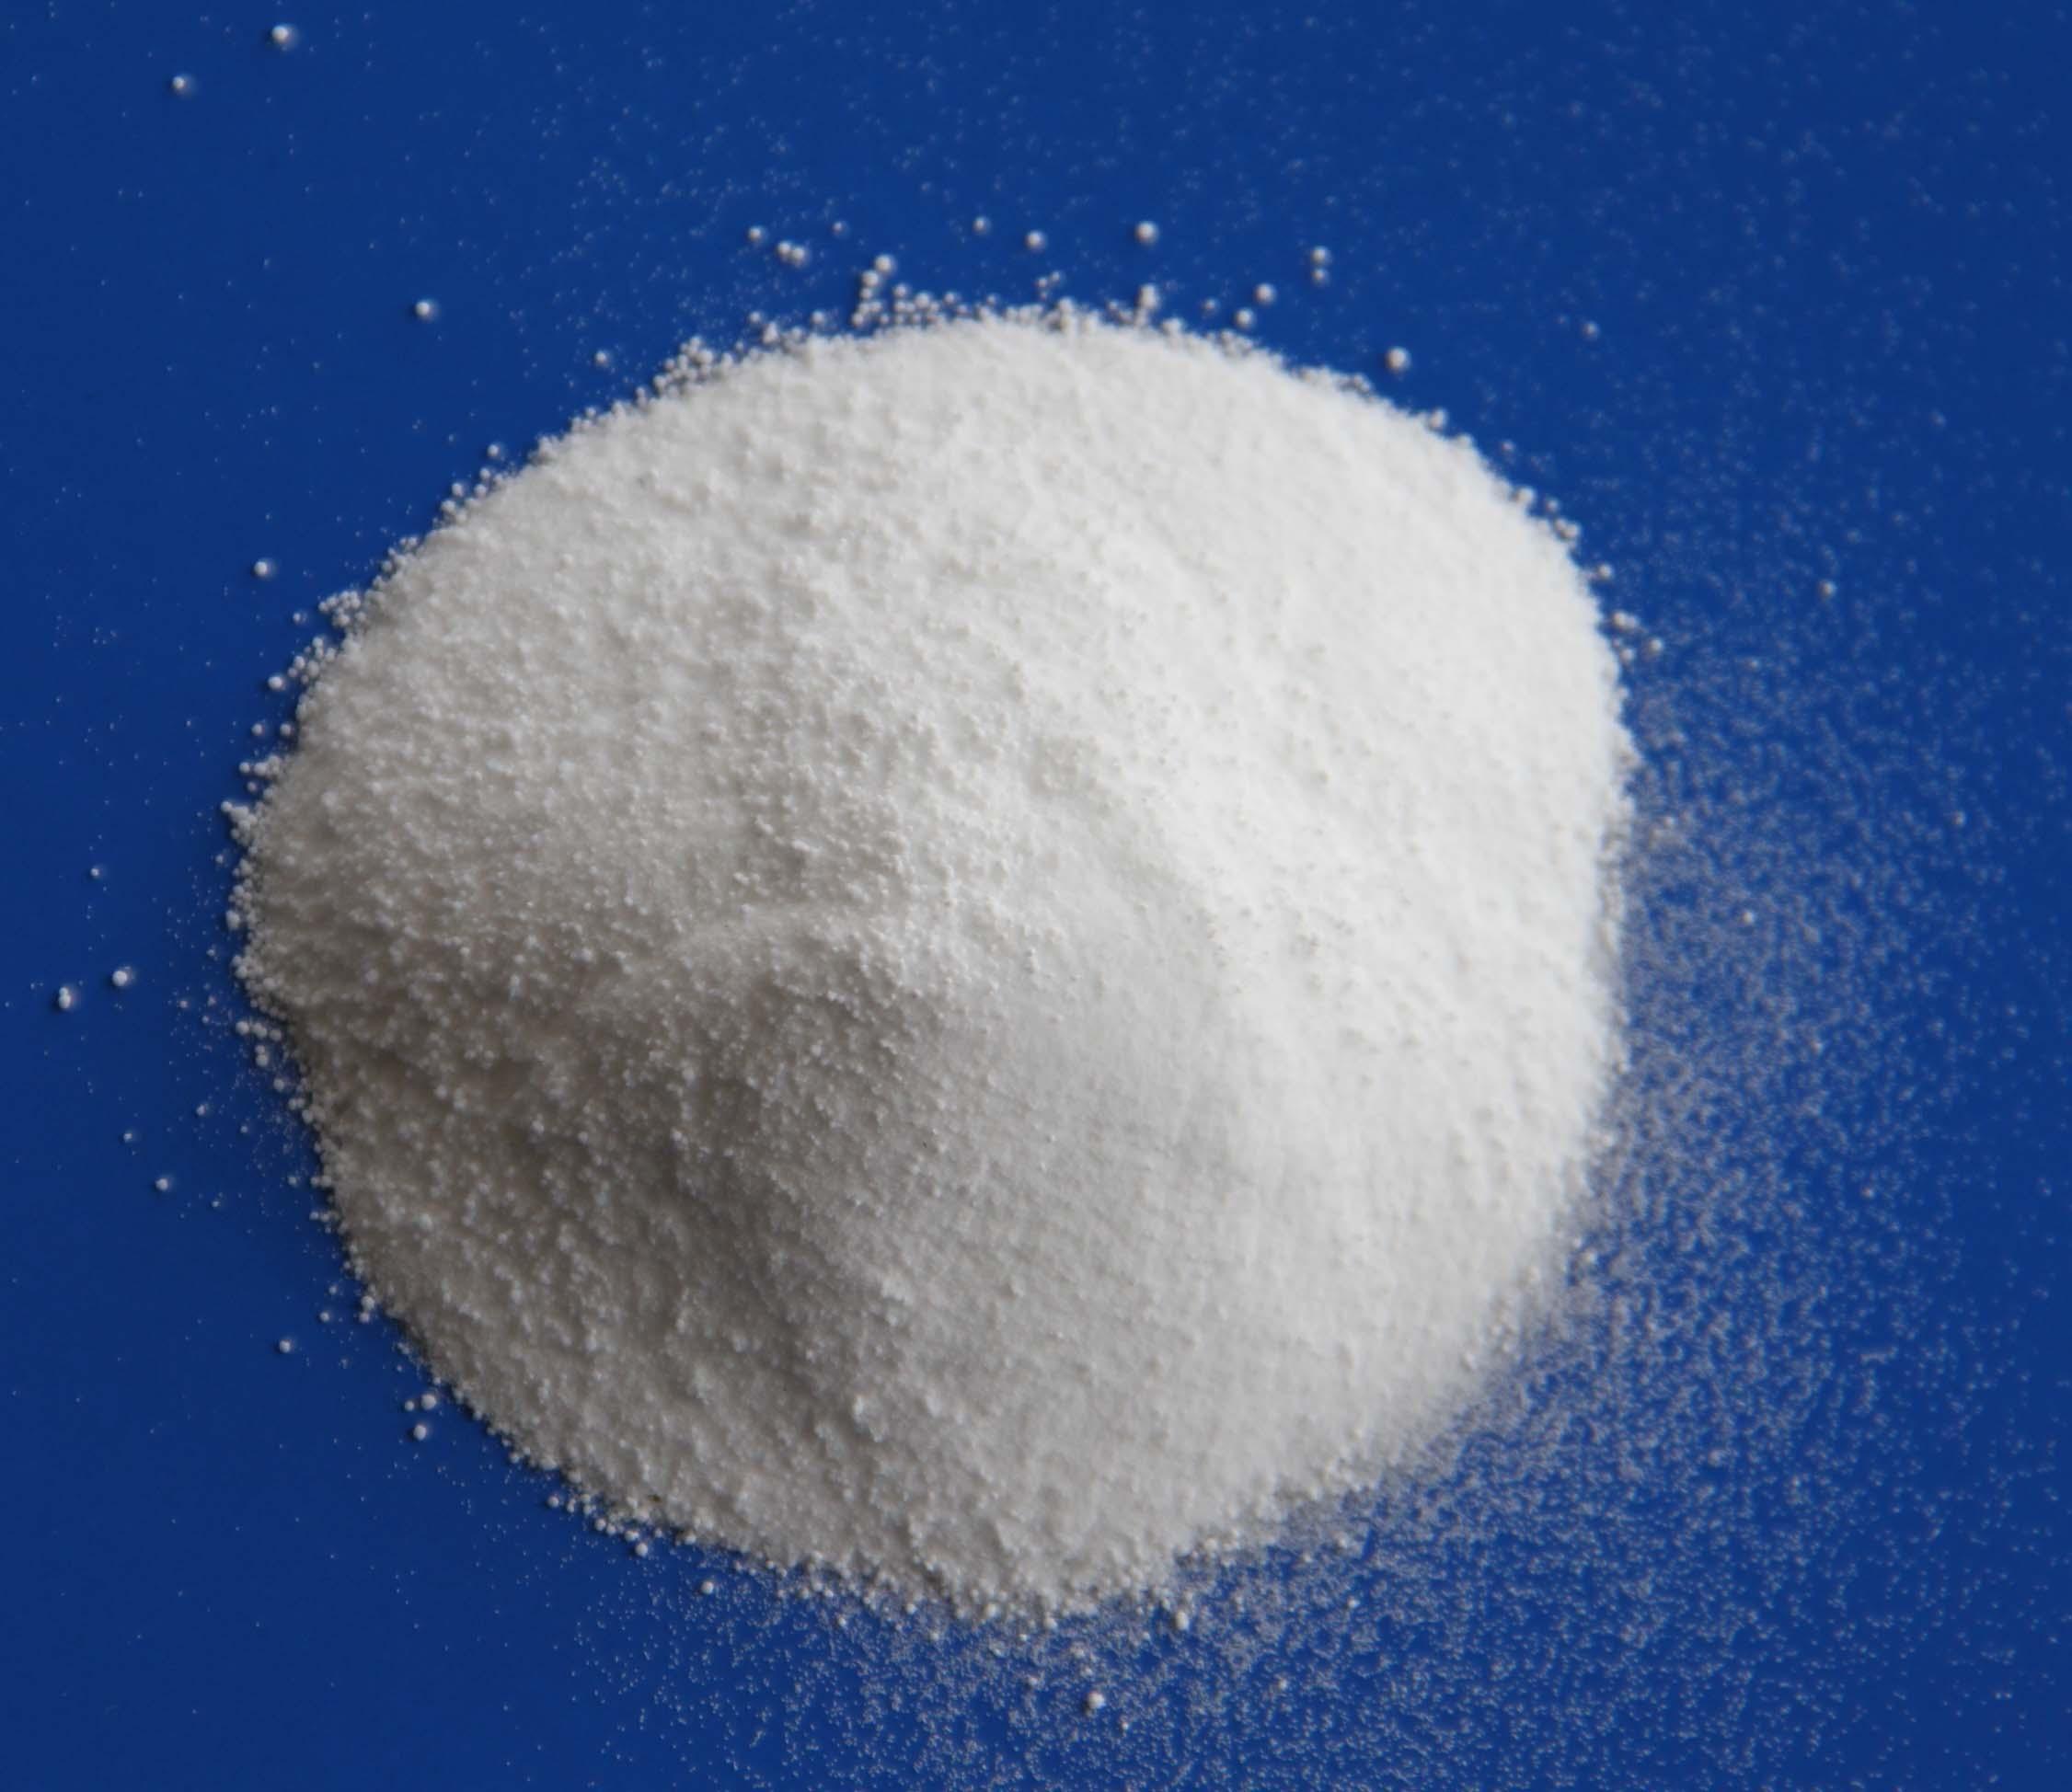
Sypná hustota odráží hmotnost obsaženou v jednotkovém objemu prášku a je také ovlivněna mezerami mezi částicemi.
U prášku pro rotační tváření PE může objemová hustota ovlivnit skladování prášku, dopravu, podávání a plnění formy. Vhodná objemová hustota pomáhá udržovat stabilní manipulaci s materiálem a chování při balení.
Vyšší objemová hmotnost však nemusí být nutně lepší. Je třeba jej zvážit společně s distribucí velikosti částic, morfologií částic, tekutostí, typem pryskyřice a konečnou aplikací.
Ve skutečné výrobě proto není cílem dosáhnout možné objemové hustoty, ale dosáhnout přiměřené objemové hustoty, která odpovídá charakteristikám prášku a procesu rotačního lisování.
Distribuce velikosti částic

Velikost částic je jedním z důležitých ukazatelů pro hodnocení PE rotačně tvarovaného prášku, ale není jediným.
Vysoký podíl hrubých částic může ovlivnit tavení prášku a tvorbu povrchu, zatímco nadměrné množství ultrajemných částic může zvýšit prašnost a ovlivnit tekutost a chování při balení.
Těžištěm výroby prášku pro rotační tváření proto není za každou cenu usilovat o jemnější prášek, ale dosáhnout stabilní a přiměřené distribuce velikosti částic, která je vhodná pro konečnou aplikaci.
Některé průmyslové reference uvádějí rozsah velikosti částic přibližně 150–500 μm pro rotační rotační formovací prášek PE. Skutečný cíl by však měl být určen na základě typu pryskyřice, zařízení, formy, podmínek zpracování a konečného produktu.
Jinými slovy, správná distribuce velikosti částic je důležitější než pouhé hledání menších částic.
Morfologie částic
I když dva PE prášky mají podobnou velikost částic, mohou se během skutečného zpracování chovat odlišně. Jedním z důležitých důvodů je morfologie částic.
Tvar částic, stav povrchu a stupeň pravidelnosti mohou ovlivnit tok prášku, balení a pohyb při otáčení formy. Protáhlé, ostré, drsné nebo vysoce nepravidelné částice mohou vykazovat odlišné charakteristiky toku ve srovnání s kompaktnějšími a jednotnějšími částicemi.
Proto by se pro hodnocení prášku pro rotační formování neměla používat samotná velikost částic.
Velikost částic určuje „jak velké částice jsou“, zatímco morfologie částic ovlivňuje „jak se pohybují“. Obojí je třeba vzít v úvahu společně při hodnocení skutečné výkonnosti zpracování prášku.
Teplota prášku a stabilita zpracování
Teplota je klíčovým faktorem, který je třeba kontrolovat během vysokorychlostního rozmělňování PE.
PE je termoplastický materiál. Během procesu pulverizace vysokorychlostní pohyb a tření nepřetržitě vytvářejí teplo. Pokud teplota stoupá příliš rychle nebo je příliš vysoká, materiál může měknout, lepit se nebo aglomerovat, což ovlivňuje kvalitu prášku, výstup a stálou provozní stabilitu.
Proto je chladicí systém důležitou součástí řešení pro rozmělňování PE. Skutečná metoda chlazení by měla být zvolena na základě typu materiálu, cílové velikosti částic, výkonu, provozní doby a konfigurace zařízení.
Maoyue může nakonfigurovat chlazení vzduchem, vodní chlazení nebo kombinované chlazení vzduchem a vodou podle aktuálních výrobních požadavků, což pomáhá řídit nárůst teploty během pulverizace a podporuje stabilní výrobu PE prášku.
Jak se vyrábí rotační rotační prášek PE?
Výroba vysoce kvalitního PE prášku pro rotační tvarování není jen otázkou zjemnění PE materiálu. Jedná se o kompletní proces, který vyžaduje koordinovanou kontrolu v několika fázích.
Typický výrobní proces je:
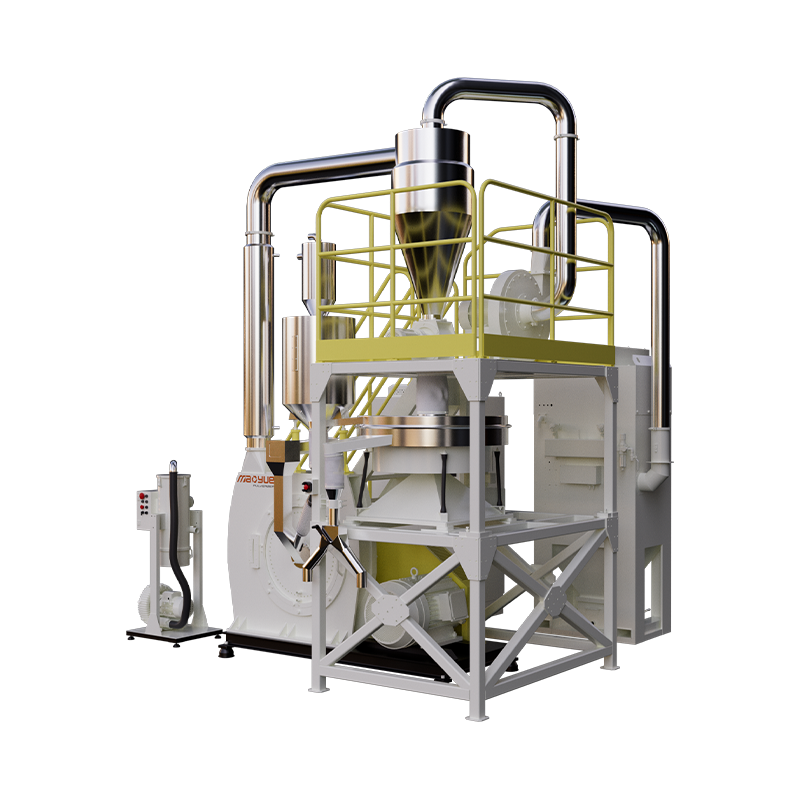
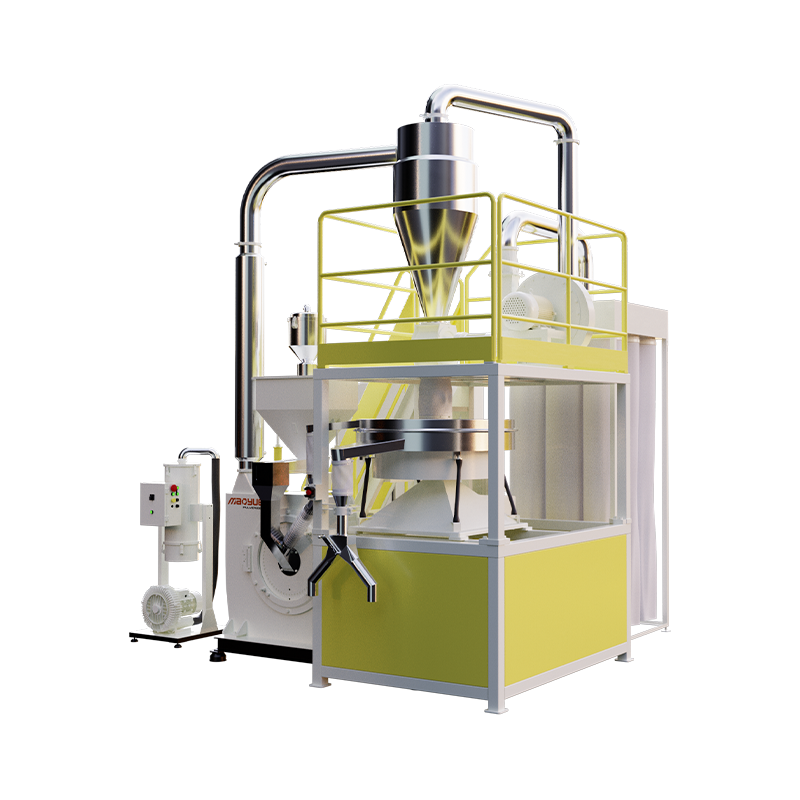
Krmení → Rozmělňování → Chlazení → Prosévání → Sběr prášku
Stabilní podávání ovlivňuje výkon a podmínky rozmělňování. Rozmělňování určuje velikost částic a distribuci velikosti částic. Chlazení řídí nárůst teploty během zpracování. Prosévání pomáhá kontrolovat specifikace prášku, zatímco sběr prášku ovlivňuje následnou dopravu a použití.
Konečná kvalita prášku proto závisí na celém výrobním systému, nejen na fázi rozmělňování.

Stabilní krmení

Stabilní podávání je základem kontinuální výroby PE prášku.
Příliš rychlé podávání může zvýšit zatížení zařízení a nárůst teploty, zatímco podávání příliš pomalu nebo s výraznými výkyvy může snížit výkon a ovlivnit podmínky rozmělňování.
Proto by měl být podávací systém přizpůsoben charakteristikám materiálu, cílovému výkonu a konfiguraci drtiče, aby bylo zajištěno, že materiál vstupuje do rozmělňovací komory nepřetržitě a rovnoměrně, aby se podpořila stabilní výroba.
Rozmělňování a nastavitelná mezera disku

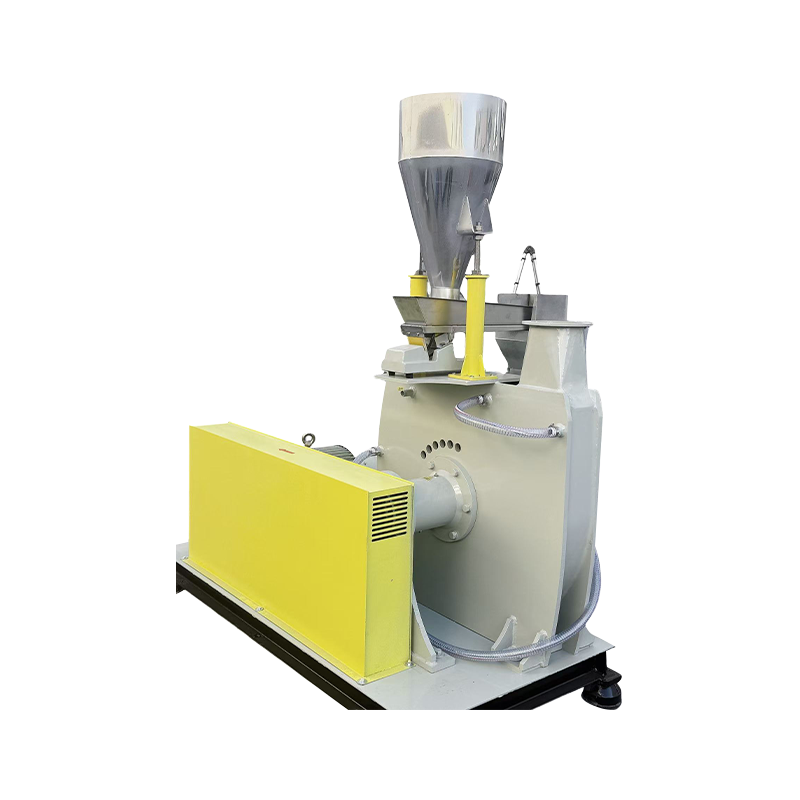
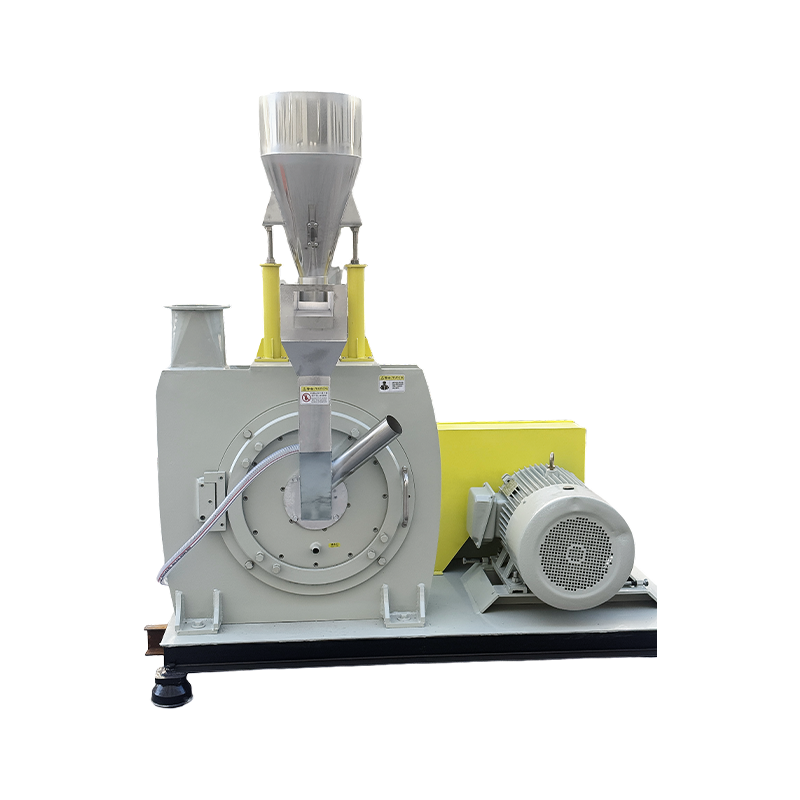
Rozmělňovač je základní zařízení používané ke zpracování PE granulí nebo předupraveného PE materiálu na prášek, ale účelem rozmělňování není pouze zmenšit velikost částic.
Stabilní pulverizační proces potřebuje vyvážit velikost částic, distribuci velikosti částic, morfologii částic, výstup, teplotu a stabilitu prášku. Mezi těmito faktory je pracovní mezera disku důležitým nastavovacím parametrem, který ovlivňuje jemnost prášku a výstup.
Obecně platí, že menší mezera disku pomáhá produkovat jemnější prášek, zatímco větší mezera je vhodnější pro hrubší cílové velikosti částic nebo vyšší výkon.
Neexistuje však žádná pevná „optimální mezera“, která by platila pro všechny PE materiály. Skutečné parametry by měly být upraveny podle materiálových charakteristik, cílové velikosti částic a výstupních požadavků.
Chlazení během procesu rozmělňování

Chladicí systém se používá hlavně k regulaci tepla generovaného během kontinuálního rozmělňování PE a pomáhá udržovat stabilní podmínky rozmělňování.
U některých aplikací PE může chlazení vzduchem zajistit dostatečnou regulaci teploty. Pro aplikace s vysokým výkonem nebo provozní podmínky s vyšším tepelným zatížením může vodní chlazení nebo kombinované chlazení vzduchem a vodou zajistit silnější odvod tepla.
Způsob chlazení by proto neměl být zvolen na základě pevné konfigurace. Mělo by být stanoveno podle materiálových charakteristik, cílové velikosti částic, výkonu a skutečných provozních podmínek.
Konečným cílem je řídit nárůst teploty během zpracování a snížit riziko měknutí, lepení a aglomerace materiálu.
Prosévání a sběr prášku

Po rozmělnění a ochlazení může být prášek dále klasifikován proséváním, aby se odstranily nadměrně velké částice a pomohly se udržet stálou velikost částic a kvalitu prášku.
Systém sběru prášku je zodpovědný za účinné shromažďování a dopravu prášku generovaného během procesu rozmělňování. Zařízení, jako jsou cyklóny a sběrače prachu, mohou spolupracovat při oddělování, shromažďování a odstraňování prachu z prášku, což podporuje následnou dopravu a použití.
Proto prosévání a sběr prášku ovlivňují nejen kvalitu prášku, ale hrají také důležitou roli v nepřetržitém provozu celého systému výroby PE prášku.
Jak ovlivňuje PE rozmělňovač kvalitu prášku pro rotační formování?
Role drtiče PE není jednoduše „zmenšit plast“. Konstrukce zařízení, parametry rozmělňování a podpůrné systémy mohou ovlivnit výsledný výkon prášku.
Například mezera disku ovlivňuje velikost částic a distribuci velikosti částic, zatímco rychlost rozmělňování a chladicí systém ovlivňují teplotu. Systém podávání ovlivňuje stabilitu výroby, zatímco systémy prosévání a sběru prášku ovlivňují konzistenci prášku a následnou manipulaci.
Proto by při výběru PE rozmělňovače pro rotační lisování mělo být zařízení vybráno spíše na základě cílového prášku, skutečného materiálu a požadavků na výrobu, než se spoléhat pouze na jmenovitý výkon stroje.
Dokonce i dva stroje se stejnou jmenovitou kapacitou mohou produkovat různé výsledky prášku při zpracování různých PE materiálů.
Proto je před dokončením konfigurace zařízení důležitým krokem testování skutečného materiálu k ověření velikosti částic, výkonu, nárůstu teploty a stavu prášku.
Jak si vybrat PE pulverizér pro rotační formovací prášek?
Při výběru drtiče PE byste neměli hledět pouze na výkon stroje nebo jmenovitý výkon. Ještě důležitější je, že konfigurace zařízení by měla být určena na základě skutečného materiálu, cílového prášku a výrobních požadavků.
V konečném důsledku by vhodný PE rozmělňovač měl dosáhnout rozumné rovnováhy mezi cílovou velikostí částic, výkonem, kontrolou teploty a stálou provozní stabilitou.

PE materiály pro rotační formovací prášek
LLDPE prášek pro rotační tvarování
LLDPE nabízí dobrou flexibilitu, rázový výkon a přizpůsobivost zpracování, díky čemuž je široce používán v rotačně lisovaných produktech.
Různé třídy pryskyřic LLDPE však mohou mít různé vlastnosti a zpracovatelské charakteristiky, což může také ovlivnit jejich chování při rozmělňování a stav konečného prášku.
Proto při rozmělňování LLDPE na prášek by měly být vhodné parametry rozmělňování a konfigurace zařízení stanoveny na základě specifické suroviny, cílové velikosti částic prášku a požadavků na konečný produkt.
HDPE prášek pro rotační tvarování
HDPE nabízí dobrou tuhost, chemickou odolnost a odolnost vůči vlivům prostředí, díky čemuž je vhodný pro rotačně lisované produkty, jako jsou skladovací nádrže, kontejnery a průmyslové komponenty, kde je důležitý materiálový výkon.
Různé třídy HDPE pryskyřice se mohou lišit v tvrdosti a zpracovatelských charakteristikách, což může také ovlivnit jejich parametry rozmělňování a výkon prášku.
Při skutečné výrobě by měl být vybrán vhodný roztok pro rozmělňování PE na základě konkrétní suroviny, cílové velikosti částic, požadovaného výkonu a konečné aplikace.
Recyklovaný PE rotační prášek
Ve srovnání s původním PE má recyklovaný PE obvykle složitější materiálové složení. Rozdíly ve složení, nečistotách, vlhkosti, předchozí historii zpracování a počáteční velikosti částic mohou ovlivnit nárůst teploty, výstup a konečný stav prášku během pulverizace.
Recyklovaný PE rozmělňovací roztok by proto neměl jednoduše sledovat pevné parametry. Testování skutečného materiálu k ověření velikosti částic, výstupu a stability zpracování může pomoci určit vhodnou konfiguraci zařízení.
Jak hodnotit kvalitu prášku pro rotační formování
Suchý test průtoku
Test toku za sucha se používá k měření doby potřebné k tomu, aby určité množství prášku prošlo standardní nálevkou za definovaných testovacích podmínek.
Za stejných testovacích podmínek kratší doba toku obecně indikuje lepší tekutost prášku. Asociace rotačních forem (ARM) také poskytuje relevantní testovací metody pro hodnocení tekutosti prášků pro rotační formování.
Tento test může být použit jako reference pro hodnocení průtoku PE prášku pro rotační tvarování. Skutečná výrobní výkonnost by však měla být stále hodnocena v kombinaci s faktory, jako je velikost částic, morfologie částic a objemová hustota.
Objemová hustota Test
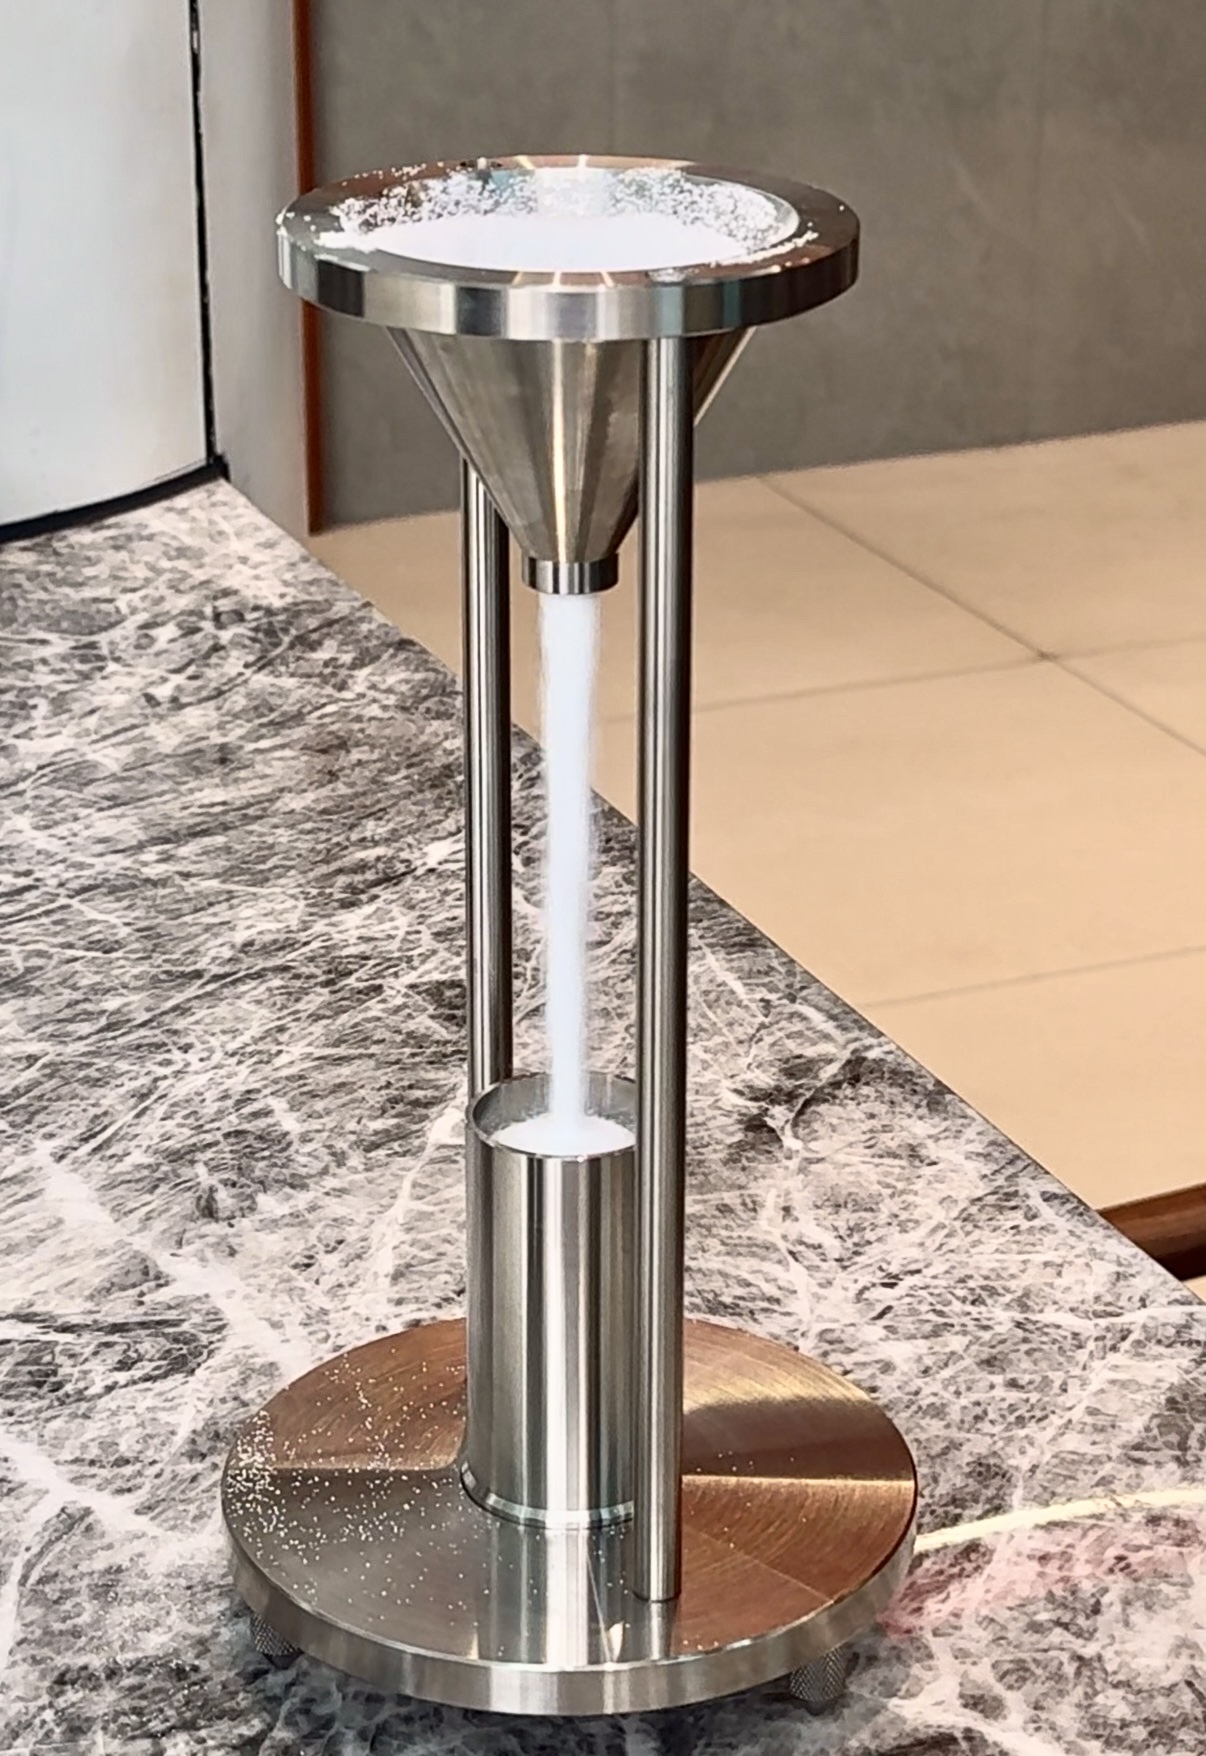
Test sypné hustoty se používá k měření hmotnosti odpovídající danému objemu prášku, který odráží vlastnosti balení prášku.
Tento parametr pomáhá vyhodnotit výkonnost prášku během skladování, dopravy, podávání a plnění formy. Může také sloužit jako reference pro hodnocení konzistence prášku a charakteristik manipulace s materiálem.
Vyšší objemová hmotnost však nemusí být nutně lepší. Jeho praktický význam by měl být stále hodnocen společně s distribucí velikosti částic, morfologií částic a tekutostí.
Analýza velikosti částic
Distribuce velikosti částic by měla být určena skutečným testováním spíše než odhadem založeným pouze na zkušenostech.
Pomocí prosévání lze identifikovat podíl prášku v různých rozmezích velikosti částic, což pomáhá odhalit problémy, jako je nadměrný podíl hrubých částic nebo ultrajemného prášku.
Proto je analýza velikosti částic důležitým referenčním bodem pro určení, zda prášek PE pro rotační formování splňuje cílové specifikace. Může také pomoci optimalizovat parametry rozmělňování a prosévání.
Běžné problémy s práškem pro rotační tvarování PE
Tyto problémy obvykle nezpůsobuje jediný faktor. Materiálové charakteristiky, parametry rozmělňování, chlazení, prosévání a podmínky podávání, to vše se může vzájemně ovlivňovat a mělo by být analyzováno na základě skutečných výrobních podmínek.
Mao Yue's Rotomolding Powder Production Solution
Mao Yue se zaměřuje na vývoj řešení pro výrobu prášku pro rotační formování na základě konečné aplikace, spíše než na výběr zařízení založeného pouze na jediném parametru velikosti částic.
Ptáme se nejen:
"Dokáže tento stroj vyrobit prášek o velikosti 40 mesh?"
Ještě důležitější:
"Jaký druh prášku vlastně vyžaduje proces rotačního formování?"
Protože „40 mesh“ popisuje pouze rozsah velikosti částic. Neodráží plně tekutost, objemovou hmotnost, morfologii částic, teplotu nebo skutečný výkon zpracování.
Proto by vhodné řešení pro rozmělňování PE mělo začít se skutečným materiálem, cílovým práškem a konečnou aplikací a poté by mělo být stanoveno vhodné zařízení a parametry procesu.

Kvalita prášku začíná návrhem zařízení

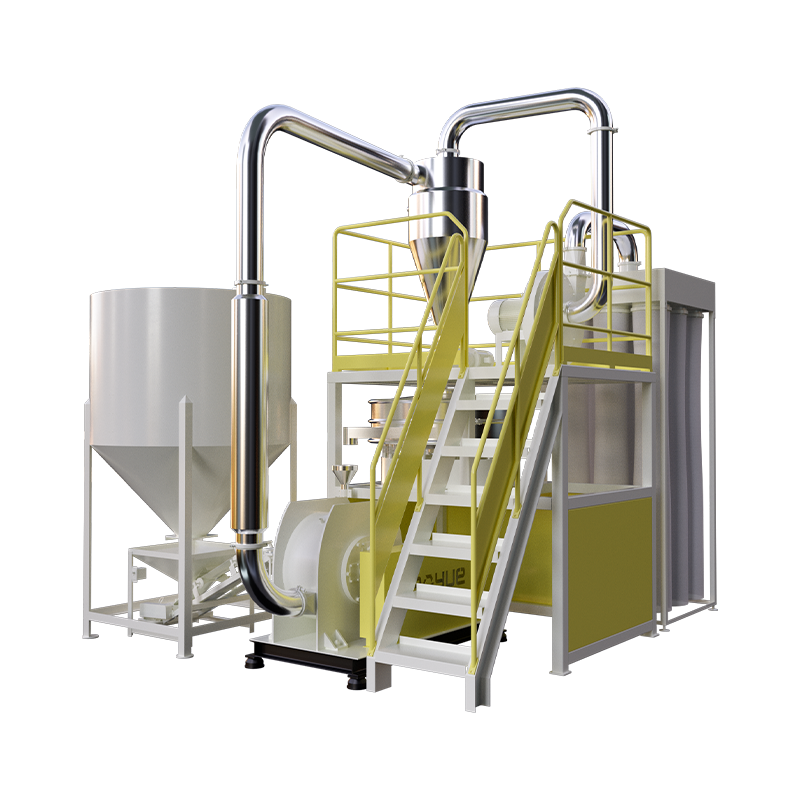
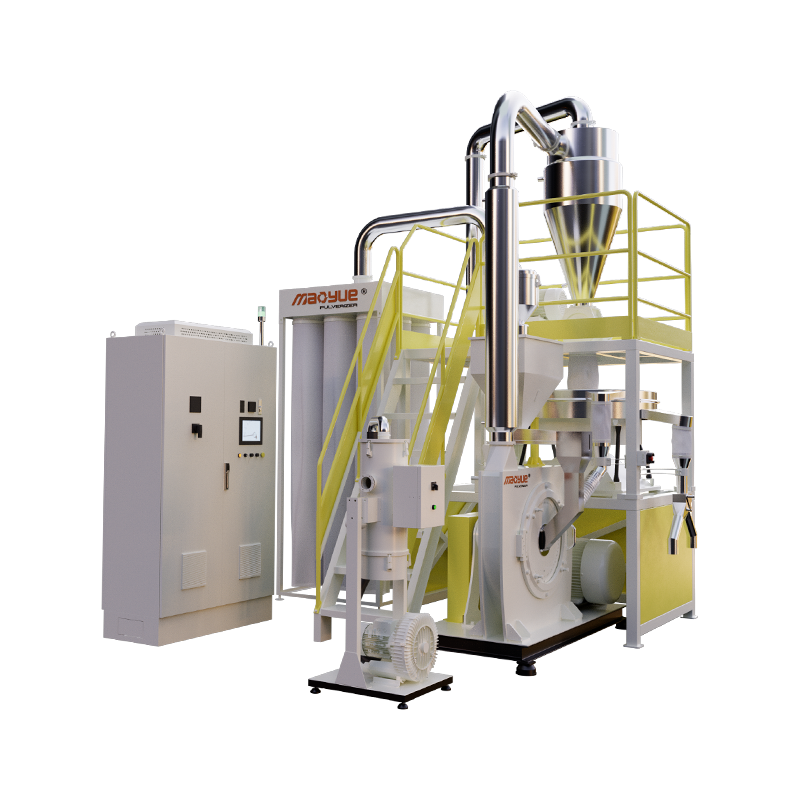
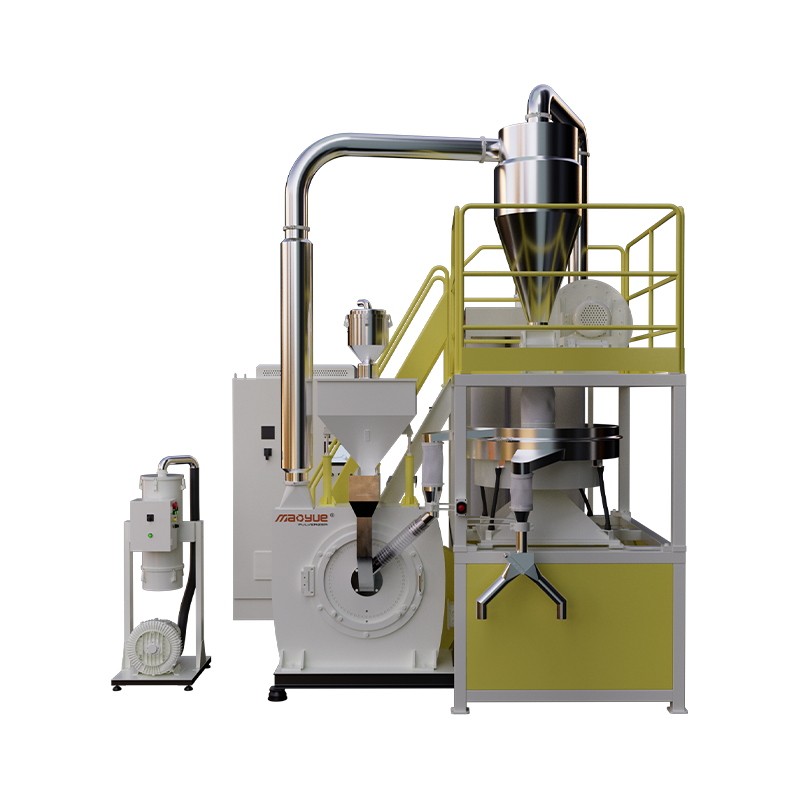
Pro LLDPE, HDPE a recyklovaný PE používaný v rotačních formách poskytuje Mao Yue zařízení na rozmělňování PE plastů a podpůrná řešení.
Zařízení je navrženo pro stabilní rozmělňování, nastavitelnou pracovní mezeru, řízení teploty, stabilní podávání a efektivní sběr prášku, což pomáhá různým materiálům dosáhnout konzistentnějších charakteristik prášku.
Konečným cílem není pouze to, aby prášek „vypadal dobře“, ale aby byl vyroben prášek, který je skutečně vhodný pro následné procesy rotačního tvarování.
Přesné CNC obrábění práškových součástí

Rozmělňovací součásti přicházejí do přímého kontaktu s materiálem a jejich konstrukční provedení, přesnost obrábění a stav povrchu mohou ovlivnit výkon rozmělňování.
Mao Yue vyrábí své jádrové rozmělňovací součásti interně a používá přesné CNC obrábění a přísnou kontrolu ke kontrole rozměrů a konzistence obrábění.
U drtičů PE přesnost ovlivňuje nejen počáteční výkon drcení, ale může také ovlivnit pracovní mezeru, dynamickou rovnováhu, opotřebení a dlouhodobou provozní stabilitu.
Proto je přesnost obrábění práškových součástí důležitým základem pro stabilní provoz zařízení a konzistentní výrobu.
Vlastní výroba základních komponentů

Mao Yue klade velký důraz na své vlastní výrobní kapacity pro součásti pro drcení jádra. Kromě určitých komponent z externích zdrojů, jako jsou motory a elektrické části, jsou hlavní komponenty pro rozmělňování jádra vyráběny interně společností Mao Yue.
To umožňuje lepší kontrolu nad kompatibilitou součástí, kvalitou obrábění a údržbou zařízení a zároveň usnadňuje průběžnou optimalizaci konfigurací zařízení na základě skutečných požadavků výroby.
Vlastní výroba základních komponent také znamená přímou kontrolu nad celkovým výkonem stroje.
Stabilní provoz během nepřetržité výroby
Výroba prášku pro rotační formování často vyžaduje, aby drtič pracoval nepřetržitě několik hodin. Výkon zařízení by se proto neměl hodnotit pouze podle toho, zda „dokáže vyrábět prášek“, ale také podle toho, zda dokáže udržet stabilní výrobu po dlouhou dobu.
Během nepřetržitého provozu může teplota, vibrace, stav ložisek, mezera mezi kotouči a elektrické zatížení ovlivnit stabilitu zařízení a konzistenci prášku.
Proto by měl PE drtič vhodný pro kontinuální výrobu nejen poskytovat stabilní výkon při drcení, ale také nabízet efektivní řízení teploty, mechanickou stabilitu a spolehlivý nepřetržitý provoz, aby pomohl snížit výkyvy ve výrobě.
Běžné aplikace prášku pro rotační tvarování PE
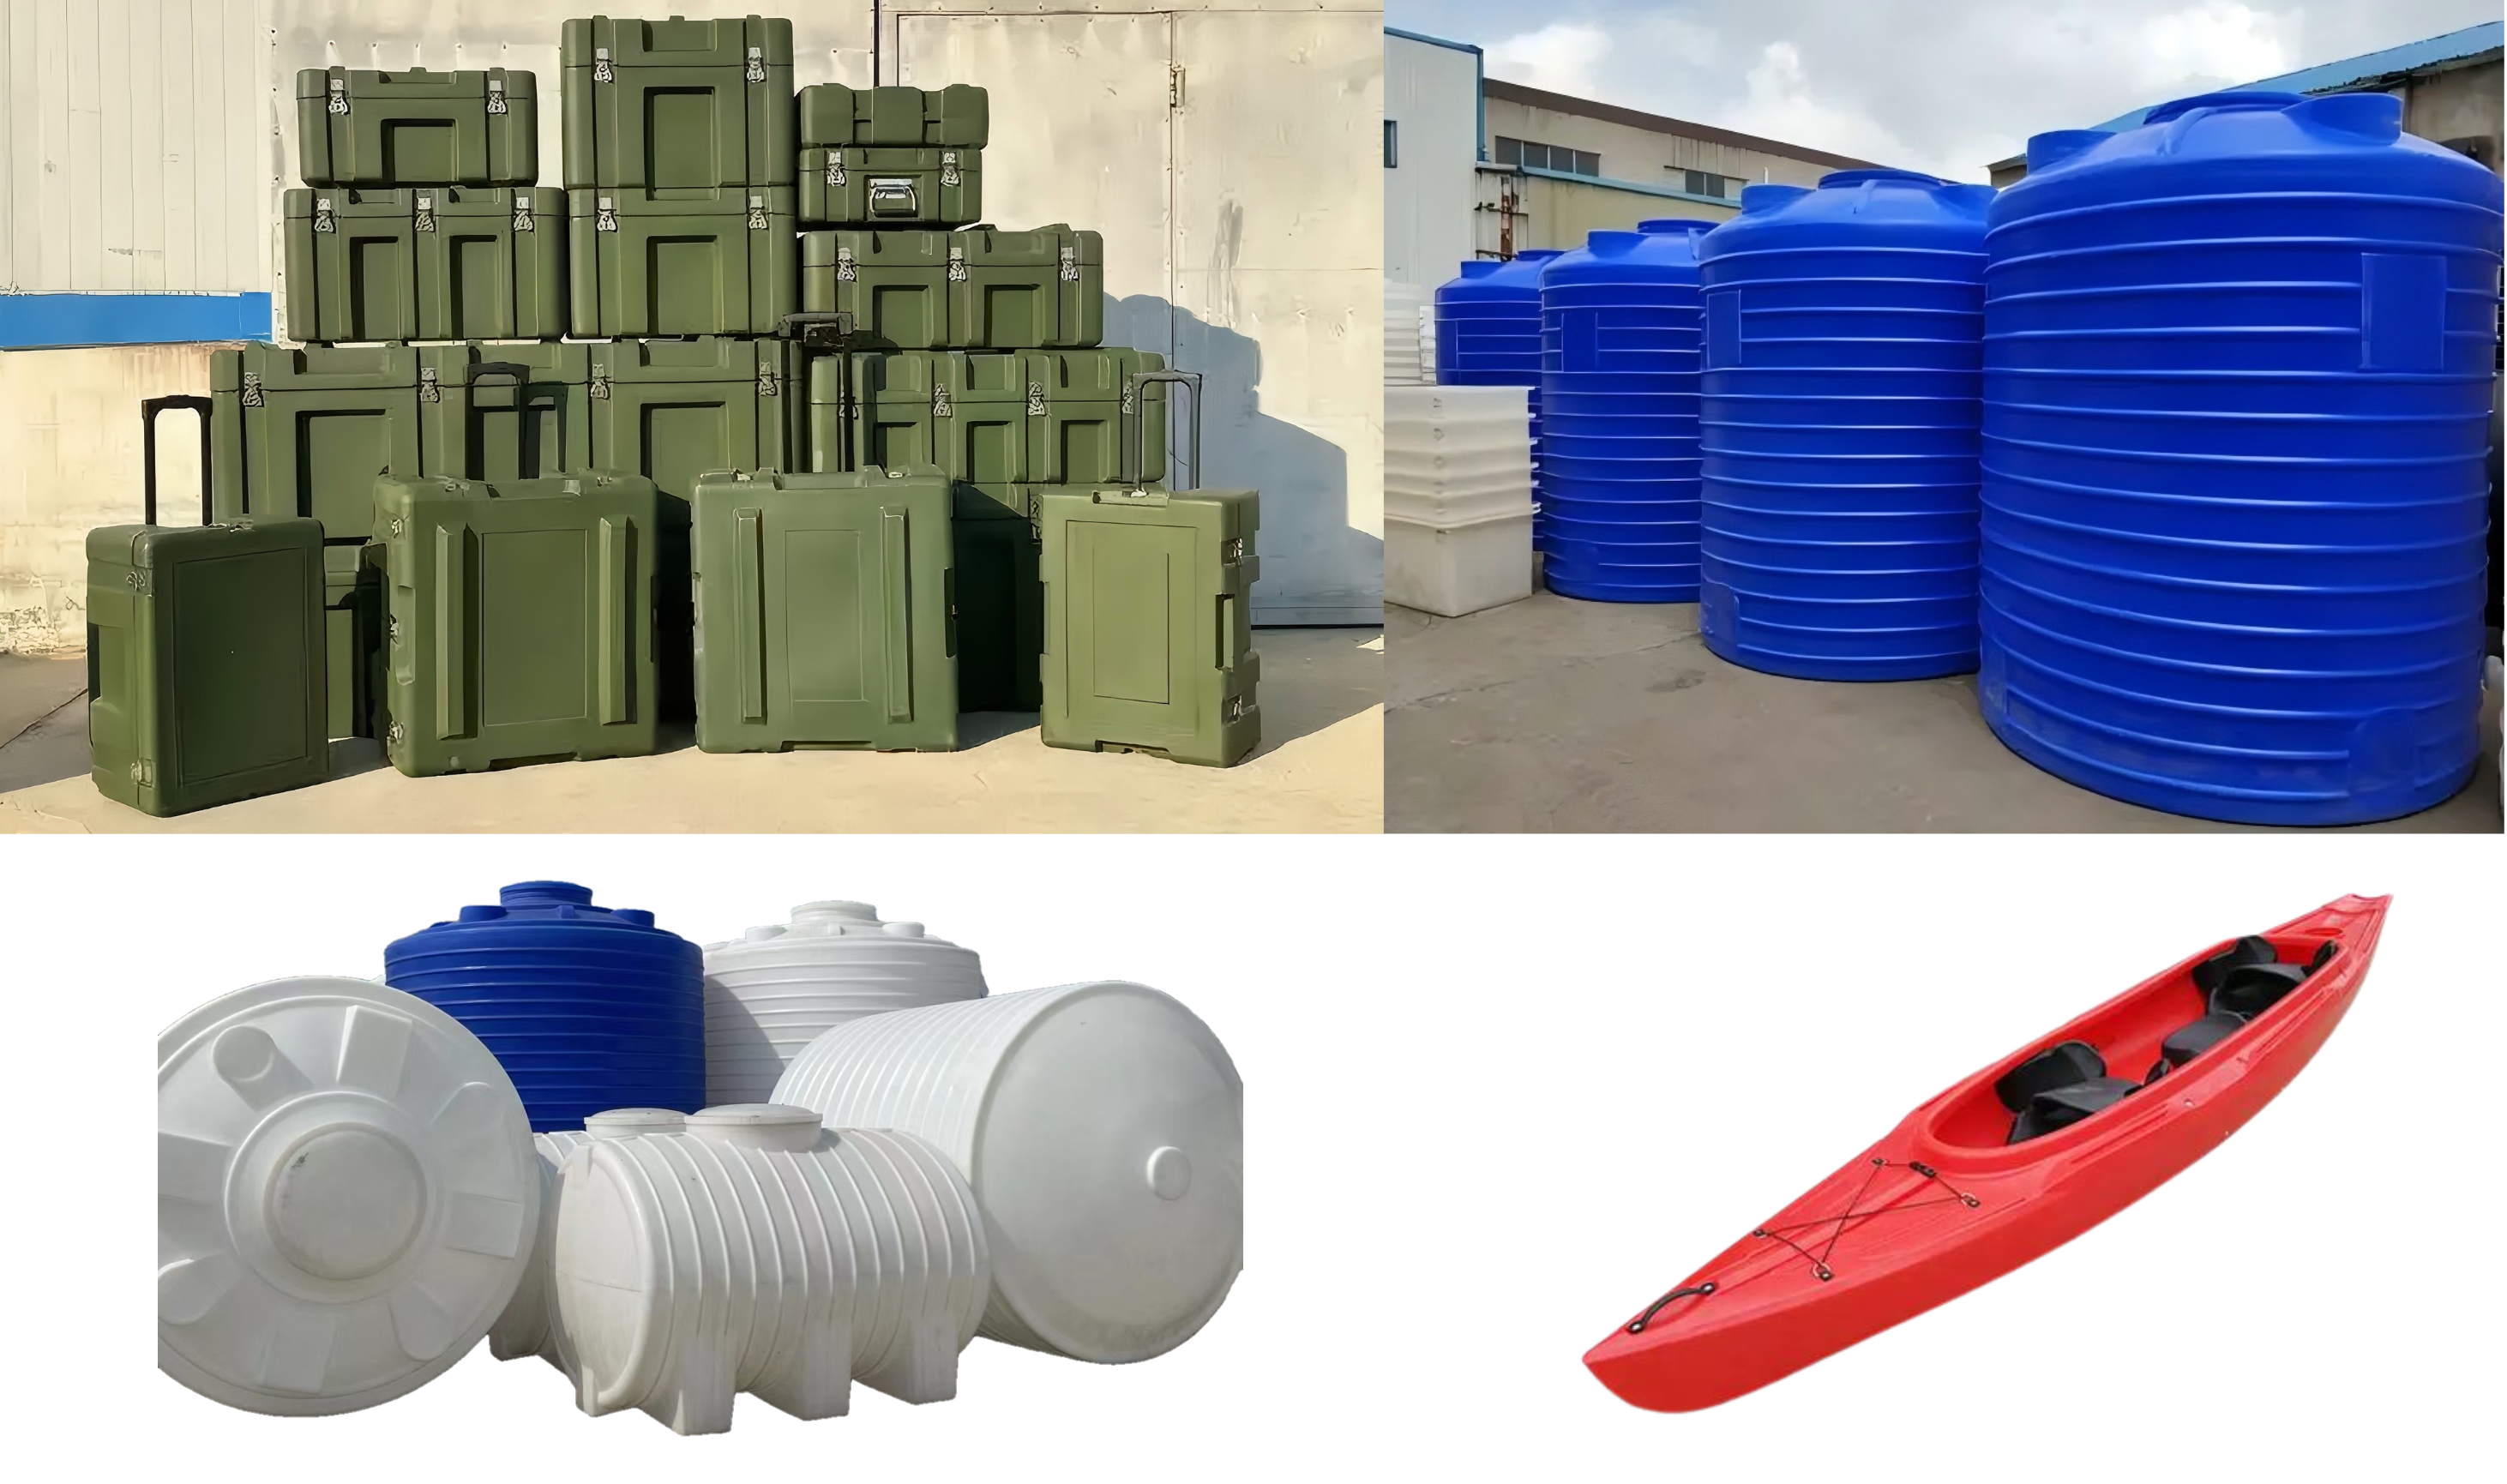
PE rotační prášek je široce používán pro vodní nádrže, skladovací nádrže, chemické kontejnery, silniční zábrany, kajaky, vybavení dětských hřišť, venkovní nábytek, zemědělské nádrže a různé průmyslové výrobky.
Různé produkty mají různé požadavky na pružnost, odolnost proti nárazu, tuhost, odolnost proti UV záření a chemickou odolnost. Proto je třeba odpovídajícím způsobem sladit různé PE suroviny a vlastnosti prášku.
Materiál sám o sobě určuje některé vlastnosti konečného produktu, zatímco distribuce velikosti částic prášku, tekutost, teplota a stabilita zpracování mohou také ovlivnit jeho tavení, rozprostření a tvarování během rotačního lisování.
Proto by měl vhodný PE rotační prášek odpovídat konkrétní surovině, požadavkům na prášek a konečné aplikaci.
Proč je skutečné testování PE materiálu tak důležité?
I v rámci stejné kategorie PE se mohou různé materiály chovat během rozmělňování odlišně. Vlastnosti suroviny, počáteční velikost částic, obsah vlhkosti, poměr recyklovaného materiálu, přísady a cílová velikost částic prášku, to vše může ovlivnit dávkování, teplotu rozmělňování, výstup a konečný stav prášku.
Proto by se výběr PE drtiče neměl spoléhat pouze na výkonové a výstupní specifikace uvedené v katalogu produktů. Rovněž je třeba vzít v úvahu skutečné materiálové a výrobní požadavky.
Prostřednictvím skutečného testování materiálu lze příměji vyhodnotit jemnost prášku, výstup, nárůst teploty a provozní stabilitu, což poskytuje základ pro konfiguraci zařízení a výběr procesních parametrů.
Otázky, které je třeba zvážit před nákupem drtiče PE
Při výběru drtiče PE byste se neměli soustředit pouze na výkon stroje nebo jmenovitý výkon. Ještě důležitější je, abyste zvážili, zda zařízení odpovídá vašim skutečným výrobním požadavkům. Mezi klíčové otázky patří:
-
Materiál: Byla testována skutečná PE surovina? Obsahuje recyklovaný PE?
-
Prášek: Jaká je cílová velikost částic a distribuce velikosti částic?
-
Výstup: Jakého výkonu může stroj dosáhnout při zpracování skutečného materiálu?
-
Teplota: Jak je řízen nárůst teploty během kontinuálního rozmělňování?
-
Rozmělňování: Je pracovní mezera disku nastavitelná?
-
Chlazení: Je vhodnější chlazení vzduchem, vodní chlazení nebo kombinované chlazení?
-
Sběr prášku: Jak bude prášek proséván, shromažďován a přepravován?
-
Provoz: Může zařízení podporovat dlouhodobou nepřetržitou výrobu?
Nakonec by měl být vhodný PE drtič a konfigurace systému stanoveny na základě skutečného materiálu, požadavků na prášek a cílové výrobní kapacity.
Často kladené otázky o PE Rotomolding Powder
Jaká velikost částic je pro PE rotační prášek pro rotační tvarování nejlepší?
Neexistuje žádná jediná velikost částic, která by byla vhodná pro všechny produkty pro rotační formování.
Vhodná distribuce velikosti částic by měla být stanovena na základě pryskyřice, formy, podmínek zpracování a konečného produktu.
Je jemnější PE prášek pro rotační tvarování lepší?
Ne nutně.
Příliš jemný prášek může zvýšit prašnost a ovlivnit tekutost a chování při balení.
Klíčem je řídit distribuci velikosti částic, která je vhodná pro konečnou aplikaci, spíše než prosté hledání co nejjemnějšího prášku.
Co ovlivňuje tekutost PE prášku?
Distribuce velikosti částic, morfologie částic, podíl jemných částic, objemová hmotnost, obsah vlhkosti a další materiálové charakteristiky, to vše může ovlivnit tekutost PE prášku.
Proč je sypná hustota důležitá pro prášek pro rotační tváření?
Sypná hmotnost ovlivňuje balení prášku, manipulaci s materiálem a objem, který zabírá daná hmotnost prášku.
Proto by měla být sypná hmotnost hodnocena společně s tekutostí a distribucí velikosti částic.
Lze recyklovaný PE použít pro rotační formovací prášek?
Ano, ale složení a předchozí podmínky zpracování recyklovaného PE se mohou výrazně lišit.
Vyžaduje práškování PE chlazení?
Chlazení je obecně důležitou součástí procesu, protože rozmělňováním vzniká teplo.
Zda použít chlazení vzduchem, vodní chlazení nebo kombinované chlazení vzduchem a vodou, by mělo být určeno na základě materiálu PE, výkonu, cílové velikosti částic a skutečných provozních podmínek.
Jaký typ drtiče se používá k výrobě PE prášku pro rotační tvarování?
Diskové rozmělňovače plastů se běžně používají pro výrobu termoplastických plastových prášků.
Konkrétní konfigurace zařízení by měla být určena na základě materiálu, cílové velikosti částic, výkonu a konečné aplikace.
Otestujte své řešení pro výrobu prášku pro rotační formování s vaším skutečným PE materiálem
Dobré řešení pro výrobu prášku pro rotační formování by mělo začít se skutečnými požadavky na PE materiál a výrobu, spíše než spoléhat se pouze na specifikace zařízení.
Maoyue můžete poskytnout:
-
Informace o materiálu PE a počáteční velikosti částic
-
Cílová velikost částic prášku
-
Požadovaný výkon a denní provozní hodiny
-
Finální rotačně tvarovaný výrobek a aplikace
Mao Yue může provádět testy s použitím vašeho skutečného materiálu k vyhodnocení jemnosti prášku, výkonu, nárůstu teploty, podávání a provozního výkonu a poté dále určit vhodné zařízení a konfiguraci systému.
To, na čem skutečně záleží, není jen „Lze tento typ PE rozdrtit na prášek? ale zda jej lze důsledně zpracovat na PE prášek, který splňuje požadavky procesu rotačního formování.
Pošlete nám své požadavky na PE materiál a výrobu a kontaktujte Mao Yue pro skutečné testování materiálu.
Závěr: Lepší prášek začíná lepším procesem rozmělňování
Dobrý PE prášek pro rotační tvarování není definován jedinou velikostí částic nebo parametrem. Je určena kombinovaným výkonem tekutosti, objemové hmotnosti, distribuce velikosti částic, morfologie částic, teplotní stability a dalších faktorů.
Tyto vlastnosti prášku také závisí na kompletním výrobním procesu:
Krmení → Rozmělňování → Chlazení → Prosévání → Sběr prášku
Pro Mao Yue není cílem jednoduše zmenšit PE granule, ale pomoci zákazníkům vyrábět PE prášek, který je skutečně vhodný pro rotační tvarování prostřednictvím stabilního podávání, přesného rozmělňování, efektivního chlazení, správného prosévání a stabilního sběru prášku.
Jemnější prášek proto nemusí být nutně lepší. Správný prášek pro rotační formování by měl dosáhnout rovnováhy mezi tekutostí, distribucí velikosti částic, chováním při balení a stabilitou zpracování, což v konečném důsledku splňuje požadavky na formování konečného produktu.