

 中文简体
Mlýnské koule jsou nejkontrolovatelnější proměnnou provozních nákladů kulového mlýna. Nesprávný výběr mlecího média zvyšuje spotřebu energie, urychluje opotřebení vložky a vytváří nestabilní jemnost. V praxi může přizpůsobení správných mlýnských koulí danému materiálu a stavu mlýna snížit specifickou spotřebu energie o 10 až 20 procent a zároveň prodloužit životnost zařízení.
Jak fungují mlýnské koule v kulovém mlýně
Kulový mlýn otáčí válcovým pláštěm kolem své vodorovné osy. Zvedací tyče uvnitř pláště nesou mlýnské koule nahoru, dokud je gravitace nestáhne zpět v kaskádě nebo agresivnějším pohybu katarakty. Je to tento opakovaný náraz a otěr, nikoli samotný plášť mlýna, co rozbíjí částice. Mlýnské koule jsou tedy skutečnými mlecími nástroji.
Účinek broušení závisí na několika měřitelných proměnných. Objem náplně kuliček je obvykle 30 až 40 procent vnitřního objemu mlýna a rychlost mlýna se obvykle udržuje na 60 až 75 procentech kritické rychlosti. Mimo tyto rozsahy koule buď kloužou bez dostatečného dopadu, nebo se přilepí ke skořápce a přispívají jen málo.
| Variabilní | Typický rozsah | Vliv na broušení |
|---|---|---|
| Objem nabití míče | 30–40 % objemu mlýna | Ovládá energii nárazu a kontaktní plochu |
| Rychlost mlýna | 60–75 % kritické rychlosti | Určuje pohyb kaskády versus katarakty |
| Průměr koule | 20–100 mm, v závislosti na posuvu | Nastavuje rovnováhu mezi nárazem a otěrem |
| Materiálová výplň | 25–35 % objemu prázdného míče | Zabraňuje přemokření nebo příliš suchým zónám |
Materiály mlýnských koulí: Co funguje nejlépe kde
Materiál mlecích koulí určuje tvrdost, hustotu, odolnost proti opotřebení a riziko kontaminace. Ve většině minerálních a cementových aplikací dominuje ocel. Tam, kde záleží na čistotě produktu, jsou preferovány keramické nebo aluminové kuličky.
Kované a nízkolegované ocelové kuličky
Kované ocelové kuličky jsou houževnaté, relativně levné a zvládají broušení s vysokým nárazem. Jsou dobrou volbou pro primární mlýny s přiváděnými částicemi nad 10 mm. Jejich hlavní nevýhodou je vyšší spotřeba než železo s vysokým obsahem chrómu v abrazivních suspenzích.
Litinové kuličky s vysokým obsahem chrómu
Kuličky s vysokým obsahem chromu nabízejí vynikající tvrdost a nízké opotřebení. Vyhovují sekundárnímu a terciárnímu broušení, kde je hlavním namáháním spíše otěr než náraz. Zpočátku jsou dražší, ale nižší frekvence výměny je často zlevňuje na tunu produktu.
Oxid hlinitý a keramické kuličky
Kuličky z oxidu hlinitého, typicky 92 nebo 95 procent Al2O3, se používají, když nelze akceptovat kontaminaci železem. Jsou běžné v keramice, barvách a některých farmaceutických nebo potravinářských procesech mletí. Jsou lehčí než ocel, takže rychlost frézování a obložení může vyžadovat úpravu.
Kuličky z nerezové oceli
Mlýnské kuličky z nerezové oceli jsou určeny pro korozivní kaly, kyselá prostředí nebo procesy, kde by rez z kuliček z uhlíkové oceli zničil produkt. Jsou méně běžné při velkoobjemovém broušení minerálů kvůli ceně, ale jsou nepostradatelné ve speciálních aplikacích.
| Materiál | Relativní tvrdost | Typická míra opotřebení | Hlavní použití |
|---|---|---|---|
| Kovaná nízkolegovaná ocel | Střední | vyšší | Primární a semi-autogenní broušení |
| Železo s vysokým obsahem chromu | Vysoká | Nízká | Sekundární a jemné broušení |
| Keramika z oxidu hlinitého | Vysoká | Velmi nízké | Produkty citlivé na čistotu |
| Nerezová ocel | Střední-high | Nízká | Korozivní nebo hygienické procesy |
Velikost a třídění mlýnské koule
Průměr kuličky je primárním ovládáním účinnosti broušení. Velké koule (60–100 mm) nárazem rozbijí hrubé částice; malé kuličky (15–30 mm) poskytují povrch potřebný pro jemné broušení. V praxi funguje odstupňovaná náplň obsahující směs velikostí lépe než jedna velikost, protože průběžně kompenzuje opotřebení a zajišťuje kontakt s hrubými i jemnými částicemi.
Hrubým výchozím bodem pro maximální velikost koule je vztah k velikosti vstupních částic a podmínkám mlýna. Mnoho operací používá Bondův vzorec, který předpovídá největší kuličku jako funkci velikosti posuvu a brousitelnosti. I bez receptury platí jednoduché pravidlo začít s velikostí, která je asi 2,5 až 3,5 násobkem největší částice krmiva. Poté upravte po sledování spotřeby energie a jemnosti produktu.
- Příliš velký míček generuje velký dopad, ale nízkou povrchovou plochu, plýtvá energií a poškozuje vložky.
- Příliš malá kulička nemůže rozbít tvrdé nebo hrubé částice, což vede k „mrtvému“ náboji a špatnému výkonu.
- Sférická kulatost je důležitá: zdeformované nebo zlomené kuličky snižují brusný účinek a měly by být pravidelně odstraňovány.
Rozdíly v aplikacích napříč odvětvími
Mlecí koule se objevují všude tam, kde je potřeba jemně drtit materiály: minerální apretury, cementový slínek, keramika, barvy a pyrotechnika. Každé odvětví má jiné priority.
- Při zpracování minerálů jsou náklady na opotřebení na tunu dominantním problémem, takže v okruhu přebroušení je běžná ocel s vysokým obsahem chrómu.
- Při mletí cementu pracují kulové mlýny s mírným nárazem a vysokým otěrem; V závislosti na oddělení mlýna se používají kuličky z kované oceli a koule s vysokým obsahem chrómu.
- Při výrobě keramiky chrání kuličky oxidu hlinitého dávku před kontaminací železem a splňují vysokou čistotu požadovanou pro bílé nádobí nebo elektronickou keramiku.
- V pyrotechnice a chemikáliích jsou kvůli bezpečnosti a čistotě vyžadována nejiskřící média nebo média s nízkou kontaminací, jako je keramika nebo nerezová ocel.
Materiály citlivé na teplo se chovají jinak. Specializovaný průvodce rozmělňovačem plastů vysvětluje, proč polymery potřebují zcela jiný princip zmenšování velikosti.
Jak vybrat frézovací koule: Postup krok za krokem
Následující sekvenci používají inženýři závodu k převedení procesních cílů do pevné specifikace média.
- Definujte cílový P80 a propustnost. Jemnost je první specifikací, protože rozhoduje dopad versus otěr.
- Změřte velikost krmiva a tvrdost. Tvrdší a hrubší posuv vyžaduje větší a tužší kuličky.
- Nastavte limity znečištění. Pokud je třeba se vyhnout železu, zvolte oxid hlinitý nebo nerezovou ocel.
- Stanovte objem náplně kuličky a rychlost mlýna. Ty interagují s rozložením velikosti koule a profilem vložky.
- Přizpůsobte materiál koule vložce. Tvrdší kuličky urychlují opotřebení vložky, pokud podšívka nemá správnou tvrdost a profil zdvihu.
- Sledujte měrnou spotřebu energie a míče. Nejlepší specifikace je ta, která se stabilizuje během produkční kampaně.
Běžné chyby mlýnských koulí a postupy údržby
Operátoři často podceňují, jak rychle nesprávná politika účtování změní chování při broušení. Nejčastějšími chybami je nákup pouze podle ceny, nikdy nekontrolování skutečného náboje koule a ignorování hustoty vody nebo buničiny při mokrém mletí.
- Nákup nejlevnější koule bez testování s vaší rudou nebo slínkem téměř vždy zvyšuje skutečné náklady na mletí na tunu.
- Nedaří se doplnit denní spotřebu způsobí zmenšování nabití a stoupání P80.
- Ignorování hustoty buničiny mění míchání a tlumení vsázky; příliš tlustá buničina snižuje náraz, příliš tenká zvyšuje opotřebení míčku na míči.
- Nepravidelné vzorkování náplně může zachytit oválné kuličky nebo rozbitá média dříve, než sníží výkon.
Údržba není složitá. Měsíčně odebírejte vzorek nabití míče, odstraňujte rozbité kusy a zaznamenejte spotřebu energie. Stabilní výkonová křivka znamená, že mlýnské koule jsou stále v rovnováze.
Když kulové mlýny nejsou řešením: Plasty citlivé na teplo
Kulové mlýny fungují dobře na křehké minerály, ale nejsou univerzálním nástrojem. Termoplasty jako polyetylen, polypropylen a PVC měknou a taví pod teplem generovaným nárazem míče. Tradiční kulový mlýn s ocelovým médiem rozmaže polymer, degraduje jeho molekulovou hmotnost a vytvoří prášek nízké kvality. Zpracovatelé plastů proto používají jiný princip mletí: vysokorychlostní kotoučové nebo rotorové mlýny, které se spoléhají spíše na řezání, stříhání a řízené proudění vzduchu než na volně padající kuličky.
Například PA a PP mohou být rozemlety při teplotě okolí v kotoučovém rozmělňovači bez kapalného dusíku, což udržuje provozní náklady hluboko pod úrovní nákladů na kryogenní kulové mletí.
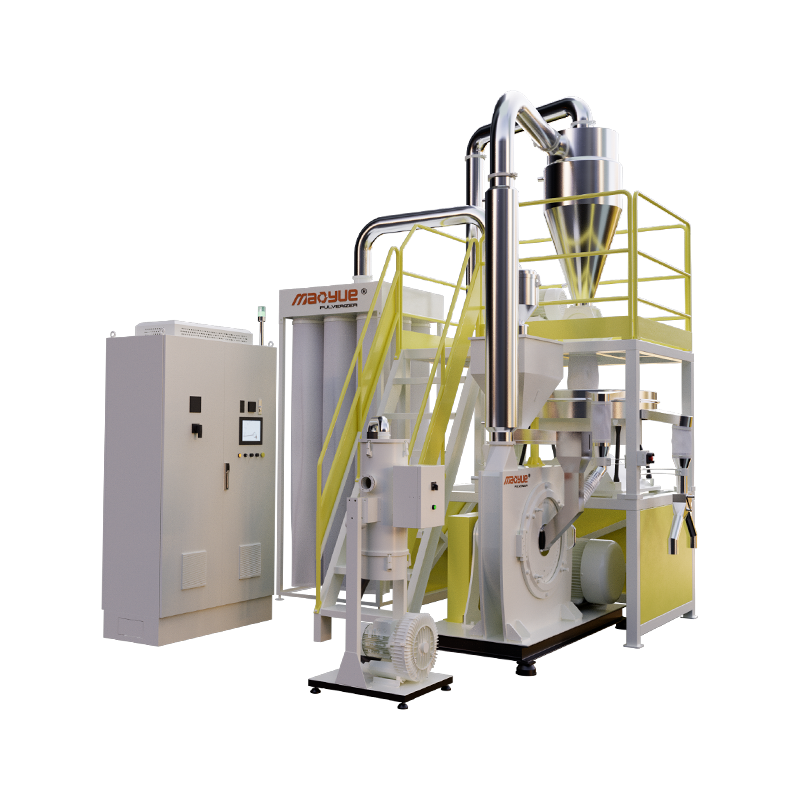 600PA/PP odolný proti opotřebení při pokojové teplotě Drtič Mao Yue PA/PP-600 má průměr kotouče 600 mm, výkon hlavního motoru 45-55 kW a kapacitu 350-600 kg/h (přibližně 400-550 kg/h pro PA a 500-... Zobrazit produkt →
PVC se nejlépe vypořádá se zmenšením velikosti, když má zařízení odolné komponenty a jemný práškový design; vyhrazený drtič jemného prášku z PVC může pojmout úzké rozdělení částic bez tepelné degradace.
 Model 900 PVC jemný práškový drtič Tento model se vyznačuje průměrem kotouče přibližně 900 mm, výkonem hlavního motoru 110-132 kW a špičkovou kapacitou 900-1300 kg/h, což z něj činí sériovou produkční... Zobrazit produkt →
Podobně jakosti PE pro rotační tváření vyžadují prášek s konzistentní velikostí částic, takže lisovaný díl má stejnoměrnou tloušťku stěny. Vysoce rovnoměrný PE drtič plně nahrazuje přístup kulového mlýna pro tento proces formování.
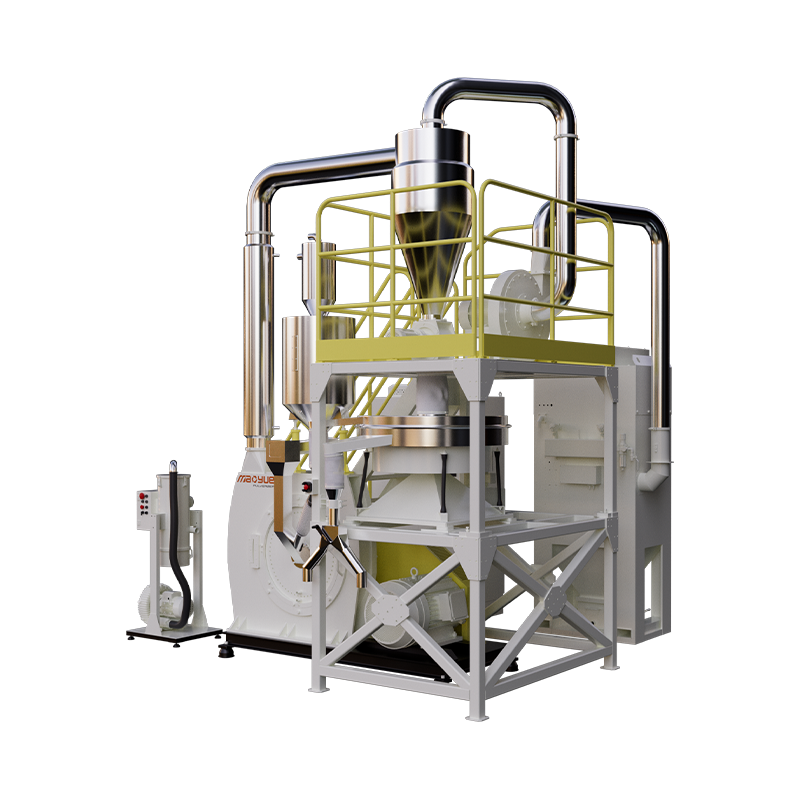 Pevný prášek pro rotační tvarování PE s vysokou uniformitou 800 Model Pulverizer Rotační drtič PE typu Mao Yue 800 je vysoce výkonný a vysoce kapacitní vlajkový model zkonstruovaný speciálně pro velkosériovou výrobu produktů pro rotační... Zobrazit produkt →
Pokud porovnáváte možnosti mletí, praktický rozdíl je jednoduchý: zpracovatelé nerostů specifikují mlýnské koule; zpracovatelé plastů specifikují drtič, který udržuje polymer studený, suchý a jednotný. Pro širší přehled o dostupném vybavení se podívejte na produktovou řadu plastových drtičů.