

 中文简体
PE prášek pro rotační tvarování může stále obsahovat příliš mnoho hrubých částic, i když je dosaženo jeho cílové průměrné velikosti částic. Průměrná velikost částic odráží celkový stav prášku, zatímco hrubá frakce představuje podíl nadměrně velkých částic, které spadají mimo rozsah cílové velikosti částic.
Skutečnou otázkou tedy není jen to, zda je PE prášek dostatečně jemný, ale:
Odkud tyto nadměrně velké částice pocházejí a jak lze kontrolovat hrubou frakci?
Co jsou hrubé částice v prášku pro rotační tvarování PE?
V rotačním lisovacím prášku PE se hrubými částicemi obecně rozumí nadměrně velké částice, které spadají mimo rozsah cílové velikosti částic.
Pokud má například konkrétní aplikace rotačního lisování PE cílový rozsah 20–40 mesh, částice výrazně větší než tento rozsah mohou být považovány za součást hrubé frakce.
Hrubá frakce není stejná jako průměrná velikost částic. Dávka prášku může mít průměrnou velikost částic, která splňuje cíl, přičemž stále obsahuje relativně vysoký podíl nadměrně velkých částic.
Řízení výroby proto musí vzít v úvahu obě:
Hrubá frakce řízená cílovou velikostí částic
Jak můžete určit, zda je v PE prášku příliš mnoho hrubých částic?
Vizuální kontrola může identifikovat některé zjevné hrubé částice, ale nedokáže přesně určit podíl hrubých částic.
Spolehlivějším přístupem je použití stejné metody odběru vzorků, třídění nebo analýzy velikosti částic pro různé výrobní šarže.
Ve skutečné výrobě lze sledovat následující údaje:
-
Distribuce velikosti částic
-
Hrubý zlomek
-
Propustnost
-
Teplota prášku
-
Brusná mezera
-
Provozní doba a stav brusných součástí
Účelem testování není pouze určit hrubý zlomek, ale co je důležitější, identifikovat zdroj problému:
Vznikají tyto nadměrně velké částice během procesu rozmělňování nebo zůstávají v konečném prášku kvůli nedostatečné účinnosti třídění?
Toto rozlišení určuje, která fáze procesu by měla být upravena.
Vznikají nadměrně velké částice během rozmělňování nebo jsou zanechány screeningem?
Toto je jeden z důležitých kroků při diagnostice nadměrných hrubých částic.
Ne všechny problémy s hrubými částicemi mají původ v rozmělňovací komoře.
V některých případech drtič již vytvořil distribuci velikosti částic, která splňuje cílové požadavky, ale prosévací systém nedokáže účinně odstranit nadměrně velké částice, což jim umožňuje vstoupit do konečného prášku.
Proto je potřeba tyto dvě situace rozlišovat.
Pokud se během rozmělňování vytvoří nadměrně velké částice:
Zaměřte se na kontrolu:
-
Brusná mezera
-
Stav kotouče a čepele
-
Stabilita krmení
-
Provozní podmínky mletí
V tomto případě by měl být proces rozmělňování hlavním zaměřením na úpravu.
Pokud po rozmělnění zůstanou nadměrně velké částice:
Zaměřte se na kontrolu:
-
Velikost otvoru obrazovky
-
Účinnost screeningu
-
Stav obrazovky
-
Možné zablokování
-
Průtok prášku přes prosévací systém
V tomto případě, pokud skutečný problém pochází ze sítového systému, opakované nastavování mlecí mezery nemusí vyřešit základní příčinu.

Odkud se berou hrubé částice v prášku pro rotační tvarování PE?
Jakmile je identifikován zdroj hrubých částic, lze zkontrolovat a upravit odpovídající podmínky procesu.
Může nadměrná mezera v broušení zvýšit hrubé částice?

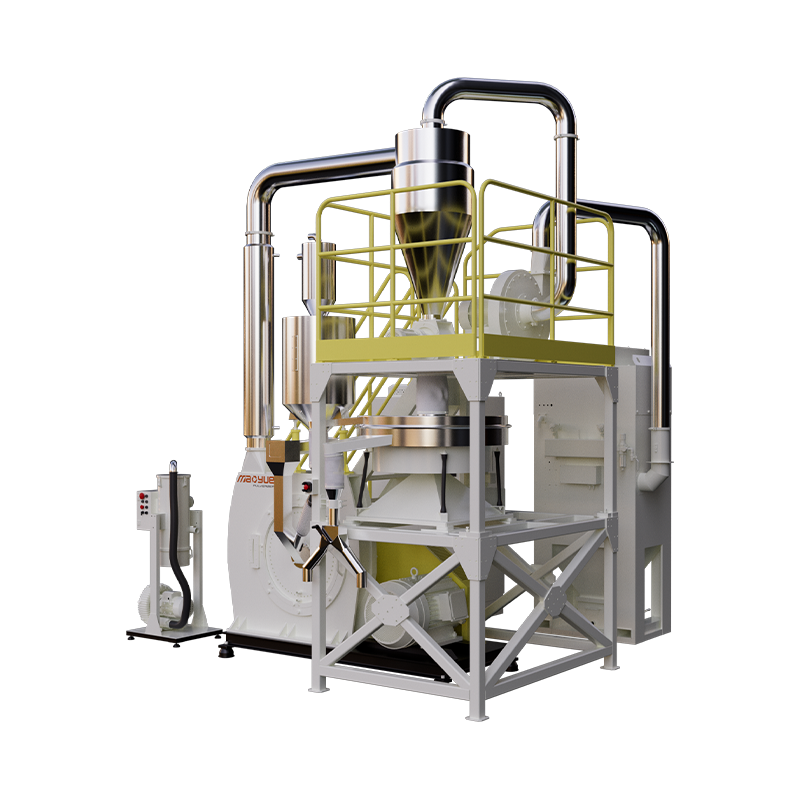
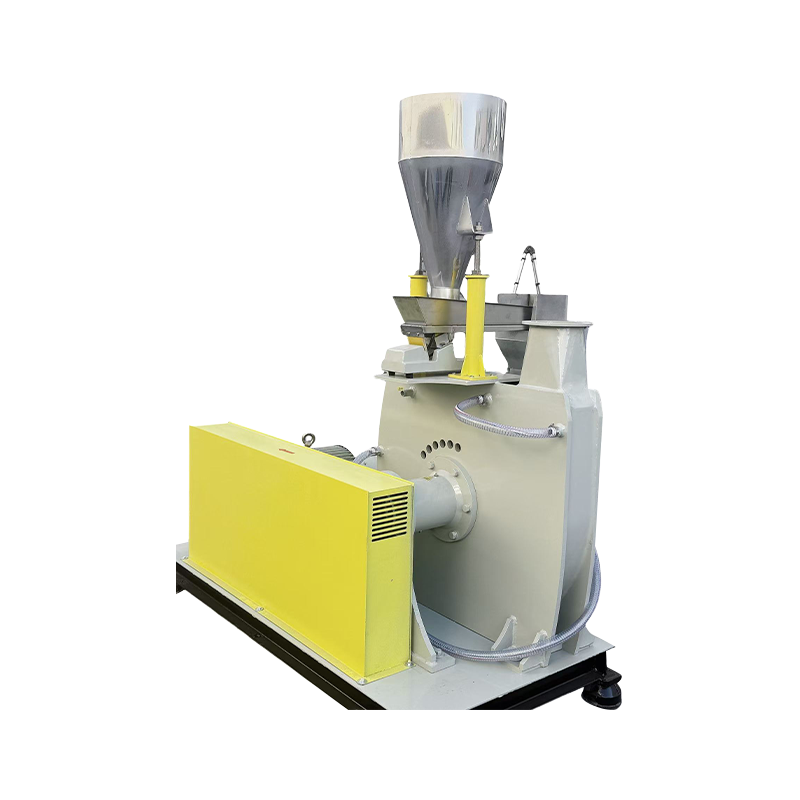
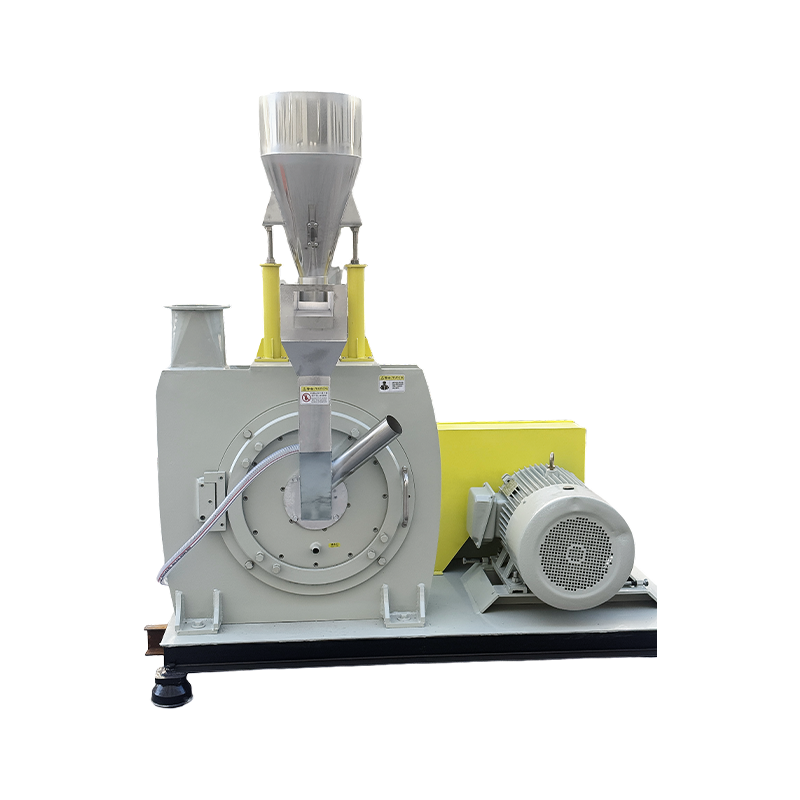
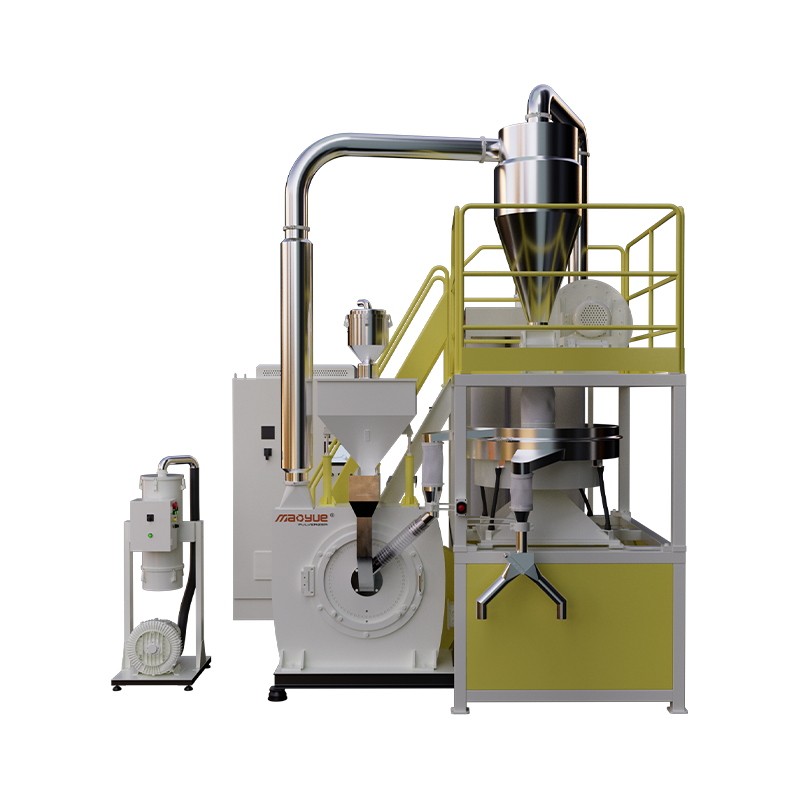
U plastového drtiče kotoučového typu prochází PE materiál mlecí zónou mezi rotujícím kotoučem a stacionárním kotoučem.
Je-li mlecí mezera příliš velká, může určitý materiál opustit mlecí zónu, aniž by obdržel dostatečný mlecí účinek, což může zvýšit podíl nadměrně velkých částic ve finálním prášku.
Menší brusná mezera však není vždy lepší.
Příliš malá mezera může zvýšit tření, nárůst teploty, spotřebu energie a opotřebení kotouče.
Cílem je vytvořit stabilní mlecí mezeru, která odpovídá PE materiálu, podmínkám podávání, cílové velikosti částic a požadavkům na průchodnost.
Důraz by neměl být kladen na dosažení co nejmenší mezery, ale na udržení vhodných a stabilních podmínek rozmělňování pro skutečnou výrobu.
Může opotřebení kotouče a čepele zvýšit příliš velké částice?

Brusné součásti si po celou dobu své životnosti nezachovají přesně stejnou pracovní geometrii.
Jak se pracovní hrany postupně opotřebovávají, mohou se skutečné podmínky broušení změnit. I když stroj pokračuje v normálním provozu, podíl hrubých částic v konečném prášku se může postupně zvyšovat.
Opotřebení by proto nemělo být posuzováno pouze podle toho, zda může zařízení ještě fungovat.
Je užitečnější porovnat:
-
Hrubý zlomek
-
Distribuce velikosti částic
-
Propustnost
-
Spotřeba energie
-
Teplota prášku
-
Brusná mezera adjustments
Pokud tyto údaje vykazují trvalé změny s prodlužující se dobou provozu, je třeba zkontrolovat stav brusných kotoučů a nožů.
Klíčovou otázkou je, zda mlecí komponenty mohou stále udržovat požadovanou kontrolu velikosti částic.
Může velikost krmných částic a stabilita krmení ovlivnit hrubou frakci?

PE materiály vstupující do drtiče mohou mít různé formy a velikosti částic, jako jsou pelety, recyklovaný materiál, výrobní odpad a předzpracovaný PE materiál.
Velké rozdíly ve velikosti přiváděných částic mohou změnit zatížení mletím.
Stabilita krmení je stejně důležitá. Pokud rychlost posuvu plynule kolísá, změní se také zatížení materiálu uvnitř rozmělňovací komory, což může ovlivnit průchodnost a distribuci velikosti částic.
Proto je třeba velikost částic krmiva a rychlost dávkování řídit společně.
Stabilní podávání pomáhá drtiče udržovat konzistentnější mletí a distribuci velikosti částic.
Může nadměrná teplota ovlivnit hrubou frakci?

PE je při mechanickém rozmělňování relativně citlivý na teplotu.
Pokud se teplota materiálu příliš zvýší, PE může měknout, čímž se proces rozmělňování stává méně stabilním a potenciálně ovlivňuje kontrolu velikosti částic.
Účelem chladicího systému tedy není pouze dosažení nízké možné teploty, ale udržení vhodných a stabilních podmínek zpracování.
V závislosti na materiálu a konfiguraci zařízení lze použít chlazení vzduchem, vodní chlazení nebo kombinaci obou.
Cílem je udržet stabilní podmínky rozmělňování a stálou kvalitu prášku.
Může nedostatečná účinnost screeningu zanechat hrubé částice v konečném prášku?

Ano. To je důležitý faktor, který je třeba vzít v úvahu při diagnostice nadměrných hrubých částic.
Pokud proces rozmělňování již vytvořil relativně vhodnou distribuci velikosti částic, ale prosévací systém nedokáže účinně odstranit nadměrně velké částice, mohou v konečném PE prášku zůstat hrubé částice.
Proto by měl být prosévací systém hodnocen jako součást celkového procesu rozmělňování, spíše než jako zcela samostatný stupeň.
Jak můžete snížit množství hrubých částic v PE rotačním formovacím prášku?
Účinným způsobem snížení hrubých částic je neměnit více parametrů zařízení současně.
Nejprve identifikujte zdroj hrubých částic, poté upravte příslušné podmínky procesu a ověřte výsledky prostřednictvím skutečných výrobních údajů.
Praktický přístup je:
Změřte
Použijte konzistentní testovací metodu pro měření hrubé frakce a distribuce velikosti částic.
Identifikujte zdroj
Určete, zda nadměrně velké částice vznikají během rozmělňování nebo zůstávají po prosévání.
Upravte
Na základě výsledků testu zkontrolujte příslušné podmínky rozmělňování, podávání, chlazení nebo třídění.
Ověřte
Porovnejte hrubou frakci, distribuci velikosti částic, průchodnost a stav prášku před a po úpravě.
Přístup založený na datech je spolehlivější než posuzování kvality prášku pouze vizuální kontrolou.
Jak si vybrat PE drtič pro hrubou kontrolu částic?
Při výběru drtiče plastů z PE nemohou samotný výkon motoru a teoretická průchodnost určit, zda stroj dokáže účinně kontrolovat nadrozměrné částice.
Praktičtější hodnocení by se mělo zaměřit na čtyři oblasti.
Ovládání broušení
Zkontrolujte, zda lze brusnou mezeru upravit podle materiálu a cílové velikosti částic a zda ji lze během výroby důsledně udržovat.
Stav brusné součásti
Vyhodnoťte materiál, přesnost obrábění, tepelné zpracování a stav opotřebení brusných kotoučů a nožů.
Stabilita procesu
Zvažte řízení podávání, podmínky chlazení a sledování provozních parametrů.
Screening a sběr
Zkontrolujte, zda třídicí systém dokáže účinně oddělit nadměrně velké částice a udržet stabilní sběr prášku.
Důležitá otázka zní:
Dokáže drtič PE udržet rozsah cílové velikosti částic a řízenou hrubou frakci během kontinuální výroby?
Jak Mao Yue diagnostikuje a řeší nadměrné hrubé částice v PE rotačním formovacím prášku?
Když zákazníci zaznamenají nadměrné množství hrubých částic v PE prášku, řešení by nemělo začínat pouhým zvýšením výkonu motoru nebo změnou jediného parametru zařízení.
Krok 1 je stanovení vztahu mezi materiálem, podmínkami rozmělňování, distribucí velikosti částic a výsledky prosévání.
Krok 1: Otestujte skutečný PE materiál
Když je vyžadováno testování materiálu, Mao Yue může použít skutečný PE materiál zákazníka pro zkoušky na prášek.
Test lze provést na základě následujících informací:
-
Typ materiálu PE
-
Aktuální velikost částic krmiva
-
Cílová velikost částic prášku
-
Požadovaná propustnost
-
Denní provozní doba
-
Aktuální problém s hrubými částicemi
To pomáhá určit, zda problém souvisí se stavem materiálu, podmínkami podávání nebo procesem rozmělňování.
Krok 2: Stanovte vhodné podmínky pro rozmělňování
Podmínky rozmělňování by měly být přizpůsobeny skutečnému PE materiálu spíše než voleny pouze na základě jmenovitého výkonu motoru zařízení.
Hodnocení může zahrnovat:
-
Brusná mezera
-
Stav krmení
-
Podmínky chlazení
-
Zatížení broušením
-
Cílová velikost částic
Cílem je vytvořit stabilní podmínky rozmělňování, které dosáhnou cílové velikosti částic a zároveň se zabrání zbytečnému tření, nárůstu teploty a opotřebení součástí.
Krok 3: Zkontrolujte výsledky screeningu
Pokud má práškový materiál již relativně vhodnou distribuci velikosti částic, ale konečný prášek stále obsahuje příliš mnoho nadměrně velkých částic, měl by se dále zkoumat proces třídění.
To pomáhá vyhnout se opakovanému nastavování drtiče, když skutečný problém pochází z prosévacího systému.
Krok 4: Ověřte výsledky pomocí výrobních dat
Po dokončení úprav procesu by měly být výsledky ověřeny pomocí skutečných výrobních údajů.
Porovnat lze následující údaje:
-
Hrubý zlomek
-
Distribuce velikosti částic
-
Propustnost
-
Teplota prášku
-
Provozní stabilita
Tím se vytvoří kompletní procesní smyčka:
Aktuální materiál → Podmínky rozmělňování → Screening → Údaje o velikosti částic → Úprava procesu
Spíše než výběr drtiče pouze na základě specifikace zařízení, je efektivnější vyhodnotit zařízení a proces jako celek podle skutečných požadavků na prášek.
Závěr: Kontrola hrubých částic je problém řízení procesu
Příliš hrubé částice v prášku pro rotační formování PE nejsou jen záležitostí toho, že prášek „není dostatečně jemný“.
Efektivní kontrola hrubých částic vyžaduje zvážení jak procesu rozmělňování, tak prosévání při zachování rovnováhy mezi cílovou velikostí částic, řízenou hrubou frakcí a stabilitou výroby.
Stabilní proces výroby prášku pro rotační lisování PE by měl nakonec dosáhnout:
Hrubá frakce řízená cílovou velikostí částic Stable Production Consistent Powder Quality
Obsahuje váš PE rotační prášek příliš mnoho hrubých částic?
Pokud váš PE rotační prášek obsahuje příliš mnoho nadměrných částic, můžete Maoyue poskytnout informace o vaší skutečné výrobě.
Doporučujeme poskytnout:
-
Typ materiálu PE
-
Aktuální velikost částic krmiva
-
Cílová velikost částic prášku
-
Požadovaná propustnost
-
Stávající model drtiče, pokud je k dispozici
-
Údaje o zkoušce hrubých částic nebo velikosti částic, jsou-li k dispozici
Pokud již máte údaje o testu velikosti částic, můžete je odeslat spolu s výše uvedenými informacemi.
Pokud nemáte kompletní testovací data, můžete jednoduše poskytnout svůj PE materiál, cílovou velikost částic prášku a požadovanou kapacitu.
Mao Yue může vyhodnotit proces rozmělňování na základě vašich skutečných požadavků na materiál a výrobu a v případě potřeby zajistit testování materiálu.
Zašlete nám svůj PE materiál, cílovou velikost částic prášku a požadovanou propustnost, abychom prodiskutovali vaše rozmělňovací řešení a testování materiálu.