

 中文简体
Úvod: Stabilní velikost částic prášku začíná procesem stabilního rozmělňování
Pro výrobu rotačním formováním není PE prášek pouze záležitostí dostatečně jemného mletí materiálu.
Velikost částic a distribuce velikosti částic PE prášku pro rotační formování může ovlivnit podávání, dopravu, distribuci prášku uvnitř formy, ohřev, tavení a tavení.
Když se podíl hrubých částic a jemných částic mezi jednotlivými šaržemi mění, může být ovlivněna také tekutost prášku, dávkování, distribuce formy a zahřívání a tavení.
Proč je tedy velikost částic prášku pro rotační formování PE nekonzistentní?
V případech to není způsobeno jediným faktorem.
Mezera kotouče drtiče, opotřebení kotouče a čepele, stabilita podávání, vlastnosti suroviny, teplota mletí, třídění a provozní podmínky mohou ovlivnit konečnou velikost částic prášku.
Pro zpracovatele PE a výrobce prášku pro rotační formování proto klíčovou otázkou není pouze to, zda může rozmělňovač produkovat jemný prášek, ale zda proces rozmělňování může zůstat stabilní a nepřetržitě produkovat PE prášek v rozmezí cílové velikosti částic.
Proto je důležitý návrh zařízení, řízení procesu a skutečné testování materiálů.
Jaká je velikost částic prášku pro rotační tvarování PE?
Velikost částic se týká velikosti jednotlivých částic prášku vytvořených po rozmělnění PE materiálu na prášek.
Ve skutečné výrobě však nelze kvalitu PE prášku hodnotit na základě jedné hodnoty velikosti částic.
Rovněž je třeba vzít v úvahu distribuci velikosti částic. Popisuje podíl částic s různou velikostí v prášku.
Například šarže prášku může mít průměrnou velikost částic, která splňuje cíl, přičemž stále obsahuje příliš mnoho hrubých částic nebo příliš jemných částic.
Proto jednoduše řekni:
"Tento drtič dokáže vyrobit prášek o velikosti 40 mesh."
nepopisuje plně kvalitu prášku.
U aplikací rotačního tváření je třeba zvážit několik faktorů společně:
-
Cílová velikost částic
-
Distribuce velikosti částic
-
Obsah hrubých částic
-
Pokuta obsah
-
Tekutost prášku
-
Teplota prášku
-
Stabilita krmení
-
Konečné požadavky na aplikaci
Stabilní velikost částic proto není pouze specifikací rozmělňovače. Je součástí celkové kontroly kvality výroby.

Proč je velikost částic prášku pro rotační tvarování PE nekonzistentní?
Změny velikosti částic prášku z rotačního lisování PE během výroby mohou obvykle souviset s několika faktory.
Nestabilní mezera mezi kotoučem drtiče
Mezera mezi rotujícím diskem a pevným diskem přímo ovlivňuje proces rozmělňování.
Pokud je mezera příliš velká, materiál nemusí být dostatečně rozmělněn.
Pokud je mezera příliš malá, může se zvýšit zatížení při rozmělňování a tření, což má za následek více jemných částic a vyšší nárůst teploty.
Ještě důležitější je, že pokud se během provozu změní rozmělňovací mezera, může se také změnit konečná velikost částic prášku.
Proto by měl mít drtič PE spolehlivou a nastavitelnou konstrukci mezery disku.
Pro kontinuální výrobu nestačí nastavit mezeru jednou. Podmínky rozmělňování musí zůstat vhodné pro surovinu a cíl výroby se schopností upravit mezeru v případě potřeby.
Opotřebení kotouče a čepele
Součásti drtiče jádra plastového drtiče jsou během provozu vystaveny trvalému tření a mechanickým silám.
S prodlužující se dobou provozu se pracovní plochy kotoučů a nožů postupně opotřebovávají a jejich původní geometrie se může měnit.
To může ovlivnit:
-
Účinnost mletí
-
Doba zdržení materiálu
-
Velikost částic prášku
-
Tvar částice
-
Spotřeba energie
-
Nárůst teploty
Nový stroj může produkovat cílový prášek konzistentně, zatímco výkon prášku se může po delším provozu změnit.
Opotřebení kotouče a čepele by proto mělo být hodnoceno společně se stabilitou velikosti částic.
Klíčová otázka nezní jednoduše:
"Jaká je tvrdost čepele?"
Důležitější otázka je:
"Může zařízení udržet stabilní podmínky rozmělňování a cílovou specifikaci prášku po nepřetržité výrobě?"
Proto záleží na materiálu čepele, tepelném zpracování, přesnosti obrábění, dynamickém vyvážení a údržbě.
Nestabilní krmení způsobuje kolísání pulverizační zátěže
I když byl samotný drtič správně nastaven, může nestabilní podávání stále způsobovat kolísání konečného prášku.
Pokud do mlecí komory náhle vstoupí příliš mnoho materiálu, může se náplň rozmělňování rychle zvýšit.
Pokud se rychlost posuvu náhle sníží, zařízení bude pracovat při jiném zatížení.
Tyto změny mohou ovlivnit:
-
Účinnost mletí
-
Doba zdržení materiálu
-
Teplota
-
Distribuce velikosti částic
-
Skutečný výstup
Proto je pro výrobu prášku PE rotačním formováním součástí kontroly velikosti částic také stabilní podávání.
Stabilní podávací systém pomáhá udržovat plynulejší a kontrolovatelnější tok materiálu do rozmělňovací komory.
Různé PE suroviny mají různé vlastnosti
Různé PE suroviny se nemusí nutně chovat stejně během pulverizace.
PE materiály se mohou lišit v:
-
Tvrdost
-
Vlastnosti tání
-
Původní velikost částic
-
Vlhkost nebo nečistoty
-
Aditivní obsah
-
Teplota materiálu
-
Objemová hmotnost
PE pelety, recyklovaný PE, oříznutí okrajů fólie a odpad z výroby mohou také vyžadovat různé podmínky rozmělňování.
Proto použití přesně stejného nastavení zařízení pro všechny PE materiály nemusí nutně vést ke stejným výsledkům prášku.
Spolehlivějším přístupem je otestovat skutečný materiál a poté určit vhodné parametry rozmělňování.
Nadměrná teplota mletí může ovlivnit stav prášku
PE generuje teplo třením během vysokorychlostního mechanického rozmělňování.
Pokud se teplota příliš zvýší, PE může změknout, což materiálu znesnadní udržení požadovaného chování při broušení.
V závislosti na materiálu a provozních podmínkách může nadměrná teplota způsobit:
-
Aglomerace prášku
-
Výplet nebo přilnavost materiálu
-
Snížená tekutost
-
Nekonzistentní velikost částic
-
Snížená účinnost stínění
Proto by měla být kontrola teploty zvažována společně s kontrolou velikosti částic.
Chlazení není řešením každého problému velikosti částic, ale může být důležitou součástí udržení stabilního procesu rozmělňování PE.
Screening ovlivňuje konečné rozdělení velikosti částic
Samotné rozmělňování nevede automaticky ke stabilní distribuci konečné velikosti částic.
Stupeň prosévání určuje, které částice vstupují do konečného práškového produktu.
Pokud se podmínky prosévání změní, může se změnit i podíl hrubých částic a jemných částic v konečném prášku.
Kompletní systém výroby PE prášku by proto měl zvážit:
Krmení → Rozmělňování → Chlazení → Třídění → Sběr prášku
spíše než se soustředit pouze na samotný drtič.
Průvodce řešením problémů s velikostí částic prášku PE
Když se během výroby změní velikost částic, jedním krokem je identifikovat, která část procesu způsobuje změnu.
Tento přístup k odstraňování problémů může pomoci určit, zda odchylka pochází z fáze rozmělňování, podávání, chlazení nebo prosévání.
Jak zlepšit stabilitu velikosti částic prášku PE rotačním tvarováním
Jakmile jsou identifikovány potenciální příčiny, metody kontroly velikosti částic se stanou jasnějšími.
Ovládejte mezeru mezi kotoučem drtiče

Stabilní a nastavitelná mezera kotouče může být nastavena podle PE suroviny, velikosti vstupních částic, cílové velikosti prášku a požadovaného výkonu. Nehledejte pouze menší mezeru; cílem by mělo být konzistentní dosahování cílové velikosti částic.
Používejte práškové komponenty odolné proti opotřebení

Pravidelně kontrolujte opotřebení kotoučů a nožů a v případě potřeby je udržujte nebo vyměňte.
Udržujte stabilní podávání materiálu

V závislosti na surovině a požadavcích výroby lze pro udržení stabilního toku materiálu do rozmělňovací komory použít automatické, vibrační, vertikální, vakuové nebo odželezňovací podávací systémy.
Kontrola teploty rozmělňování

Vybírejte vzduchové chlazení, vodní chlazení nebo vzduchové vodní chlazení podle materiálu a požadovaného výkonu a sledujte provozní teplotu.
Kontrolujte konečný prášek proséváním

Konečný prášek by měl být vyhodnocen spíše po prosévání než na základě prášku vycházejícího přímo z rozmělňovací komory.
Screening může pomoci oddělit:
-
Hrubé částice
-
Částice o velikosti cíle
-
Přehnané pokuty
To pomáhá dále řídit distribuci velikosti částic konečného prášku.
Příslušná specifikace obrazovky by měla být určena podle cílové velikosti prášku a konečné aplikace.
Stačí 40 mesh k definování kvality PE prášku?
"Dokáže váš stroj vyrobit prášek o velikosti 40 mesh?"
Toto je častá otázka, když zákazníci vybírají drtič PE.
Otázka je důležitá, ale 40 mesh samo o sobě plně nedefinuje kvalitu prášku.
Dva prášky mohou být oba popsány jako 40 mesh, přičemž jejich skutečná distribuce velikosti částic může být různá.
Například jeden prášek může obsahovat vyšší podíl hrubých částic, zatímco jiný může obsahovat více jemných částic.
Proto by měl být PE prášek hodnocen na základě několika parametrů:
Tento přístup poskytuje praktičtější hodnocení PE prášku než pouhé porovnávání specifikace jedné sítě.
Potřebujete 40-mesh PE rotační formovací prášek?
Nevybírejte drtič pouze podle velikosti ok. Pošlete nám svůj PE materiál a cílovou velikost částic k testování.
Jak Mao Yue řeší nekonzistenci velikosti částic prášku pro rotační tvarování PE?
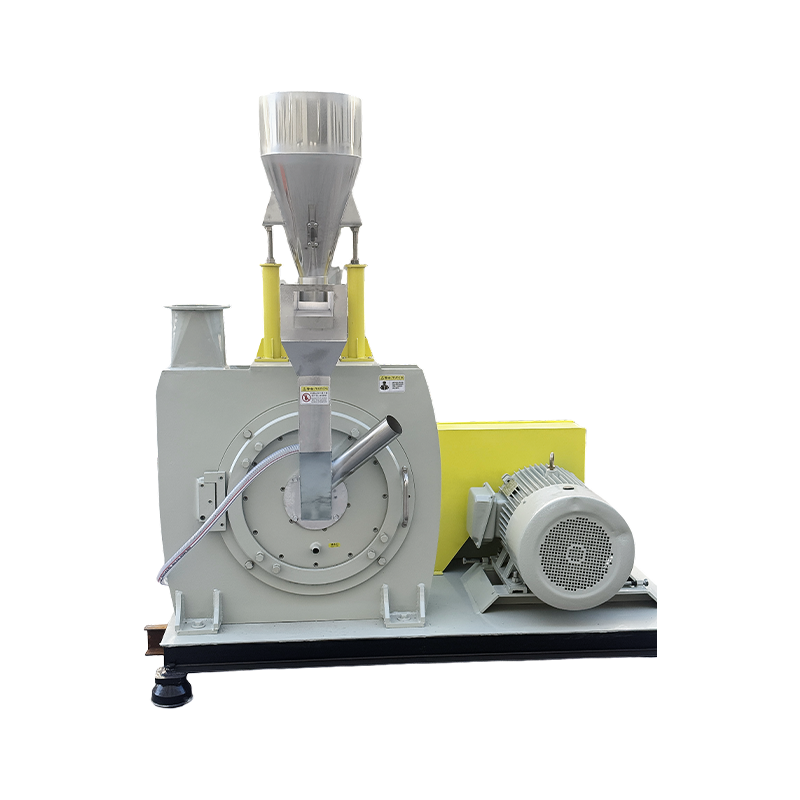
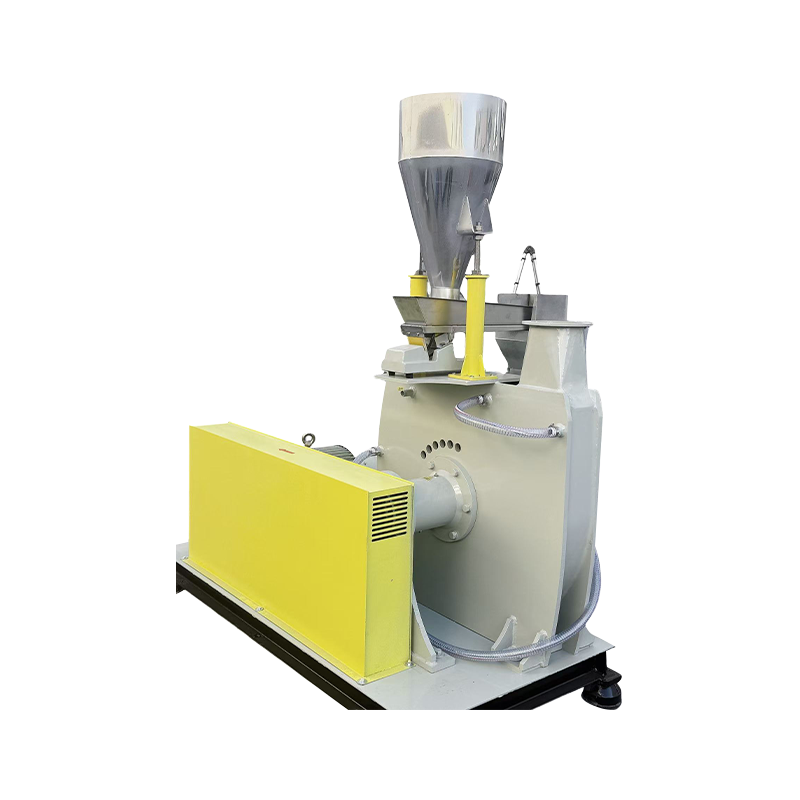
Vlastní výroba součástí pro mletí jádra

Mao Yue vyrábí vlastní drtičové kotouče a nože s kontrolou nad vývojem forem, obráběním, zpracováním hran a kontrolou. To pomáhá udržovat přesnost obrábění a pracovní geometrii součástí pro rozmělňování jádra.
Přesné obrábění a dynamické vyvažování
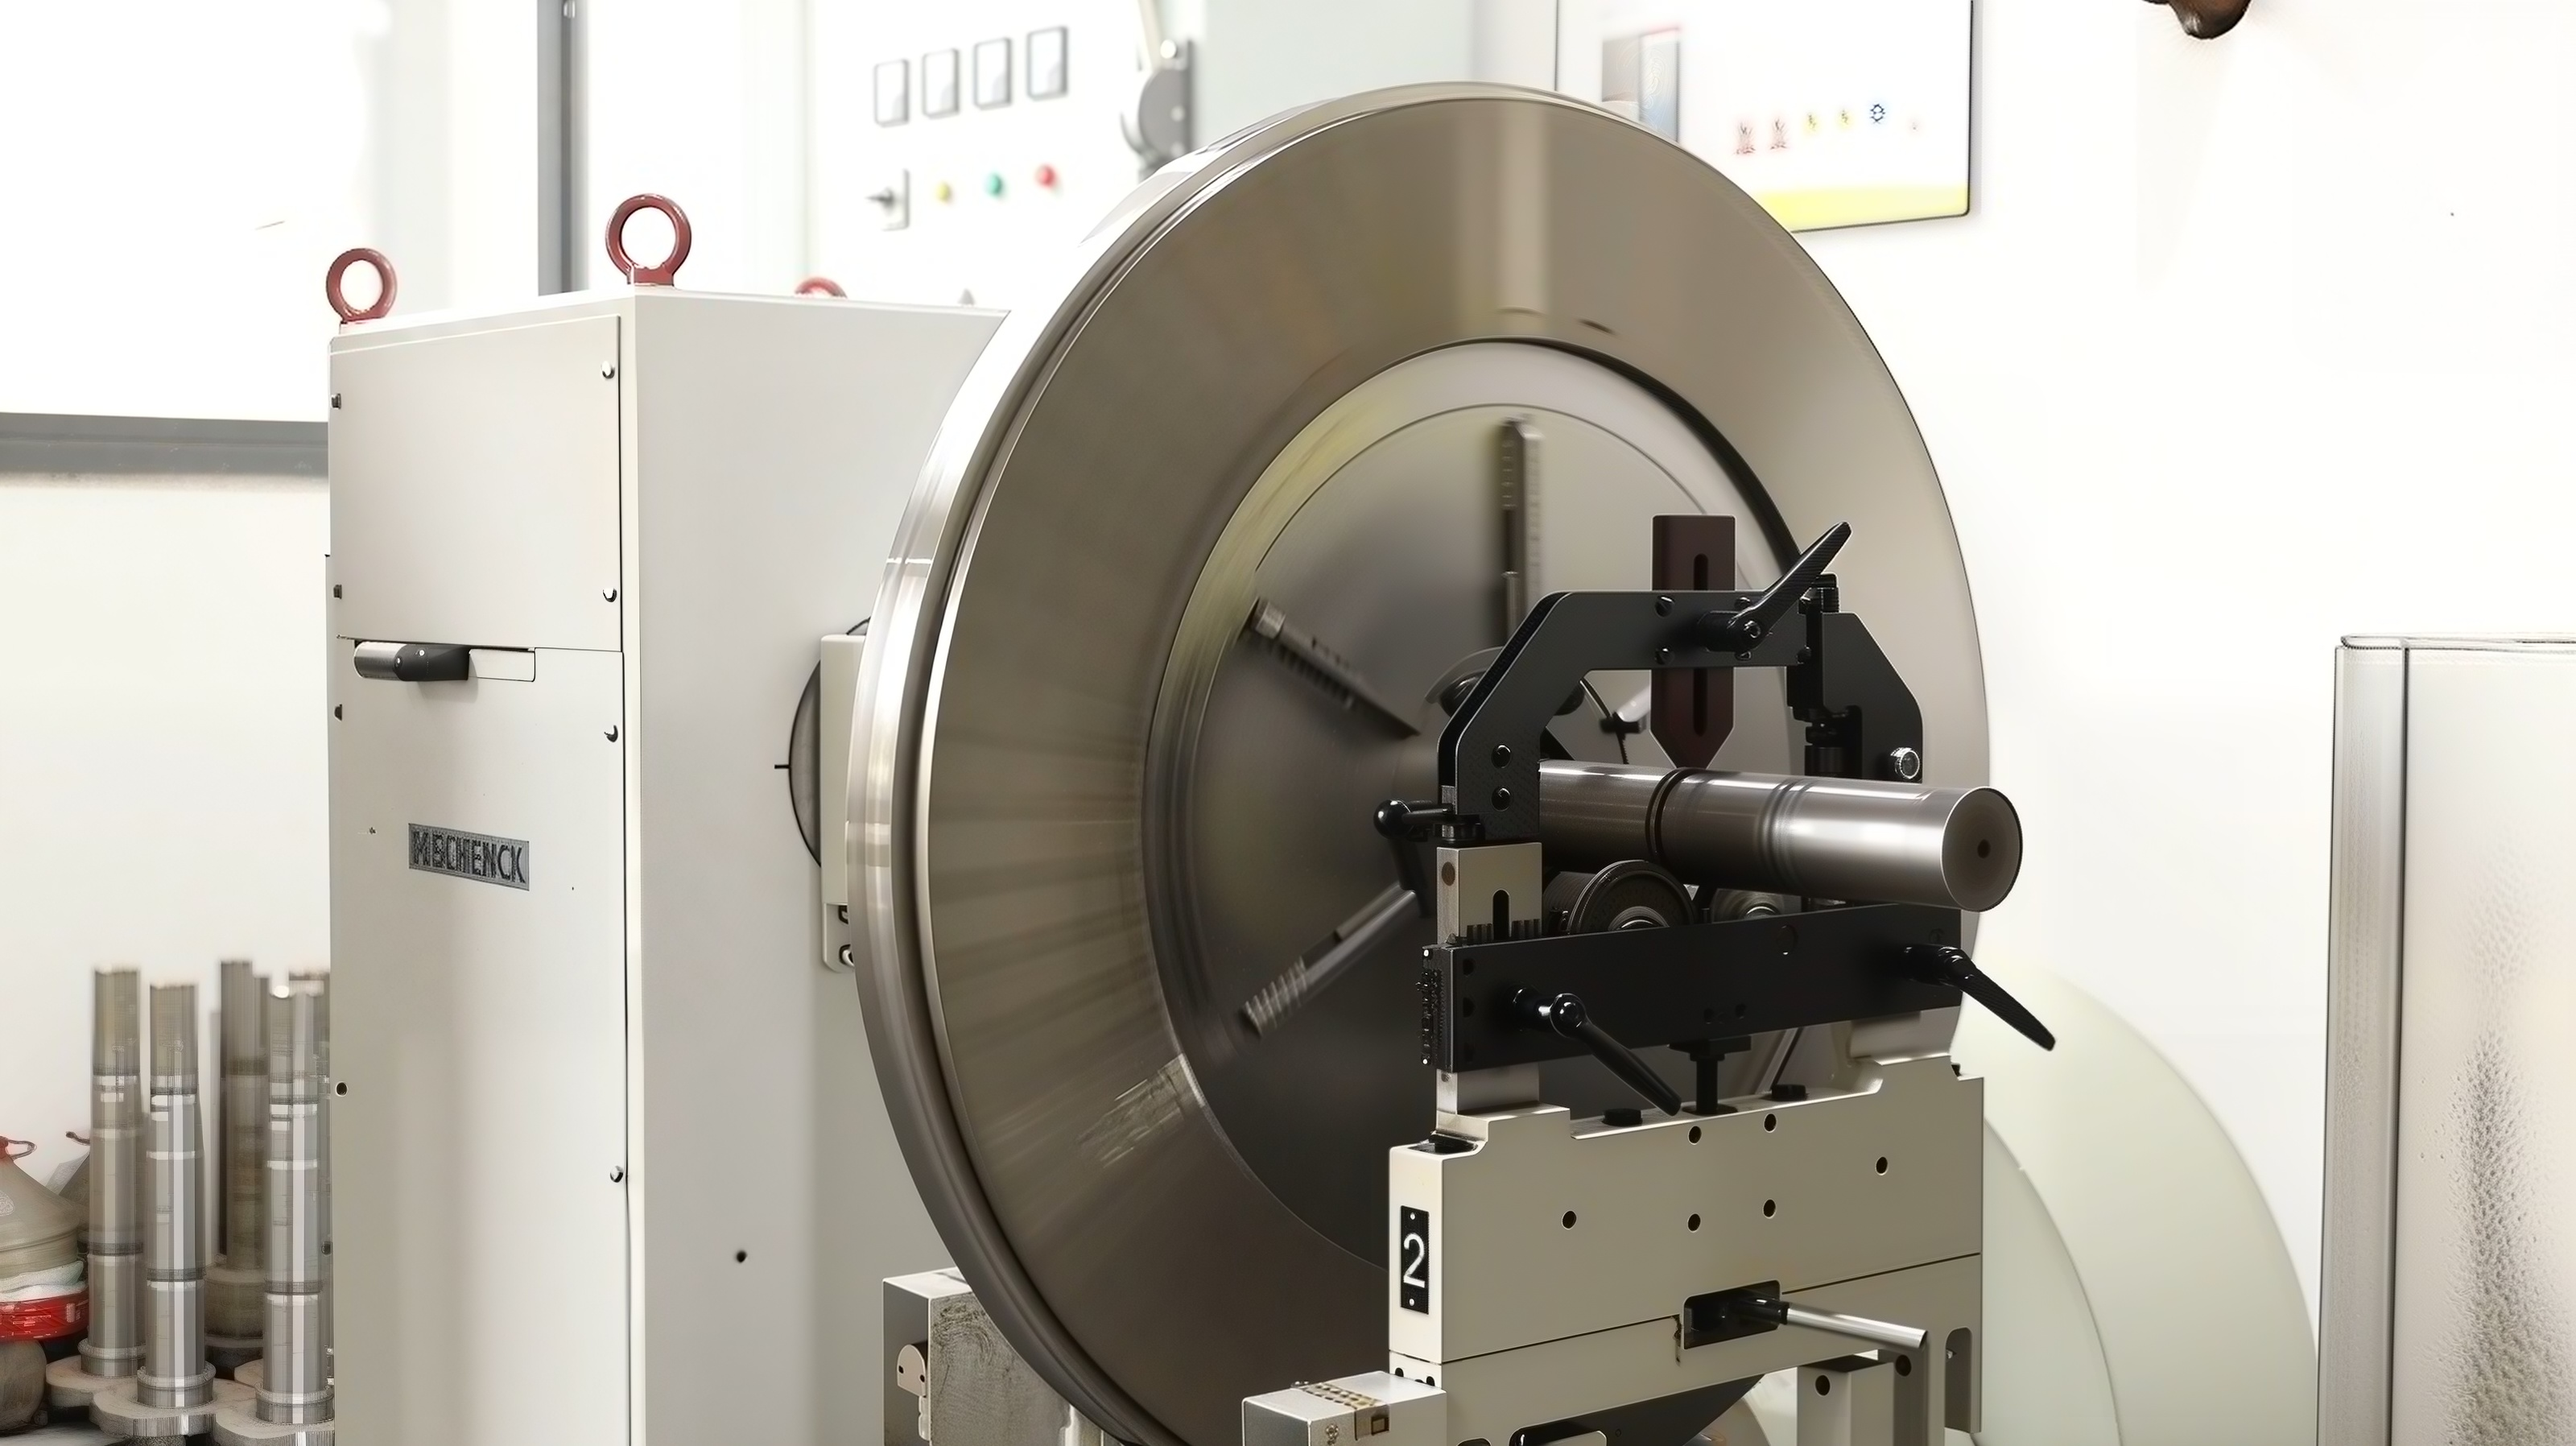
Pulverizační kotouče musí udržovat stabilní geometrii a rovnováhu během vysokorychlostního provozu. Mao Yue využívá přesné obrábění a dynamické vyvažování ke snížení provozních odchylek a pomáhá udržovat stabilní podmínky rozmělňování.
Ovládejte celý proces, ne jen jeden parametr
Mao Yue nevybírá zařízení pouze na základě průměru disku, výkonu motoru nebo cílové velikosti ok. Místo toho je celý proces rozmělňování hodnocen na základě podávání, mezery mezi kotouči, stavu součástí, teploty, třídění a skutečného testování materiálu.
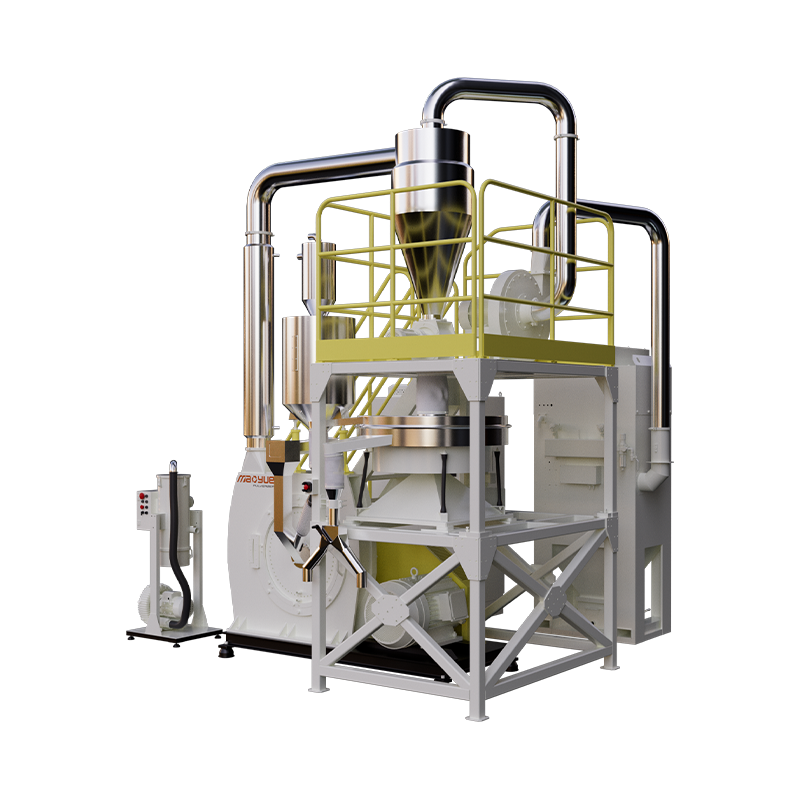
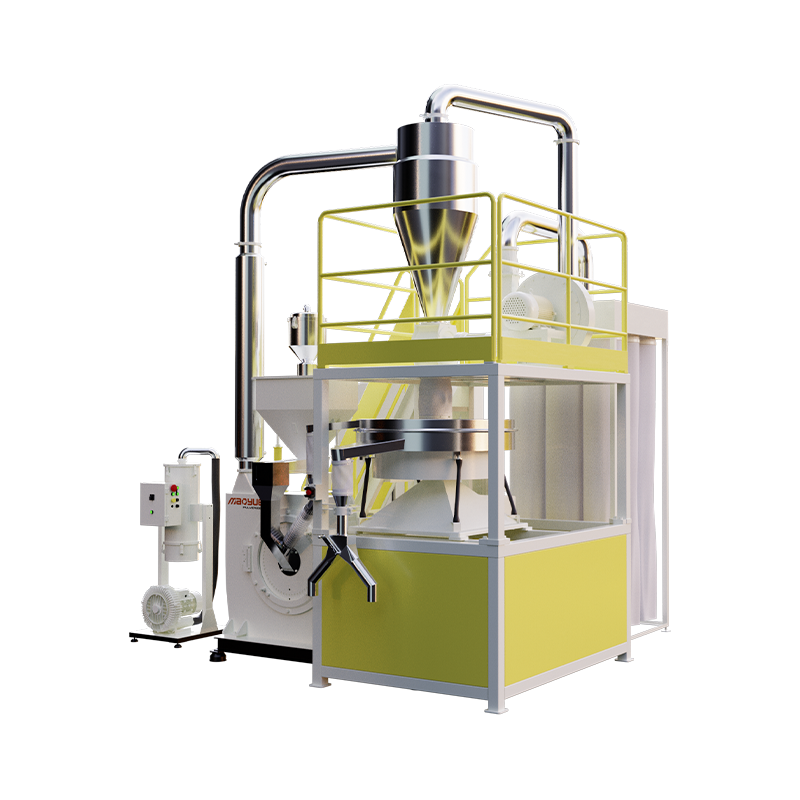
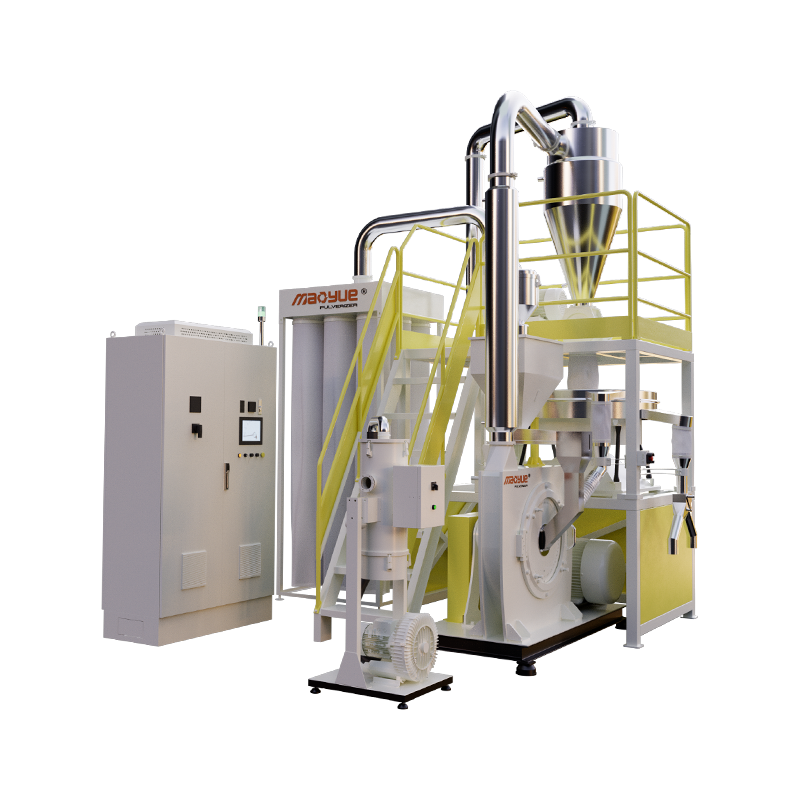
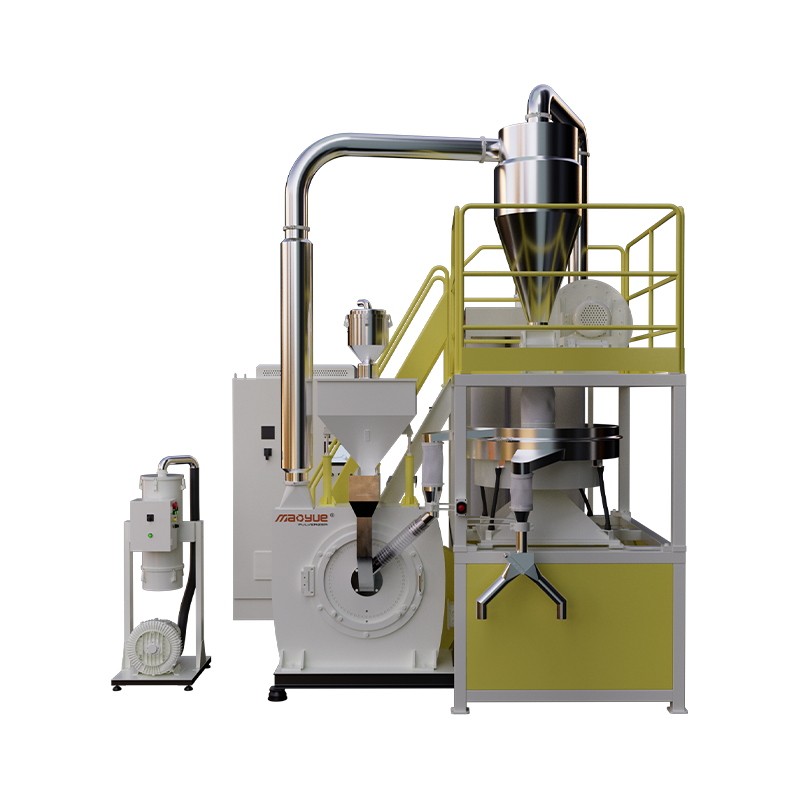
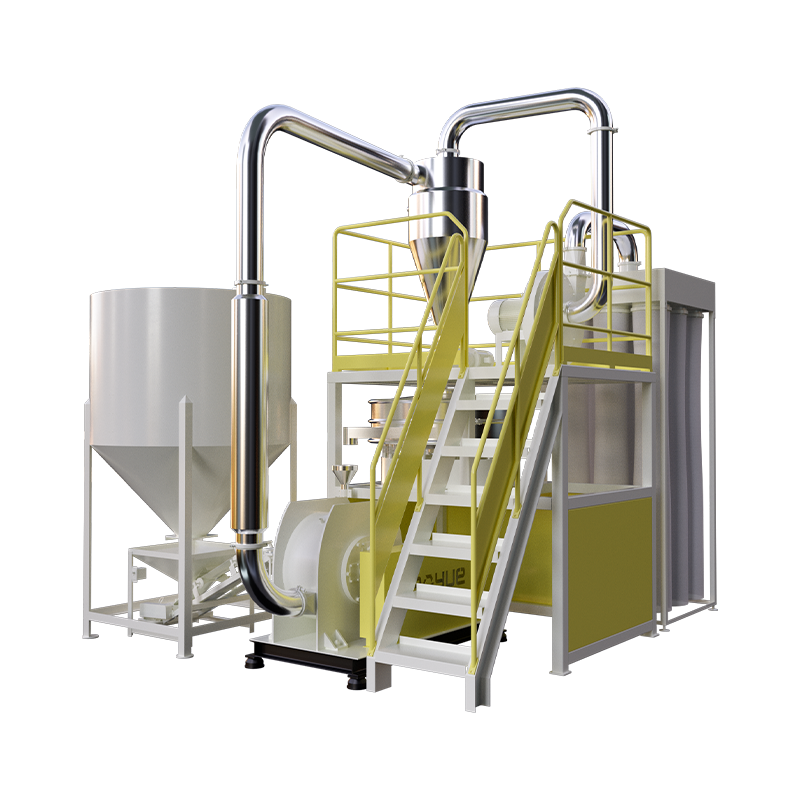
Mao Yue PE Pulverizer: Řízení stability prášku v celém systému
Mao Yue se nezaměřuje na jediný parametr drtiče, ale na celý proces drcení PE.
V závislosti na požadavcích projektu může systém integrovat:
Krmení → Odstraňování železa → Rozmělňování → Chlazení vzduchem/vodou → Třídění → Cyklónová separace → Sběr prachu → Sběr prášku

Proč otestovat skutečný PE materiál před výběrem drtiče?
Různé PE suroviny se mohou během procesu rozmělňování chovat odlišně. V důsledku toho může stejná konfigurace zařízení produkovat různé výsledky s různými materiály.
Testování skutečného materiálu před konečným výběrem zařízení poskytuje přímější způsob hodnocení výkonu rozmělňování a provozních podmínek.
Mao Yue může testovat a hodnotit váš PE materiál na základě následujících informací:
-
PE materiál a velikost krmných částic
-
Cílová velikost ok prášku nebo částic
-
Požadovaný výstup
-
Pracovní doba za den
-
Finální aplikace rotačním tvářením
-
Aktuální problémy související s práškem
Testování se zaměřuje na:
-
Jemnost prášku a distribuce velikosti částic
-
Výrobní kapacita
-
Nárůst teploty
-
Výkon krmení
-
Výkon sběru prášku
Na základě výsledků testu pak lze určit vhodnější konfiguraci drtiče, způsob chlazení a provozní podmínky.
U recyklovaného PE a materiálů s významnými odchylkami ve vlastnostech může být zvláště užitečné skutečné testování materiálu.
Často kladené otázky
Je Finer PE rotační prášek vždy lepší?
Ne. Vhodná velikost částic prášku závisí na surovině, podmínkách zpracování, formě a konečné aplikaci. Důležité je dosáhnout stabilní distribuce velikosti částic, která splňuje požadavky aplikace, spíše než jednoduše vyrábět jemnější prášek.
Může opotřebení čepele ovlivnit velikost částic prášku PE?
Ano. Opotřebení lopatek a kotoučů může změnit jejich pracovní geometrii, což může postupně ovlivnit účinnost rozmělňování a konečnou velikost částic prášku.
Jak mohu kontrolovat teplotu během rozmělňování PE?
Chladicí kapacita by měla být přizpůsobena surovině a požadovanému výkonu. V závislosti na skutečných výrobních podmínkách lze použít vzduchové chlazení, vodní chlazení nebo vzduchové vodní chlazení.
Jak si mohu vybrat správný drtič PE?
Začněte se skutečnou surovinou, cílovou velikostí částic, požadovaným výkonem, pracovní dobou a konečnou aplikací. Testování skutečného materiálu před konečným výběrem zařízení může poskytnout spolehlivější základ pro výběr správného drtiče.
Může Mao Yue otestovat můj PE materiál?
Ano. Můžete poskytnout vzorek PE materiálu, cílovou velikost částic prášku, požadovaný výkon, pracovní hodiny za den a konečnou aplikaci. Mao Yue může otestovat skutečný materiál, aby vyhodnotil výkon rozmělňování a diskutoval o vhodné konfiguraci zařízení.
Co způsobuje více hrubých částic v PE rotačním formovacím prášku?
Mezi běžné příčiny patří nadměrná mezera mezi kotouči, opotřebení kotouče nebo čepele, změny podmínek podávání a změny podmínek prosévání. Příčina by měla být identifikována zvážením doby výroby, změn v kvalitě prášku a provozních podmínek zařízení.
Je velikost částic vašeho prášku pro rotační tvarování PE stabilní?
Pokud váš PE rotační lisovací prášek vykazuje rozdíly mezi jednotlivými šaržemi, nadměrné hrubé částice, přílišné jemné částice, nestabilní podávání nebo kolísání výstupu, nemusí být problémem samotný prášek.
Důležitější otázka je:
Kde dochází ke změně velikosti částic v procesu rozmělňování?
Můžeme hodnotit:
-
Cílová velikost ok
-
Charakteristika surovin
-
Požadovaný výstup
-
Způsob chlazení
-
Konfigurace pulverizéru
-
Skutečné testování materiálu
Mao Yue může otestovat váš skutečný PE materiál, vyhodnotit proces rozmělňování a diskutovat o vhodné konfiguraci PE rozmělňovače na základě výsledků testu.
Hledáte drtič PE, který dokáže vyrobit stabilní rotační prášek? Před konečným výběrem vybavení otestujte svůj skutečný materiál.